
一种钛合金镜像骨小梁材料微创修复椎间融合器及制备方法与流程
本发明属于植入类医疗器械领域,涉及一种钛合金镜像骨小梁材料微创修复椎间融合器及制备方法。
背景技术:
1、腰椎、颈椎退行性病变是临床常见外科疾病,椎间盘摘除后植入椎间融合器以实现椎体稳定融合是常用术式。椎间融合器的力学与生物学性能是否与椎体相匹配,是决定手术远期效果的关键因素。循证医学研究显示,约0.9%-4.7%的术后并发症与椎间融合器的性能缺陷相关。
2、为解决上述问题,现有技术尝试采用3d打印或激光打印等制造工艺制备椎间融合器,相关方案如cn119548293a、cn115778647a、cn115531048a、cn112155805a、cn117414238a、cn118415795a、cn110063820a等,相较于碳纤维、无锈钢、钛合金或聚醚醚酮(peek)等材料的现有上市产品,打印椎间融合器的优势在于可定制化孔隙结构,使其具有良好的生物相容性及骨长入潜力。
3、然而,该类打印椎间融合器在临床应用中仍存在以下问题:其一,打印过程通过瞬间高温使颗粒界面结合,结合界面相当于“点焊”结构,内应力无法有效释放,致使整体弹性模量过高(约110 gpa),导致椎间融合器因应力集中而发生局部断裂。同时与人体椎骨的弹性模量(0.1-10 gpa)差异显著,易产生应力遮挡效应。临床使用中必须保留椎体挡板骨并辅以钉棒系统固定,以避免松质骨塌陷,但挡板骨的存在会限制血管长入,进而导致椎体骨密度下降及萎缩。其二,现有打印椎间融合器的力学性能检测均基于单一方向(通常为垂直方向)的载荷数据,而人体脊柱在实际活动中涉及屈伸、侧弯、扭转等多方向复合负载,该类融合器在非垂直方向负载下,其孔间壁的力学响应与人体骨不匹配,存在断裂风险。
4、此外,部分专利技术虽提及采用粉末烧结技术(如发泡烧结法)制备的椎间融合器在孔隙率、孔径分布及孔隙形态无序性方面更接近人体骨结构,但其所描述的孔径、孔隙率仅参照人体松质骨的理想参数,而非实际制备产品的真实性能。要达到上述产品性能,其制备工艺本身最为关键,且具有唯一决定性,因为这涉及材料晶格的重新排列。
5、综上,现有椎间融合器技术难以同时满足术后早期力学支撑与远期骨整合稳定性的临床需求。如何使融合器在不同方向负载下均能实现沿脊柱轴向的应力取向性传递,并诱导骨小梁按力学方向深度长入,是本领域亟待解决的技术难题。
技术实现思路
1、针对现有椎间融合器难以同时兼顾术后早期力学支撑与远期骨整合稳定性的技术缺陷,本发明提供一种钛合金镜像骨小梁材料微创修复椎间融合器。该椎间融合器以孔隙率、孔径的径向梯度渐变为结构特征,以弹性模量、抗压强度的梯度递变为力学特征,以骨-植入物一体化融合为产品特征,旨在解决现有技术中因孔隙结构单一导致的力学适配性差、骨长入局限于表面、界面融合不充分及远期稳定性不足等问题。
2、为实现上述目的,本申请是通过以下技术方案实现的:
3、一种钛合金镜像骨小梁材料微创修复椎间融合器,在人体直立或自然运动状态下,该椎间融合器的任意点在受到人体活动范围内的不同方向负载时,其受力均沿脊柱轴向负载方向取向排列,且与人体骨的负载受力方向相似度大于90%。
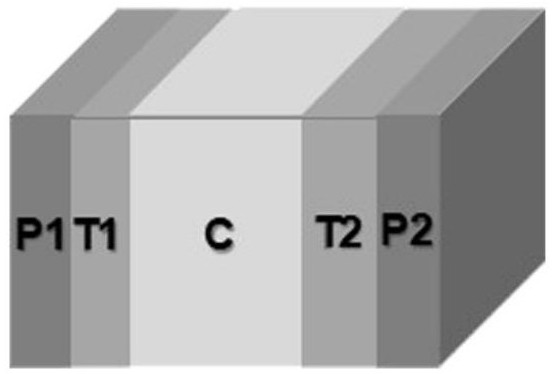
4、优选的,椎间融合器沿径向由内向外依次设置中心区、过渡区和外周区,三个区域构成一体化梯度孔隙结构;
5、所述中心区的孔隙率为70%–85%,孔径范围为50–800 μm,其中400–800 μm的孔隙数量占总孔隙数的比例≥5%;
6、所述过渡区的孔隙率为60%–70%,孔径范围为50–600 μm,其中400–600 μm的孔隙数量占总孔隙数的比例≥2%;
7、所述外周区的孔隙率为50%–60%,孔径范围为50–500 μm,其中400–500 μm的孔隙数量占总孔隙数的比例≥1%。
8、优选的,三个区域的孔隙率与孔径呈径向梯度递减,仿椎体松质骨及皮质骨力学性能,实现椎体镜像特征。
9、优选的,所述椎间融合器具有弹性模量与抗压强度的径向梯度递变,具体力学参数如下:
10、所述中心区的弹性模量为1–2 gpa,抗压强度为30–70 mpa;
11、所述过渡区的弹性模量为2–3 gpa,抗压强度为70–100 mpa;
12、所述外周区的弹性模量为3–5 gpa,抗压强度为100–130 mpa。
13、优选的,所述外周区的弹性模量及抗压强度与椎骨的近似度不低于80%,用于提供术后早期力学支撑。
14、优选的,所述椎间融合器由钛和钛合金材料通过注塑成型和烧结工艺制备而成。
15、优选的,所述椎间融合器的一体化梯度结构具有抗剪切稳定性,其屈服载荷≥3182 n。
16、一种钛合金镜像骨小梁材料微创修复椎间融合器的制备方法,用于制备上述任一项的钛合金镜像骨小梁材料微创修复椎间融合器,采用以下步骤:
17、s1、原料分区配比,按区域功能配制原料,其中,中心区、过渡区及外周区的造孔剂质量占比分别为30%-40%、20%-30%、10%-20%;
18、s2、混合制样,各区原料分别在70℃-90℃恒温条件下,以350-450r/min的条件下搅拌混合;
19、s3、分区注塑成型,采用分区模具注入相应原料,各区室径向表面积占比为中心区50%-60%、过渡区20%-30%、外周区10%-30%;
20、s4、界面弥合与脱模,注塑完成后,待模具温度降至40-60℃,拆除分区间隔板,利用余温使各区室之间的界面自然弥合,然后冷却脱模,得到坯体;
21、s5、干燥与烧结,将成型后的坯体进行干燥和烧结处理,其中烧结采用分两个以上阶段式升温的方式升温至1200-1500℃进行烧结。
22、优选的,步骤s5中,还包括烧结处理采用变真空烧结方式,不同阶段对应的真空度不同,以提高椎间融合器内部晶粒排列方向的有序并保持少部分晶粒排列方向的无序。
23、优选的,晶粒排列方向无序的占比不超过晶粒总数的10%。
24、与现有技术相比,本发明的有益效果是:
25、1、结构仿生性,通过径向梯度孔隙设计,仿椎体松质骨及皮质骨力学性能,实现椎体镜像特征,提高力学适配性。
26、2、力学适配性,通过梯度孔隙结构及烧结方式将钛合金固有高弹性模量降低20倍,形成1–5 gpa的梯度递变,既满足术后早期力学支撑要求,又避免应力遮挡。
27、3、应力取向性深度骨长入,梯度结构诱导骨小梁沿脊柱力学取向侵入孔隙内部,突破传统植入物表面融合局限,实现深度骨整合。
28、4、重建的骨小梁网络与人体骨力学性能高度近似,实现骨-植入物界面的一体化,保证植入物长期有效。
29、本发明通过椎体镜像特征的设计,实现了力学性能与生物学性能的协同优化,有效弥补现有3d打印钛合金及peek椎间融合器的性能缺陷,具有显著的临床应用价值。
1.一种钛合金镜像骨小梁材料微创修复椎间融合器,其特征在于,在人体直立或自然运动状态下,该椎间融合器的任意点在受到人体活动范围内的不同方向负载时,其受力均沿脊柱轴向负载方向取向排列,且与人体骨的负载受力方向相似度大于90%。
2.根据权利要求1所述的钛合金镜像骨小梁材料微创修复椎间融合器,其特征在于,椎间融合器沿径向由内向外依次设置中心区、过渡区和外周区,三个区域构成一体化梯度孔隙结构;
3.根据权利要求2所述的钛合金镜像骨小梁材料微创修复椎间融合器,其特征在于,三个区域的孔隙率与孔径呈径向梯度递减。
4.根据权利要求2所述的钛合金镜像骨小梁材料微创修复椎间融合器,其特征在于,所述椎间融合器具有弹性模量与抗压强度的径向梯度递变,具体力学参数如下:
5.根据权利要求4所述的钛合金镜像骨小梁材料微创修复椎间融合器,其特征在于,所述外周区的弹性模量及抗压强度与椎骨的近似度不低于80%。
6.根据权利要求1所述的钛合金镜像骨小梁材料微创修复椎间融合器,其特征在于,所述椎间融合器由钛和钛合金材料通过注塑成型和烧结工艺制备而成。
7.根据权利要求1所述的钛合金镜像骨小梁材料微创修复椎间融合器,其特征在于,所述椎间融合器的一体化梯度结构具有抗剪切稳定性,其屈服载荷≥3182 n。
8.一种钛合金镜像骨小梁材料微创修复椎间融合器的制备方法,用于制备上述权利要求1至7中任一项的钛合金镜像骨小梁材料微创修复椎间融合器,其特征在于,采用以下步骤:
9.根据权利要求8所述的钛合金镜像骨小梁材料微创修复椎间融合器的制备方法,其特征在于,步骤s5中,还包括烧结处理采用变真空烧结方式,不同升温阶段对应的真空度不同,以提高椎间融合器内部晶粒排列方向的有序并保持少部分晶粒排列方向的无序。
10.根据权利要求9所述的钛合金镜像骨小梁材料微创修复椎间融合器的制备方法,其特征在于,晶粒排列方向无序的占比不超过晶粒总数的10%。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com