
一种实时和近无损表征金属应力状态的方法
本发明属于材料无损检测,具体涉及一种实时和近无损表征金属应力状态的方法。
背景技术:
1、服役工件的应力状态能反映材料微元之间是否存在拉拽与挤压等相互作用。该应力特征可体现材料是否具备抑制裂纹扩展的能力,从而判定工件服役是否安全。因此,服役工件的应力状态对判断工件服役安全有重要指针意义。例如,平行于工件表面的压应力可以抑制该方向潜在裂纹的开裂,而张应力会促进该方向的裂纹扩展。服役工件内的应力大小在裂纹萌生前,裂纹萌生期间,及裂纹扩展等阶段都不一样。焊接、增材制造或轧制等工艺导致的残余应力‘诱导裂纹’、‘延迟开裂’、‘分条翘曲’等目前仍是工业控制的难点之一。本发明将为相关应力的测量提供解决手段。
2、另一方面,工件在服役状态或加工完备时,其内应力处于平衡态。而力的测量,必须打破该应力平衡才能实现。比如,测量某个位置沿某个方向的正应力大小,必须在该位置沿指定方向施加正应力并贴应变片等。当施加的正应力和原有的正应力达到重新平衡或应变片感知到应变,才能通过应力传感器或应变片直接/间接获得该位置和方向的正应力大小。这是拉伸实验获取拉伸应力的本质。这种破坏工件应力平衡的测量无法满足服役工件现场应力无损检测的要求。
3、目前,常用的服役工件应力测量技术以残余应力测量为例,主要包括(a)有损或微损测量和(b)无损测量。前者(技术(a))的本质是打破工件的应力平衡。通过计算应力对该破坏的敏感程度来反演工件的应力状态。比如,小孔法测量。打孔时,该区域的应力会释放。释放产生的应变被记录。再依据弹塑性力学反推残余应力。该方法有以下缺点:小孔法一般是采用各向同性模型(不考虑微观组织)来反演残余应力。该方法对强力学各向异性(强织构多晶金属或单晶等)材料的应力估算误差非常大。同时,有损法的测量精度还依赖材料对应力释放的应变响应敏感度(其本质是测量应力释放后的应变)。对于高弹性模量或低应变释放系数的金属,对应变测量精度要求更高。后者(技术(b)) 不打破应力平衡,而是利用应力变化导致金属某些物理特征的变化来间接估算应力。如晶面间距变化(x射线衍射)、声速变化(超声波法)、磁畴结构变化(磁测法)。无损法的局限性也相当明显:其直接测量的不是力,而是对应力敏感的物理量。但是,这些物理量还会受其它因素影响。比如,金属的微观组织(包括晶体学织构、物相结构和内应力)会影响超声声速,磁畴结构及测量的晶面间距。以通过晶面间距变化表征应力的方法为例。工程上广泛使用x射线,同步辐射和中子衍射等手段。其直接测量的是晶面间距。而通过晶面间距变化计算对应的应力,目前没有实践可靠的方法。当前文献和国家标准主要是基于各向同性广义胡克定律得到的近似公式,该公式不能用于有晶体学织构的情况。比如,金属轧板,挤压棒/板,锻造或变形金属都有一定程度的织构。即便织构强度很小,对于多相材料,选择哪个衍射峰来表征点阵应变在实践中是个难题。上述方法还需要计算点阵应变,这就需要知道对应的无应力晶面间距。对于焊接,焊缝和基体,甚至热影响区的无应力晶面间距是不一样的。这就增加计算点阵应变的难度。另外,先进的无损检测手段,比如同步辐射和中子衍射,尽管穿透深度大,但是其测量必须在同步辐射光源或中子线站上进行,难以满足现场适用的要求。x射线有便携式手持测量设备,可用于现场监测。但是其测量深度一般最大只有几十微米,难以满足体应力(三维应力)的测量需求。
技术实现思路
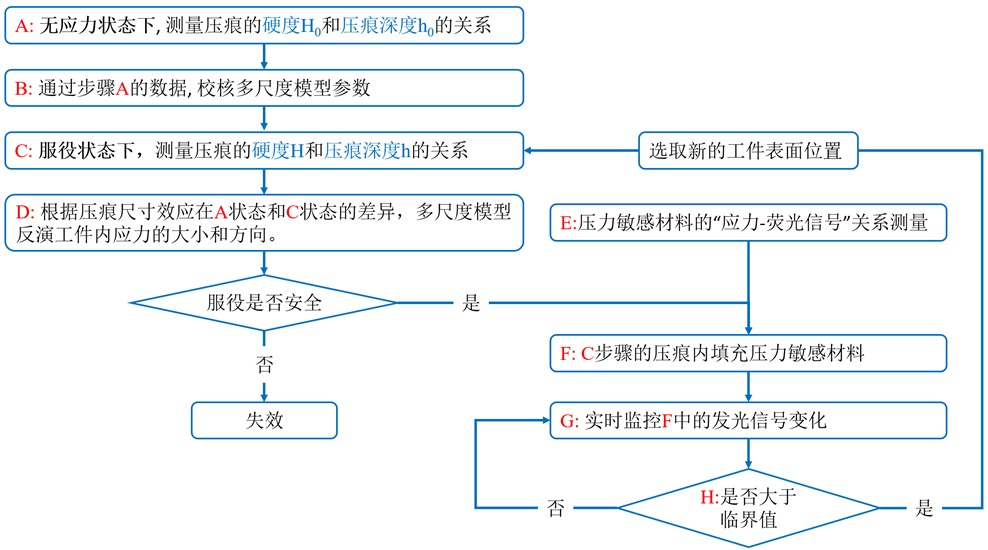
1、鉴于上述常见无损和有损法测量应力的缺点,本发明提出一种实时和近无损表征金属应力状态的方法。
2、本发明采用的技术方案如下:
3、一种实时和近无损表征金属应力状态的方法,包括以下步骤:
4、测量服役金属材料在无宏观应力及无残余应力状态下微米尺度的本征压痕尺寸效应数据;
5、利用本征压痕尺寸效应数据,校核多尺度模型的材料参数;
6、在服役金属工件的表面制备微米尺度的压坑,获得在服役状态下的压痕尺寸效应数据;
7、根据在服役状态下的压痕尺寸效应数据,通过多尺度模型反演得到金属工件内的应力大小和方向。
8、进一步地,所述本征压痕尺寸效应数据和所述在服役状态下的压痕尺寸效应数据包括硬度和压痕尺寸。
9、进一步地,所述在服役金属工件的表面制备微米尺度的压坑,包括:使用金刚石正四棱锥压头在金属工件的表面施加不同大小的静载荷,在不影响工件服役安全的前提下制备一系列尺寸不同的微坑。
10、进一步地,所述微坑的数量为至少4个,所述微坑的深度不大于50微米。
11、进一步地,所述通过多尺度模型反演得到金属工件内的应力大小和方向,包括:通过多尺度模型的预设内应力进行压痕模拟并计算硬度和压痕尺寸;通过调节多尺度模型的预设内应力,使得计算的硬度和压痕尺寸数据与服役状态下测量的压痕尺寸效应数据一致。此时多尺度模型的预设内应力即为服役金属工件内部的应力方向和大小的精确估算结果。
12、进一步地,在所述微坑内填充可逆力致发光材料,通过可逆力致发光材料实时监测服役金属工件在压坑位置的应力状态变化。
13、进一步地,所述通过可逆力致发光材料实时监测服役金属工件在压坑位置的应力状态变化,包括:
14、在金属工件服役过程中,实时监测微坑内可逆力致发光材料的发光信号;
15、根据发光信号的变化判断金属工件的应力状态改变程度,如果应力状态改变程度小于临界值,则继续监测微坑内可逆力致发光材料的发光信号;如果应力状态改变程度超过临界值,则在金属工件的新的位置制备微米尺度的压坑以获取服役应力状态改变后的压痕尺寸效应数据,并通过多尺度模型反演精确计算应力状态改变后的应力大小和方向。
16、进一步地,所述可逆力致发光材料包括无机力致发光粉末和用于将其附着于微坑内壁的粘结剂。
17、本发明的有益效果如下:
18、本发明提出的利用服役状态下的压痕尺寸效应与本征的压痕尺寸效应(无应力状态下的压痕尺寸效应)偏离程度来反演服役工件的应力方向(拉伸或压缩)和大小的方法可以现场适用,且实时和近无损评估服役金属的(残余)应力方向(拉伸或压缩)和大小。该发明可对特定工艺制备的工件应力状态做快速检测,从而加速工艺的优化迭代。
19、另一方面,每次引入压痕表征应力状态(大小和方向)后,本发明会将压力敏感材料(力致发光材料或力致变色材料)填充到压坑内,用于后续服役期间,工件的应力状态是否有变化的实时监测。这里所说的压力敏感材料是指在压力作用下,其发光强度或波长等发光信号发生变化的材料。
1.一种实时和近无损表征金属应力状态的方法,其特征在于,包括以下步骤:
2.根据权利要求1所述的方法,其特征在于,所述本征压痕尺寸效应数据和所述在服役状态下的压痕尺寸效应数据包括硬度和压痕尺寸。
3.根据权利要求1所述的方法,其特征在于,所述在服役金属工件的表面制备微米尺度的压坑,包括:使用金刚石正四棱锥压头在金属工件的表面施加不同大小的静载荷,在不影响工件服役安全的前提下制备一系列尺寸不同的微坑。
4.根据权利要求3所述的方法,其特征在于,所述微坑的数量为至少4个,所述微坑的深度不大于50微米。
5.根据权利要求1所述的方法,其特征在于,所述通过多尺度模型反演得到金属工件内的应力大小和方向,包括:通过多尺度模型的预设内应力进行压痕模拟并计算硬度和压痕尺寸;通过调节多尺度模型的预设内应力,使得计算的硬度和压痕尺寸数据与服役状态下测量的压痕尺寸效应数据一致。此时多尺度模型的预设内应力即为服役金属工件内部的应力方向和大小的精确估算结果。
6.根据权利要求1所述的方法,其特征在于,在所述微坑内填充可逆力致发光材料,通过可逆力致发光材料实时监测服役金属工件在压坑位置的应力状态变化。
7.根据权利要求6所述的方法,其特征在于,所述通过可逆力致发光材料实时监测服役金属工件在压坑位置的应力状态变化,包括:
8.根据权利要求6所述的方法,其特征在于,所述可逆力致发光材料包括无机力致发光粉末和用于将其附着于微坑内壁的粘结剂。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com