
一种玻璃凹槽按键的蚀刻制作方法与流程
本发明涉及一种玻璃按键制作,具体涉及一种玻璃凹槽按键的蚀刻制作方法。
背景技术:
1、随着智能终端设备的普及,玻璃材质按键因其优异的透光性、耐磨性和触感体验,在消费电子、汽车中控、智能家居等领域得到广泛应用。其中,凹槽式玻璃按键通过表面局部减薄形成弹性变形区域,在按下时产生回弹效果,兼具美观性和功能性,已成为高端按键产品的主流设计方案。
2、然而,现有玻璃蚀刻技术在凹槽按键制造方面存在诸多技术瓶颈:
3、第一,抗酸保护能力不足:现有丝印油墨或贴膜保护工艺中,保护材料在强酸蚀刻液中的耐受时间有限,当蚀刻量超过0.1mm时,保护油墨容易发生溶胀、剥离或渗透失效,导致非蚀刻区域被意外腐蚀,产品良率大幅下降。目前市面上的丝印油墨抗酸时间通常不超过2小时,无法满足深度蚀刻的工艺需求。
4、第二,蚀刻均匀性难以控制:传统浸泡蚀刻或喷淋蚀刻方式中,蚀刻液在玻璃表面的流动状态不均匀,导致蚀刻深度存在显著差异,对于凹槽按键而言,厚度公差要求通常需控制在±0.008mm以内,而现有酸洗蚀刻工艺的厚度公差普遍大于±0.015mm,无法满足精密按键的装配和功能要求。
5、第三,大蚀刻量工艺缺失:现有蚀刻技术主要针对0.1mm以内的浅蚀刻应用(如ag防眩光处理、logo蚀刻等),对于需要从0.5mm减薄至0.11mm左右的大蚀刻量(蚀刻量约0.39mm)凹槽按键制造,缺乏成熟的工艺解决方案。大蚀刻量条件下,保护层的完整性、蚀刻速率的稳定性以及蚀刻表面的粗糙度控制均面临严峻挑战。
6、第四,边缘质量与力学性能不足:蚀刻完成后,凹槽边缘容易产生毛刺、微裂纹等缺陷,影响按键的外观质量和使用寿命。此外,减薄后的玻璃区域强度显著降低,需要通过钢化工艺恢复其力学性能,但现有技术中蚀刻与钢化的工艺衔接不够优化,难以在薄化区域形成均匀有效的压应力层。
7、现有技术中,cn104230175a公开了一种玻璃蚀刻液及蚀刻方法,采用氢氟酸基蚀刻液进行恒温蚀刻,并采用抗酸膜保护非蚀刻区域,但其抗酸膜保护时间有限,且未涉及旋转蚀刻和在线测厚控制。cn1631828a公开了一种玻璃后盖凹槽蚀刻方法,采用双面保护膜保护非蚀刻区域,但同样存在保护膜耐酸时间不足、蚀刻精度难以控制的问题。上述现有技术均未解决大蚀刻量条件下抗酸保护、精度控制、边缘质量和力学性能恢复的综合技术难题。
8、综上所述,现有玻璃蚀刻技术无法同时满足凹槽按键制造所需的抗酸保护、大蚀刻量、高精度厚度控制、边缘质量优化和力学性能恢复等多重技术要求,亟需一种系统性的解决方案。
技术实现思路
1、本发明旨在解决现有技术中存在的上述问题,提供一种玻璃凹槽按键的蚀刻制作方法,本方法通过对抗酸保护油墨配方的改进,使抗酸保护性能大幅提升,彻底解决了蚀刻过程中保护油墨剥离导致的产品不良问题。
2、为解决上述技术问题,本发明所采用的技术方案是:
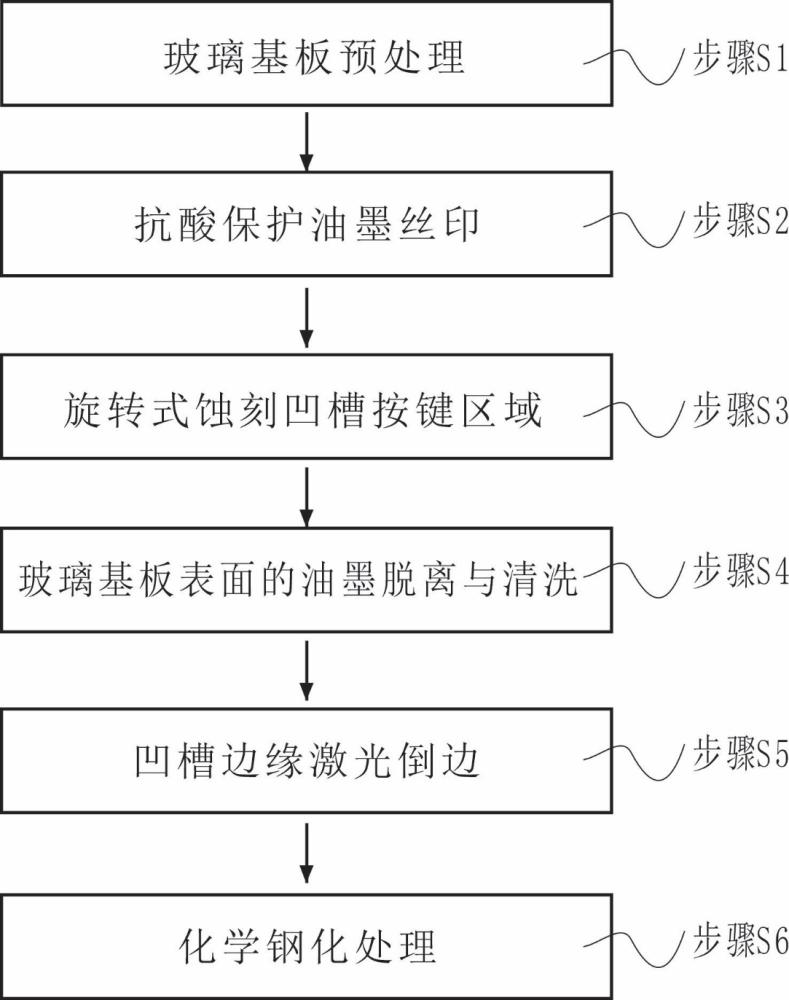
3、一种玻璃凹槽按键的蚀刻制作方法,包括以下步骤:
4、步骤s1.玻璃基板预处理:对玻璃基板进行清洗、干燥和表面活化处理,所述玻璃基板的初始厚度为0.45mm~0.55mm;
5、步骤s2.抗酸保护油墨丝印:采用丝网印刷工艺在所述玻璃基板的正反两面涂覆抗酸保护油墨,所述抗酸保护油墨的组分按重量份包括:双酚a型环氧树脂30~40份、酚醛树脂10~15份、纳米二氧化硅填料15~20份、金红石型钛白粉5~8份、抗酸助剂3~5份、胺类固化剂2~4份和乙二醇丁醚溶剂20~25份; 所述抗酸助剂由氟化石墨与聚四氟乙烯微粉按质量比1:2~1:3复合而成,所述氟化石墨的氟碳比为1:1~1:1.2,粒径为1μm~5μm,所述聚四氟乙烯微粉的粒径为0.5μm~2μm;通过制作专用网版,使玻璃基板上对应凹槽按键区域的部位裸露,其余区域被所述抗酸保护油墨完全覆盖,所述抗酸保护油墨的涂覆厚度为15μm~25μm,在80℃~120℃下预烘10~20分钟,然后在150℃~180℃下固化30~60分钟,形成抗酸保护层。
6、进一步地,一种玻璃凹槽按键的蚀刻制作方法,还包括以下步骤:
7、步骤s3.旋转式蚀刻凹槽按键区域:将步骤s2处理后的玻璃基板置于蚀刻槽中,采用氢氟酸基蚀刻液进行旋转蚀刻,以1~5rpm的转速带动玻璃基板绕水平轴旋转,使氢氟酸基蚀刻液在玻璃基板表面形成均匀流动的液膜,氢氟酸基蚀刻液温度控制在25℃~35℃;蚀刻过程中,每8~12分钟采用非接触式激光测厚仪对凹槽按键区域的剩余厚度进行在线测量,根据测量结果动态调整蚀刻时间,直至凹槽按键区域的剩余厚度达到目标值0.105mm~0.115mm,厚度公差控制在±0.008mm以内;
8、步骤s4.玻璃基板表面的油墨脱离与清洗:蚀刻完成后,将玻璃基板置于浓度为5%~10%的氢氧化钠或氢氧化钾碱性脱膜液中,在40℃~60℃温度下浸泡10~20分钟,使抗酸保护油墨完全脱离,然后用去离子水超声清洗10~15分钟,无水乙醇冲洗,氮气吹扫干燥;
9、步骤s5.凹槽边缘激光倒边:采用皮秒激光器在蚀刻形成的凹槽边缘进行激光倒边处理,所述皮秒激光器的激光波长为1064nm,脉冲宽度为10ps~15ps,重复频率为100khz~200khz,单脉冲能量为50μj~100μj,通过控制激光扫描路径在凹槽边缘形成圆弧过渡倒角,倒角角度为15°~30°;
10、步骤s6.化学钢化处理:将步骤s5处理后的玻璃基板浸入400℃~450℃的熔融硝酸钾盐浴中,进行4~6小时的离子交换钢化,所述熔融硝酸钾盐浴中含有0.5%~2%的硝酸钠和0.3%~1%的硝酸锂作为辅助盐;钢化后玻璃表面形成压应力层,所述压应力层的厚度为10μm~20μm,表面压应力值达到600mpa~800mpa,使凹槽按键区域具备按下后回弹的弹性变形能力。
11、进一步地,步骤s2中,所述抗酸保护油墨的制备方法包括:将双酚a型环氧树脂、酚醛树脂和乙二醇丁醚溶剂加入反应釜中,在60℃~80℃下以200~400rpm的转速搅拌溶解30~45分钟;加入纳米二氧化硅填料和金红石型钛白粉,采用高速分散机以1000~1500rpm的转速分散30~45分钟;然后采用砂磨机以2000~3000rpm的转速研磨1~2小时,使填料粒径细化至100nm~300nm; 加入抗酸助剂和胺类固化剂,继续以300~500rpm的转速搅拌15~20分钟,得到抗酸保护油墨;其中,所述胺类固化剂为乙二胺、二乙烯三胺或三乙烯四胺中的一种或两种以上。
12、进一步地,步骤s2中,所述抗酸保护油墨的组分按重量份包括:双酚a型环氧树脂35份、酚醛树脂12份、纳米二氧化硅填料18份、金红石型钛白粉6份、抗酸助剂4份、胺类固化剂3份和乙二醇丁醚溶剂22份;所述抗酸助剂中氟化石墨与聚四氟乙烯微粉的质量比为1:2.5,所述氟化石墨的氟碳比为1:1.1,粒径为2μm~3μm,所述聚四氟乙烯微粉的粒径为0.8μm~1.2μm。
13、进一步地,步骤s2中,所述专用网版的制作方法包括:在不锈钢丝网上涂覆厚度为10μm~20μm的重氮感光胶,所述不锈钢丝网的目数为200~300目,丝径为30μm~50μm;采用紫外光通过掩膜版对涂覆有感光胶的丝网进行曝光,曝光能量为100~200mj/cm²,曝光时间为30~60秒;采用去离子水对曝光后的丝网进行显影,显影时间为1~3分钟,使对应凹槽按键区域的感光胶溶解去除,形成裸露区域,其余区域的感光胶保留,得到专用网版。
14、进一步地,步骤s3中,所述非接触式激光测厚仪采用双波长激光三角测量法,所述双波长激光的波长分别为650nm和780nm,测量精度为±0.001mm;测量时玻璃基板暂停旋转,激光测厚仪从蚀刻槽上方对凹槽按键区域进行垂直扫描测量,测量完成后继续旋转蚀刻;当测得剩余厚度与目标值的差值大于0.02mm时,维持正常蚀刻速率;当差值小于或等于0.02mm时,将蚀刻液温度降低2℃~5℃或降低氢氟酸浓度1%~3%,减缓蚀刻速率进行精蚀刻。
15、进一步地,步骤s3中,所述氢氟酸基蚀刻液的组分按体积百分比包括:氢氟酸15%~25%、盐酸3%~8%、硫酸2%~5%和余量去离子水。
16、进一步地,步骤s4中,所述碱性脱膜液为氢氧化钠溶液,浓度为8%,温度为50℃,浸泡时间为15分钟。脱膜过程中,所述抗酸保护油墨中的双酚a型环氧树脂和酚醛树脂在碱性条件下发生酯键水解和醚键断裂,涂层与玻璃表面的附着力丧失,从玻璃基板表面完整剥离。
17、进一步地,步骤s5中,所述皮秒激光倒边过程中,激光扫描路径为沿凹槽边缘的同心圆或螺旋线,扫描速度为100mm/s~300mm/s,扫描次数为2~5次。所述皮秒激光器的超短脉冲宽度使得材料在热扩散时间尺度内完成去除,产生冷加工效果,避免热影响区的产生,倒边后凹槽边缘的粗糙度ra小于0.1μm。
18、进一步地,所述玻璃基板为钠钙玻璃、铝硅玻璃或硼硅玻璃中的一种。
19、本发明的有益效果在于:
20、本发明通过对抗酸保护油墨配方的改进,使抗酸保护性能大幅提升,较现有丝印油墨的2小时耐受时间提高了4倍以上,为大蚀刻量的凹槽按键制造提供了可靠的保护保障,彻底解决了蚀刻过程中保护油墨剥离导致的产品不良问题。
21、本发明采用旋转蚀刻方式,较现有技术的±0.015mm以上公差精度提高了近50%,满足精密按键的装配和功能要求;尤其是本发明通过抗酸保护油墨配方创新、旋转蚀刻工艺优化、在线测厚反馈控制、激光倒边精细加工和化学钢化强化处理等关键技术手段的协同配合,实现了凹槽按键的高精度、大批量、高良率制造。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com