
一种MBBR聚氨酯生物填料及其制备方法与流程
本发明涉及水处理技术,具体涉及一种mbbr聚氨酯生物填料及其制备方法。
背景技术:
1、移动床生物膜反应器作为一种高效的水处理技术,已广泛应用于市政污水、工业废水及水产养殖尾水处理领域。mbbr技术的核心在于悬浮填料的性能,聚氨酯生物填料因其比表面积大、生物亲和性好、挂膜性能优良等优势,成为mbbr系统中最常用的填料类型之一。
2、在水产养殖过程中,残饵、粪便等代谢产物大量积累于水体中。研究表明,上述残饵、粪便等胶体悬浮物的zeta电位多为-15~-28 mv,稳定携带负电荷。然而,传统聚氨酯mbbr填料表面通常呈电中性或弱负电性,对带负电的微细悬浮颗粒缺乏主动静电吸附能力,导致胶体颗粒容易穿透填料、难以被有效截留,同时造成填料挂膜速度缓慢、生物膜量不足、系统处理负荷偏低。
3、除表面电荷特性不足外,现有mbbr聚氨酯填料在结构设计方面亦存在诸多缺陷。其一,多数填料外形带有尖角、薄边或棱角结构,在长期曝气过程中容易产生应力集中,导致填料掉角、粉化甚至碎裂,破碎碎片易堵塞曝气装置和管路系统,严重影响系统稳定运行。其二,传统填料外形设计未充分考虑流体力学特性,在mbbr曝气升流场中流化性能差,易出现流态紊乱、填料抱团聚集、沉底堆积或缠绕成团等现象,导致氧传质效率低下、填料有效利用率不高。其三,现有聚氨酯填料的孔结构多为均一孔径,无法在填料内部形成有效的溶解氧梯度,好氧硝化菌与厌氧反硝化菌难以在同一填料内实现分区固定,因此传统系统仅能实现硝化反应而难以完成总氮的有效脱除,往往需要额外设置独立缺氧池并配套硝化液回流装置,系统构成复杂、占地面积大、投资与运行成本高。
技术实现思路
1、本发明的目的是提供一种mbbr聚氨酯生物填料及其制备方法,以解决现有技术中填料因表面电荷不足、结构缺陷及孔结构单一,导致的挂膜缓慢、流化不稳和总氮去除困难的问题。
2、为了实现上述目的,本发明提供如下技术方案:一种mbbr聚氨酯生物填料,所述填料整体为圆柱体结构,其垂直于轴向的截面为外圆内六弧花瓣形顺滑流线轮廓,所述轮廓无尖角、无薄边、无应力集中结构;所述填料内部为表层、中层与芯部三级贯通梯度孔结构,所述表层、中层与芯部沿径向由外向内依次分布,且三者之间相互贯通形成三维连通网络;所述填料表面经阳离子改性,表面zeta电位为+15mv~+40mv。
3、进一步地,所述填料的外径为28~32mm,中心内孔直径为8~12mm,内凹圆弧半径为r6~r10mm,轴向长度为28~32mm;所述填料在mbbr曝气升流场中的上升流速为0.8~1.2cm/s时,其流化雷诺数为2000~4000,处于过渡紊流区。
4、进一步地,所述表层孔径为80~120μm,所述芯部孔径为300~500μm,所述中层孔径介于表层孔径与芯部孔径之间且呈梯度过渡分布。
5、进一步地,所述填料在填充率25%~30%、池体溶解氧为3.0~3.5mg/l的条件下运行时,所述表层溶解氧为2.5~4.0mg/l,所述芯部溶解氧<0.5mg/l,所述中层溶解氧为0.5~2.5mg/l且沿径向由外向内递减。
6、进一步地,所述表层用于固定好氧微生物,所述芯部用于固定厌氧或兼性厌氧微生物,所述中层用于好氧微生物与厌氧微生物的代谢产物交换与菌群协同;
7、所述好氧微生物包括亚硝化单胞菌和硝化杆菌,所述厌氧微生物包括反硝化细菌和厌氧氨氧化菌。
8、进一步地,所述填料的基材为亲水聚醚型聚氨酯,按重量百分比包含以下组分:聚碳化二亚胺抗水解剂1.2~1.5wt%、抗氧剂0.3~0.5wt%、硅基永久亲水开孔剂1.0~2.0wt%、季铵盐类阳离子改性剂2.0~3.5wt%,余量为亲水聚醚型聚氨酯基础树脂。
9、进一步地,所述填料的密度为38~42kg/m3,开孔率≥96%,在ph6.5~8.5、温度15~35℃的水体中长期浸泡180天后,其表面zeta电位衰减率≤10%,质量损失率≤0.5%。
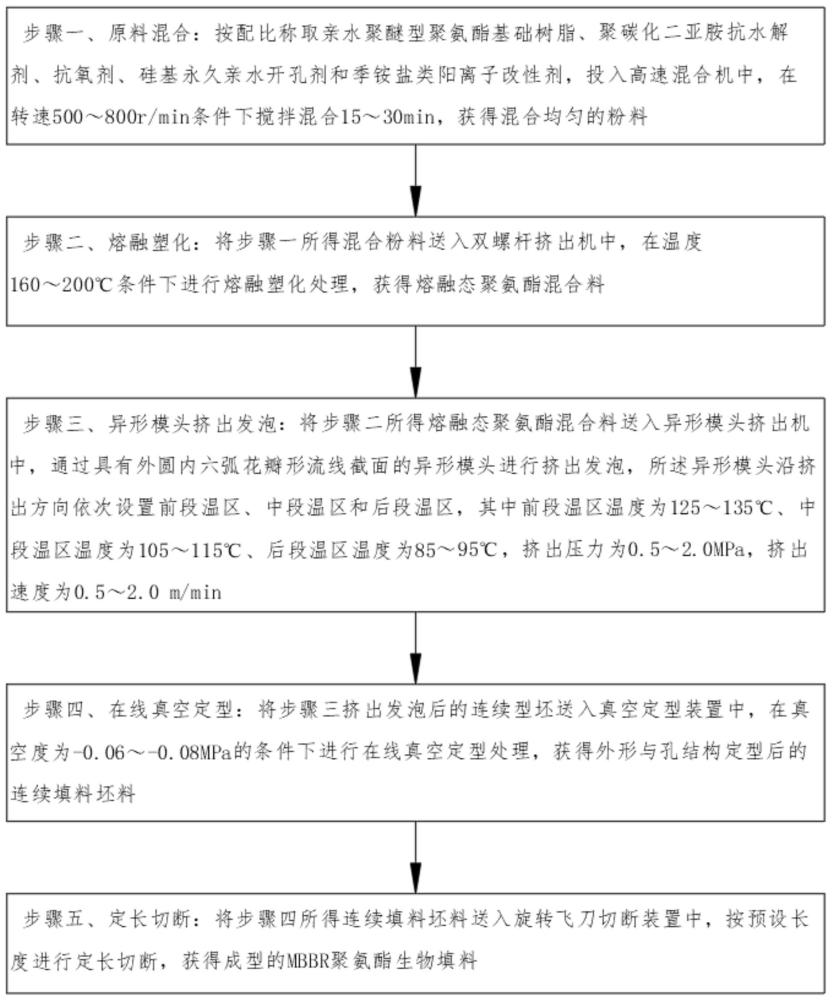
10、一种mbbr聚氨酯生物填料的制备方法,包括以下步骤:
11、步骤一、原料混合:按配比称取亲水聚醚型聚氨酯基础树脂、聚碳化二亚胺抗水解剂、抗氧剂、硅基永久亲水开孔剂和季铵盐类阳离子改性剂,投入高速混合机中,在转速500~800r/min条件下搅拌混合15~30min,获得混合均匀的粉料;
12、步骤二、熔融塑化:将步骤一所得混合粉料送入双螺杆挤出机中,在温度160~200℃条件下进行熔融塑化处理,获得熔融态聚氨酯混合料;
13、步骤三、异形模头挤出发泡:将步骤二所得熔融态聚氨酯混合料送入异形模头挤出机中,通过具有外圆内六弧花瓣形流线截面的异形模头进行挤出发泡,所述异形模头沿挤出方向依次设置前段温区、中段温区和后段温区,其中前段温区温度为125~135℃、中段温区温度为105~115℃、后段温区温度为85~95℃,挤出压力为0.5~2.0mpa,挤出速度为0.5~2.0 m/min;
14、步骤四、在线真空定型:将步骤三挤出发泡后的连续型坯送入真空定型装置中,在真空度为-0.06~-0.08mpa的条件下进行在线真空定型处理,获得外形与孔结构定型后的连续填料坯料;
15、步骤五、定长切断:将步骤四所得连续填料坯料送入旋转飞刀切断装置中,按预设长度进行定长切断,获得成型的mbbr聚氨酯生物填料。
16、进一步地,所述步骤三中,前段温区温度为130℃、中段温区温度为110℃、后段温区温度为90℃;
17、所述步骤四中,真空定型处理的定型温度为40~60℃,定型时间为30~120秒;所述步骤五中,预设长度为28~32mm。
18、与现有技术相比,本发明提供的一种mbbr聚氨酯生物填料及其制备方法,具备以下有益效果:
19、通过将填料整体设计为具有外圆内六弧花瓣形顺滑流线轮廓的圆柱体结构,完全消除了传统产品存在的尖角、薄边和棱角等应力集中部位。在长期曝气运行中,该结构有效避免了填料因应力集中导致的掉角、粉化乃至碎裂问题,从根本上杜绝了碎片堵塞曝气装置及管路系统的风险,使填料的使用寿命成倍延长。与此同时,经流体力学优化的外形设计,使填料在mbbr曝气升流场中能够实现对称流化与稳定自转,彻底克服了传统填料易抱团聚集、沉底堆积和流态紊乱的缺陷,显著改善了氧传质效率。得益于此,系统曝气能耗可降低,填料的有效利用率大幅提升,有效解决了传统工艺因流化不良导致的处理效果不稳定及运行成本高昂的问题。
20、通过在填料内部构建表层、中层与芯部三级贯通梯度孔结构,并配合表面阳离子改性技术,赋予了填料多重协同增效功能。表面带有的正电荷能够主动静电吸附水体中带负电的残饵、粪便等胶体悬浮物,大幅加速挂膜进程并显著提高悬浮物截留效率。更为重要的是,梯度孔结构使溶解氧在填料径向由外向内自然形成梯次衰减,表层为好氧硝化菌提供适宜生长环境,芯部为厌氧或兼性厌氧微生物创造缺氧条件,中层则作为代谢产物交换与菌群协同区域。由此,在单一填料内实现了亚硝化单胞菌、硝化杆菌与反硝化细菌、厌氧氨氧化菌的分区固定与协同作用,无需设置独立缺氧池和硝化液回流装置,即可在同一反应器中同步完成硝化和反硝化过程,极大地简化了系统构成,显著降低了投资与运行成本,同时出水水质优良且运行效果持久稳定。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com