
一种稀硫酸输送管道及其制备方法与流程
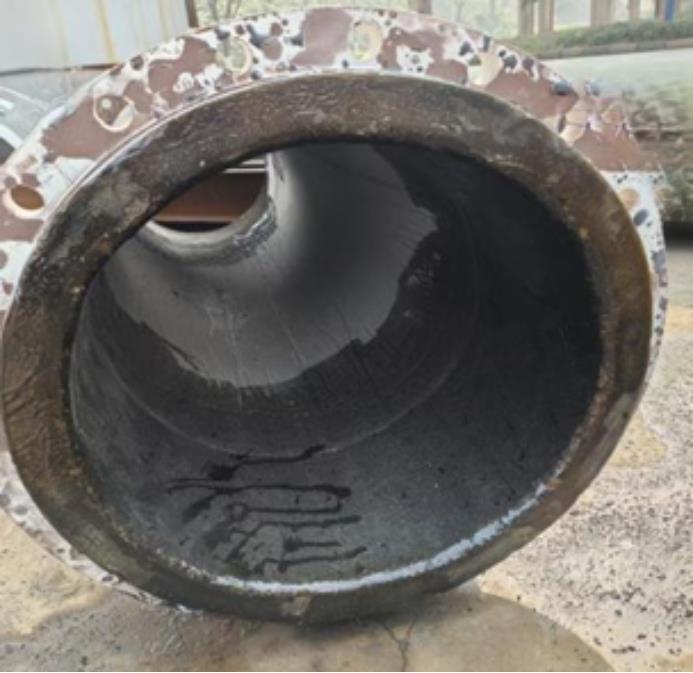
本发明属于化工防腐管道,具体涉及一种稀硫酸输送管道及其制备方法。
背景技术:
1、目前,硫酸法钛白粉生产线的废酸浓缩系统,通过一、二级循环泵输送稀硫酸至一、二级石墨换热器循环提升硫酸浓度。系统输送管道在60~110℃、30%~60%的硫酸工况下作业,现有dn600mm输送及循环管道均采用玻璃钢材质,但因高温稀硫酸物料腐蚀及浸蚀,玻璃钢管道在使用过程中经常产生渗漏,甚至物料喷出,使用周期短,检修更换次数多,修复费用高,影响正常生产秩序。
2、中国专利cn206738744u公开了一种硫酸溶液用的输送管道,包括输送管道本体,输送管本体设置在不锈钢管内,且输送管道本体与不锈钢管之间设置有防护层,不锈钢管侧壁上沿其长度方向设置有两条切口,且两条切口将不锈钢管等分成大小相等的两部分,其中,位于切口两侧的不锈钢管之间焊接固定。然而该输送管道的内衬为pp/pvc塑料管材,pvc、pp塑料内衬为公知材料,长期使用耐受温度不超过60~70℃,无法适配本技术60~110℃、30%~60%高温稀硫酸工况,高温下塑料易软化溶胀、快速渗漏,此外,其不锈钢外壳纵向分体焊接存在缝隙渗漏隐患。
3、中国专利cn206191081u公开了一种用于生产浓硫酸的钢衬合金管道,包括碳钢管道,由普通碳钢卷焊而成,位于钢衬合金管道外侧;内衬合金管道,厚耐酸合金卷焊而成,内衬合金管道外径与碳钢管道内径相等,且内衬合金管道外侧紧贴碳钢管道内侧;衬板法兰,由碳钢法兰与耐酸合金板组成,碳钢法兰贴衬耐酸合金板。然而根据金属耐蚀公知特性及工况条件判断,该金属内衬在30%~60%高温稀硫酸环境下钝化膜易失效、腐蚀速率大幅提升,并且合金原料成本高。
4、因此,如何开发一种适配60~110℃、30%~60%高温稀硫酸工况,制作工艺简便、使用寿命大幅延长且备件消耗成本更低的稀硫酸输送管道,是本领域亟待解决的技术难题。
技术实现思路
1、针对现有技术的不足,本发明的主要目的在于提供一种稀硫酸输送管道及其制备方法,通过碳钢外管搭配分层乙烯基酯树脂内衬结构,适配60~110℃、30%~60%高温稀硫酸工况,制作工艺简便、使用寿命大幅延长且备件消耗成本更低,从而保障钛白粉废酸浓缩系统连续稳定生产,应用价值突出。
2、依据本发明的第一方面,提供了一种稀硫酸输送管道,所述管道包括金属管体、法兰和内衬保护层;
3、所述法兰焊接固定于所述金属管体的端部;
4、所述内衬保护层分别包覆所述金属管体的内壁和所述法兰的密封端面;
5、其中,所述内衬保护层的第一层分别紧贴所述内壁和所述密封端面,所述第一层采用的材料记为内衬第一材料,设置为粘底防腐;
6、所述内衬保护层的第二层到第n层逐层紧贴各自相邻的前一层,n为5~9的整数,所述第二层到第n层采用的材料记为内衬第二材料,设置为加固抗冲。
7、依据本发明的一个实施例,所述金属管体的材质为碳钢。
8、依据本发明的一个实施例,所述金属管体包括直管和弯头,所述直管的规格为2000mm×600mm,所述弯头的规格为dn600mm。
9、依据本发明的一个实施例,所述法兰的规格为dn600mm。
10、依据本发明的一个实施例,所述内衬第一材料包括酚醛环氧型乙烯基酯树脂、促进剂、固化剂和玻璃纤维短切毡;
11、所述酚醛环氧型乙烯基酯树脂、促进剂和固化剂的质量比为18:(0.5~1.5):(0.5~1.5)。
12、依据本发明的一个实施例,所述促进剂为过氧化酮类,所述固化剂为钴盐溶液。
13、依据本发明的一个实施例,所述内衬第二材料包括双酚a型环氧乙烯基酯树脂、促进剂、固化剂和玻璃纤维布;
14、所述双酚a型环氧乙烯基酯树脂、促进剂和固化剂的质量比为18:(0.5~1.5):(0.5~1.5)。
15、依据本发明的一个实施例,所述管道还包括焊缝涂层,所述焊缝涂层填充于所述金属管体与所述法兰的焊缝处,设置为填缝修角。
16、依据本发明的一个实施例,所述焊缝涂层包括酚醛环氧型乙烯基酯树脂、耐酸铸石粉、促进剂和固化剂;
17、所述酚醛环氧型乙烯基酯树脂、耐酸铸石粉、促进剂和固化剂的质量比为10:(7~9):(0.5~1.5):(0.5~1.5)。
18、依据本发明的第二方面,提供了一种上述稀硫酸输送管道的制备方法,所述制备方法包括如下步骤:
19、s1、将法兰焊接固定于金属管体的端部;
20、s2、将金属管体的内壁和法兰的密封端面抛光至露出金属光泽;
21、s3、将内衬第一材料分别涂抹于内壁和密封端面,作为内衬保护层的第一层;
22、s4、将内衬第二材料逐层涂抹于各自相邻的前一层表面,作为内衬保护层的第二层到第n层。
23、依据本发明的一个实施例,在所述s3中,所述内衬第一材料的涂抹包括:将所述酚醛环氧型乙烯基酯树脂和所述固化剂混合后,加入所述促进剂,得到酚醛环氧型乙烯基酯树脂复配料,涂抹于所述内壁和密封端面,铺设所述玻璃纤维短切毡,再涂抹所述酚醛环氧型乙烯基酯树脂复配料;
24、在所述s4中,所述内衬第二材料的涂抹包括:在所述第二层到第n层的每一层中,将所述双酚a型环氧乙烯基酯树脂和所述固化剂混合后,加入所述促进剂,得到双酚a型环氧乙烯基酯树脂复配料,涂抹于所述各自相邻的前一层表面,铺设所述玻璃纤维布,再涂抹所述双酚a型环氧乙烯基酯树脂复配料。
25、依据本发明的一个实施例,每层涂抹完成后,静置20~40分钟,打磨平整后涂抹下一层;
26、所述内衬保护层涂抹完成后,进行精加工打磨,所述法兰的密封端面与所述内衬保护层的衔接处形成圆滑过渡倒角,圆角半径r>5mm,所述法兰的密封端面平面度<0.20mm,所述法兰的表面光洁度ra为3.2~6.3μm。
27、依据本发明的一个实施例,所述制备方法还包括:将所述焊缝涂层填充于所述金属管体与所述法兰的焊缝处,静置1.5~2.5小时,打磨,所述法兰与所述金属管体的衔接处形成圆滑过渡倒角,圆角半径r>5mm;
28、其中,所述焊缝涂层的制备方法包括:将所述酚醛环氧型乙烯基酯树脂、所述耐酸铸石粉和所述固化剂混合后,加入所述促进剂。
29、通过采用上述技术方案,本发明相比于现有技术具有如下优点:
30、本发明采用碳钢外管搭配分层乙烯基酯树脂内衬复合结构,其中,碳钢基体具备优异机械强度,可弥补传统玻璃钢管道结构薄弱的缺陷;内衬采用商品型号分别为977-s和901的两种高温耐熔剂型乙烯基酯树脂分层铺设,第一层搭配玻纤短切毡实现紧密粘底防腐,其余多层玻纤布复合加固提升耐冲刷、抗渗性能,整套内衬体系可稳定适配60~110℃、30%~60%高温稀硫酸苛刻工况,可规避塑料内衬高温溶胀、金属内衬在稀硫酸环境下腐蚀失效的缺陷。管道整体制备全程常温作业,无需配套加热设备,各内衬层铺设后仅需静置自然干燥,操作流程简易且施工环保;成品稀硫酸输送管道实际使用寿命可达48个月,相较原有仅能使用10个月左右的玻璃钢管道提升数倍,大幅减少管道检修与更换频次,显著降低备件采购、现场修补的综合运维成本,有效杜绝管道渗漏、稀硫酸喷溅引发的生产线停机故障,保障硫酸法钛白粉废酸浓缩系统长期连续稳定运行,在钛白粉行业高温稀硫酸输送场景具备极高推广应用价值。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com