
一种背接触光伏组件及其制备方法与流程
本技术属于光伏,具体涉及一种背接触光伏组件及其制备方法。
背景技术:
1、随着光伏降本增效需求持续升级,背接触(bc)电池凭借正面无栅线遮光、光电转换效率更高的优势,逐步成为大尺寸超薄硅片光伏组件主流技术路线。传统bc光伏组件普遍采用焊带串焊方式实现电池互联,存在焊带应力集中易造成硅片隐裂、线路导电损耗高、汇流结构繁杂等短板。为此行业逐步发展出pcb(印刷电路板)式bc互联方案,以图形化铜线路替代焊带,有效降低串联电阻与机械应力,适配超薄硅片量产。
2、然而,当前现有pcb互联bc组件仍存在诸多缺陷:1)电池贴片对位精度要求严苛,常规容错仅±0.1mm以内,生产设备成本高、良品率易受装配偏差影响,轻微错位就会引发虚焊、相邻正负极线路短路;2)硅片与pcb的基板热膨胀系数不匹配,冷热循环过程中热应力反复作用,长期使用易出现焊点脱开、线路断裂,组件功率衰减偏高;3)常规互联线路功能单一,仅实现导电互联,旁路防护、温度监测元器件需额外接线组装,工序繁琐、增加非硅成本;4)常规焊接锡膏组分单一,难以兼顾电极除氧化、低温适配、低残留多重需求,焊接界面冶金结合稳定性不足。
3、现有技术中虽有部分带定位结构的bc互联板、弹性线路改进方案,但大多结构兼容性差,无法同时实现大容错自对准、热应力缓释、多功能集成;部分方案线路保护层与焊接锡膏层级排布混乱,易出现镀层阻隔焊接、锡膏侵蚀防护层的问题。常规层压工艺采用整体均温加热,升温节奏无法匹配胶膜熔融、锡膏润湿、固化全流程,易出现排气不良、焊接不充分、胶膜过老化等缺陷。另外,常规组件必须依靠正反面双胶膜封装,胶膜耗材用量大,行业缺少可取消背面胶膜的稳定制备路径,难以进一步压缩物料成本。
4、综上,现有pcb型bc互联结构难以兼顾装配容错、长期可靠性、多功能集成与低成本量产。
5、因此,提供一种可兼容大装配偏差、缓冲热形变、集成防护监测功能的图案化互联电路板,从而提升背接触光伏组件的装配容错能力、热循环稳定性与集成度,降低制造成本,是亟待解决的技术难题。
技术实现思路
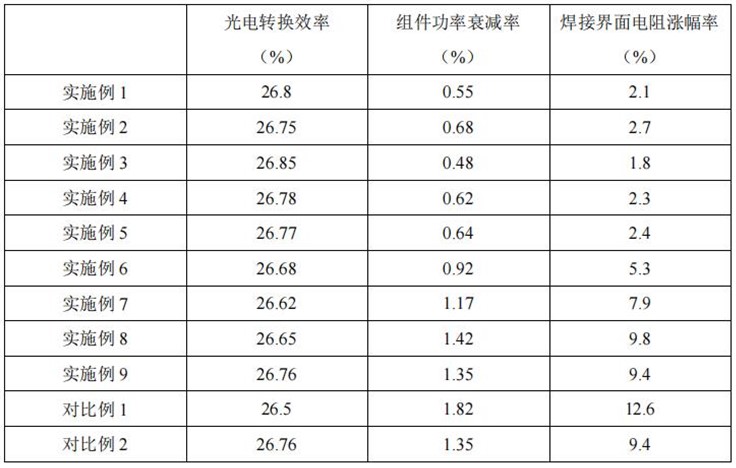
1、针对现有技术的不足,本技术的目的在于提供一种背接触光伏组件及其制备方法。本技术通过具有燕尾槽截面结构的主栅与互联线路中的梯形凸台实现了一一对应的嵌合自对准效果,大幅提升了图案化互联电路板的装配容错能力,有效降低了对位精度门槛,杜绝虚焊、短路不良,提升了生产效率;互联线路中对接段与连接相邻对接段的过渡段结构设计,可高效缓冲硅片与电路板间的热膨胀系数差异,改善冷热循环应力集中;线路层背离基板的表面全域覆盖保护层,且梯形凸台对应的保护层外表面设有导电粘结剂层,该导电粘结层与对应的主栅和对接段的梯形凸台冶金键合,于界面构成金属间化合物层,从而兼顾了线路层的防腐抗氧化与焊接界面的高结合强度,降低电学损耗,显著提高背接触光伏组件的光电转换效率和热循环稳定性;综上,该图案化互联电路板结构显著提升了背接触光伏组件的量产良率与产能稳定性,且兼容性强,可适配多种类型光伏电池的量产制程,兼容常规层压产线无需大规模设备改造,降低了制造成本,同时可适配多种版型的光伏组件,具备极高的产业化价值与市场通用性。
2、为达到此申请目的,本技术采用以下技术方案:
3、第一方面,本技术提供一种背接触光伏组件,所述背接触光伏组件包括层叠设置的正面盖板、正面封装胶膜、电池串层和图案化互联电路板;所述电池串层包括若干个背接触电池片。
4、其中,所述背接触电池片包括硅基底,所述硅基底的背面沿第一方向设有交替间隔排布的p型发射极主栅和n型基极主栅,且所述p型发射极主栅和n型基极主栅均具有燕尾槽截面结构;所述第一方向为垂直于所述硅基底厚度的方向。
5、所述图案化互联电路板包括基板以及位于所述基板一侧表面的线路层,所述线路层包括独立的发射极互联线路和基极互联线路。
6、所述发射极互联线路和基极互联线路均包括若干个对接段以及连接相邻对接段的过渡段;所述对接段设有梯形凸台,用于与对应的主栅嵌合自对准。
7、所述线路层背离所述基板的表面全域覆盖保护层,且所述梯形凸台对应的保护层外表面设有导电粘结剂层,所述导电粘结层与对应的主栅和对接段的梯形凸台冶金键合,于界面构成金属间化合物层。
8、本技术通过具有燕尾槽截面结构的主栅与互联线路中的梯形凸台实现了一一对应的嵌合自对准效果,大幅提升了图案化互联电路板的装配容错能力,有效降低了对位精度门槛,杜绝虚焊、短路不良,提升了生产效率;互联线路中对接段与连接相邻对接段的过渡段结构设计,可高效缓冲硅片与电路板间的热膨胀系数差异,改善冷热循环应力集中;线路层背离基板的表面全域覆盖保护层,且梯形凸台对应的保护层外表面设有导电粘结剂层,该导电粘结层与对应的主栅和对接段的梯形凸台冶金键合,于界面构成金属间化合物层,从而兼顾了线路层的防腐抗氧化与焊接界面的高结合强度,降低电学损耗,显著提高背接触光伏组件的光电转换效率和热循环稳定性;综上,该图案化互联电路板结构显著提升了背接触光伏组件的量产良率与产能稳定性,且兼容性强,可适配多种类型光伏电池的量产制程,兼容常规层压产线无需大规模设备改造,降低了制造成本,同时可适配多种版型的光伏组件,具备极高的产业化价值与市场通用性。
9、需要说明的是,发射极互联线路和基极互联线路均包括若干个对接段以及连接相邻对接段的过渡段,其中“若干个”指的是两个或多个,本技术中的“若干个”并非特指某一固定数量,而是为了便于描述对接段及其连接关系所作的表述。
10、需要说明的是,独立的发射极互联线路和基极互联线路相互交错呈梳齿状。
11、需要说明的是,过渡段扮演的角色是相邻两个对接段之间的连接走线。
12、在一些实施例中,所述p型发射极主栅和n型基极主栅之间的间隔区域设有隔离槽,用于实现电性隔断。
13、在一些实施例中,所述p型发射极主栅和n型基极主栅的材质各自独立地为ag和/或cu。
14、在一些实施例中,所述燕尾槽截面结构的槽口宽度小于槽底宽度。
15、本技术设计燕尾槽截面结构的槽口宽度小于槽底宽度,有利于形成内宽外窄的卡接结构,可与梯形凸台形成楔形嵌合结构,实现装配自定位、自锁紧,大幅提升装配容错率与结构连接稳定性。
16、在一些实施例中,所述发射极互联线路的线路宽度与所述p型发射极主栅的宽度之比为(0.9-1.1):1,例如可以是0.9:1、1:1或1.1:1等。
17、在一些实施例中,所述基极互联线路的线路宽度与所述n型基极主栅的宽度之比为(0.9-1.1):1,例如可以是0.9:1、1:1或1.1:1等。
18、本技术中,发射极互联线路的线路宽度与p型发射极主栅的宽度之比,基极互联线路的线路宽度与n型基极主栅的宽度之比,二者均在适宜范围内,有助于各互联线路与对应的主栅实现精准匹配,大幅降低串联电学损耗,组件光电转换效率提升。
19、在一些实施例中,所述梯形凸台靠近主栅一侧的接触面宽度小于所述梯形凸台连接基板的底面宽度。
20、本技术通过设计梯形凸台靠近主栅一侧的接触面宽度小于所述梯形凸台连接基板的底面宽度,从而与槽口宽度小于槽底宽度的燕尾槽截面结构相匹配,可实现梯形凸台与对应主栅之间的楔形嵌合自对准,提升装配容错能力,降低对位精度要求,确保可靠的机械固定与电学接触。
21、在一些实施例中,所述发射极互联线路和基极互联线路的材质各自独立地为铜、银包铜或银中的任意一种。
22、在一些实施例中,所述发射极互联线路和基极互联线路的厚度均为15-30μm,例如可以是15μm、20μm、25μm或30μm等。
23、在一些实施例中,所述保护层的材质包括镍锡合金、镍金合金或镍钯金合金的任意一种或至少两种的组合。
24、在一些实施例中,所述保护层的厚度为2-5μm,例如可以是2μm、3μm、4μm或5μm等。
25、在一些实施例中,所述保护层背离所述基板的表面还覆盖有氧化层,且所述梯形凸台对应的氧化层区域开窗,暴露底部的保护层。
26、需要说明的是,上述氧化层是在空气中自然氧化形成,仅对梯形凸台对应的氧化层区域开窗,暴露底部的保护层,目的是去除氧化层对焊接的阻隔作用,保证导电粘结剂层可与保护层、线路层充分润湿结合,实现高强度冶金键合,同时保留其余区域氧化层的防护效果。
27、在一些实施例中,所述导电粘结剂层为梯度锡膏导电粘结层,所述梯度锡膏导电粘结层沿着靠近所述背接触电池片的方向包括层叠设置的高活性底层、低熔点中层和低活性顶层。
28、本技术中,层叠设置的高活性底层、低熔点中层和低活性顶层可分层实现高效除氧化、低温适配焊接和低残留固化,有助于形成连续致密的金属间化合物层,使得焊接界面电阻稳定、接触性能优异。
29、在一些实施例中,所述金属间化合物层为连续ag-sn-cu金属间化合物层。
30、在一些实施例中,所述金属间化合物层的厚度为1-3μm,例如可以是1μm、1.5μm、2μm、2.5μm或3μm等。
31、在一些实施例中,所述基板的导热系数≥30w/(m·k),例如可以是30w/(m·k)、35w/(m·k)、40w/(m·k)、45w/(m·k)或50w/(m·k)等。需要说明的是,导热系数可以通过稳态热流法测试得到。
32、在一些实施例中,所述基板的热膨胀系数≤8×10⁻⁶/℃,例如可以是8×10-6/℃、7×10-6/℃、6×10-6/℃、5×10-6/℃或4×10-6/℃等。需要说明的是,热膨胀系数可以通过热机械分析仪测试得到。
33、在一些实施例中,所述基板的厚度为0.2-0.6mm,例如可以是0.2mm、0.3mm、0.4mm、0.5mm或0.6mm等。
34、在一些实施例中,所述基板包括主材,所述主材包括高分子材料和氮化铝颗粒;以高分子材料和氮化铝颗粒的总质量为基准,所述氮化铝颗粒的质量含量为40-60wt%,例如可以是40wt%、45wt%、50wt%、55wt%或60wt%等;所述氮化铝颗粒的粒径为1-5μm,例如可以是1μm、2μm、3μm、4μm或5μm等。
35、本技术中,氮化铝颗粒的加入有助于大幅提升基板的导热性能、降低基板热膨胀系数,缩小基板与硅电池片的热形变差异,缓解冷热循环过程中的界面应力,同时提升基板的结构刚性与耐温性能。
36、在一些实施例中,所述梯度锡膏导电粘结层的总厚度为20-50μm,例如可以是20μm、25μm、30μm、35μm、40μm、45μm或50μm等。
37、在一些实施例中,所述高活性底层、低熔点中层和低活性顶层的厚度比为(5-10):(10-25):(5-15),其中,高活性底层的选择范围“5-10”例如可以是5、6、7、8、9或10等,低熔点中层的选择范围“10-25”例如可以是10、12、15、18、20、22或25等,低活性顶层的选择范围“5-15”例如可以是5、8、10、12或15等。
38、本技术中,适宜的厚度比有利于分层实现不同功能:高活性底层充分去除电池电极表面氧化层,保证电池侧界面低阻接触;低熔点中层受热优先熔化,起到应力缓冲、间隙填充的作用,缓解焊接降温过程中产生的热应力;低活性顶层抑制溢锡、降低对互联线路的腐蚀风险,三层厚度相互匹配,兼顾导电性能、焊接可靠性与加工工艺窗口。
39、在一些实施例中,所述高活性底层中还含有有机酸活性剂;以所述高活性底层的总质量为基准,所述有机酸活性剂的质量含量为5-8wt%,例如可以是5wt%、6wt%、7wt%或8wt%等。示例性的,有机酸活性剂例如可以是柠檬酸和/或己二酸等。
40、本技术中,在高活性底层中引入上述含量的有机酸活性剂,目的是在回流焊接过程中有效清除电池梯形凸台电极表面的金属氧化薄膜,破除氧化层造成的导电壁垒,降低电池电极与锡膏层之间的界面接触电阻;同时将活性剂含量控制在此区间,既能够保证充足的去氧化能力,又可避免活性剂添加过量,焊接后产生腐蚀性残留,造成电极长期电化学腐蚀。
41、在一些实施例中,所述低熔点中层包括合金材料,所述低熔点中层的熔点为115-120℃,例如可以是115℃、116℃、117℃、118℃、119℃或120℃等。示例性的,合金材料例如可以是锡铋二元合金、锡铋铟三元低熔点合金等。
42、在一些实施例中,所述低活性顶层中还含有有机酸活性剂;以所述低活性顶层的总质量为基准,所述有机酸活性剂的质量含量为1-2wt%,例如可以是1wt%、1.2wt%、1.5wt%、1.8wt%或2wt%等。示例性的,有机酸活性剂例如可以是柠檬酸和/或己二酸等。
43、本技术中,在低活性顶层中引入上述含量的有机酸活性剂,目的是去除互联线路焊盘表层的薄氧化层,保障顶层界面具备良好的导电结合能力;采用较低的活性剂添加量,可以有效减少助焊剂过度析出、锡膏爬边溢锡现象,防止有机酸腐蚀高密度互联布线,规避相邻电极之间漏电短路风险,适配背接触电池精细线路的封装要求。
44、在一些实施例中,在水平投影面上,所述导电粘结剂层的投影面积小于所述梯形凸台的投影面积。
45、在一些实施例中,所述梯形凸台的高度为5-15μm,例如可以是5μm、8μm、10μm、12μm或15μm等。
46、在一些实施例中,所述梯形凸台靠近主栅一侧的接触面宽度为0.7-1.2mm,例如可以是0.7mm、0.8mm、0.9mm、1.0mm、1.1mm或1.2mm等。
47、在一些实施例中,所述梯形凸台连接基板的底面宽度为0.9-1.4mm,例如可以是0.9mm、1.0mm、1.1mm、1.2mm、1.3mm或1.4mm等。
48、在一些实施例中,所述过渡段为波浪形弹性结构。
49、在一些实施例中,所述过渡段包含3至5个正弦波形,例如可以是3个、4个或5个等。
50、本发明采用高导热系数、低热膨胀系数的基板搭配具有波浪形弹性结构的过渡段的线路层,可高效缓冲硅片与电路板的热膨胀系数差异,彻底改善冷热循环应力集中问题。
51、在一些实施例中,所述图案化互联电路板集成有表贴式旁路二极管芯片、埋设于所述基板内部的温度传感器和一体化接线盒导电端子。
52、本技术将旁路防热斑、温度监测、一体化接线功能集成于单块互联电路板上,省去了传统分立元器件的采购、布线、组装工序,简化了制程流程。
53、在一些实施例中,所述过渡段中,波长为5-10mm,例如可以是5mm、6mm、7mm、8mm、9mm或10mm等,波高为0.5-1mm,例如可以是0.5mm、0.6mm、0.7mm、0.8mm、0.9mm或1.0mm等,曲率半径为2-3mm,例如可以是2.0mm、2.2mm、2.5mm、2.8mm或3.0mm等。
54、在一些实施例中,所述一体化接线盒导电端子由所述线路层的末端一体延伸成型。
55、在一些实施例中,所述一体化接线盒导电端子的表面覆盖有合金镀层;所述合金镀层的厚度为5-10μm,例如可以是5μm、6μm、7μm、8μm、9μm或10μm等。示例性的,合金镀层的材质例如可以是锡-铋合金、锡-银-铜合金、镍金合金等。
56、在一些实施例中,所述温度传感器包括ntc热敏电阻。需要说明的是,ntc热敏电阻的测温精度可达±0.5℃。
57、本技术提供的图案化互联电路板的尺寸可适配60片、72片、78片主流版型bc电池组件,可单板完成整串电池的电气互联、热斑防护、温度监测一体化集成功能,通用性与量产适配性强。
58、第二方面,本技术提供一种如第一方面所述的背接触光伏组件的制备方法,所述制备方法包括以下步骤:
59、制备图案化互联电路板;所述图案化互联电路板包括基板以及位于所述基板一侧表面的线路层,所述线路层包括独立的发射极互联线路和基极互联线路;所述发射极互联线路和基极互联线路均包括若干个对接段以及连接相邻对接段的过渡段;所述对接段设有梯形凸台;所述线路层背离所述基板的表面全域覆盖保护层,且所述梯形凸台对应的保护层外表面设有导电粘结剂层,所述导电粘结层与对应的主栅和对接端的梯形凸台冶金键合,于界面构成金属间化合物层。
60、按照正面盖板、正面封装胶膜、电池串层和图案化互联电路板的顺序依次叠合;所述背接触电池片包括硅基底,所述硅基底的背面沿第一方向设有交替间隔排布的p型发射极主栅和n型基极主栅,且所述p型发射极主栅和n型基极主栅均具有燕尾槽截面结构;所述梯形凸台与对应的主栅嵌合自对准。
61、进行层压处理,得到所述背接触光伏组件。
62、在一些实施例中,所述图案化互联电路板的制备步骤包括:
63、(a)制备基板。
64、(b)采用蚀刻工艺,在所述基板的一侧表面制备线路层,所述线路层包括独立的发射极互联线路和基极互联线路;所述发射极互联线路和基极互联线路均包括若干个对接段以及连接相邻对接段的过渡段;所述对接段设有梯形凸台;所述线路层背离所述基板的表面全域覆盖保护层。
65、(c)在所述梯形凸台对应的保护层外表面依次印刷高活性底层、低熔点中层和低活性顶层,形成导电粘结剂层。
66、在一些实施例中,所述制备方法包括以下步骤:
67、(1)制备图案化互联电路板:
68、(a)将氮化铝颗粒和环氧树脂按照质量比(4-6):(6-4)(其中,氮化铝颗粒的选择范围“4-6”例如可以是4、4.5、5、5.5或6等,环氧树脂的选择范围“6-4”例如可以是6、5.5、5、4.5或4等)混合,并添加固化剂和硅烷偶联剂进行搅拌,经浇注固化成型后,得到基板;所述基板内埋设有温度传感器。
69、(b)采用减成蚀刻工艺,在所述基板的一侧表面制备线路层,并在所述线路层背离所述基板的表面全域覆盖镍锡合金保护层;所述镍锡合金保护层的外表面自然氧化形成氧化层;所述线路层包括独立的发射极互联线路和基极互联线路;所述发射极互联线路和基极互联线路均包括若干个对接段以及连接相邻对接段的过渡段。
70、进行二次蚀刻工艺,于所述线路层的对接段预定区域形成梯形凸台;所述梯形凸台暴露镍锡合金保护层;所述发射极互联线路的对接段的梯形凸台与背接触电池片的具有燕尾槽截面结构的p型发射极主栅嵌合自对准;所述基极互联线路的对接段的梯形凸台与背接触电池片的具有燕尾槽截面结构的n型基极主栅嵌合自对准。
71、(c)在所述梯形凸台对应的镍锡合金保护层外表面依次印刷高活性底层、低熔点中层和低活性顶层,形成梯度锡膏导电粘结层;每一次印刷完成后均在80-100℃(例如可以是80℃、85℃、90℃、95℃或100℃等)下烘干3-5min(例如可以是3min、4min或5min等)。
72、(2)元器件集成:在所述图案化互联电路板上集成表贴式旁路二极管芯片,并于所述线路层的末端一体延伸成型一体化接线盒导电端子。
73、(3)按照正面盖板、正面封装胶膜、电池串层、背面封装胶膜和图案化互联电路板的顺序依次叠合;所述电池串层包括若干个背接触电池片;所述背接触电池片包括硅基底,所述硅基底的背面沿第一方向设有交替间隔排布的p型发射极主栅和n型基极主栅,且所述p型发射极主栅和n型基极主栅均具有燕尾槽截面结构,分别与对应的梯形凸台嵌合自对准。
74、(4)进行层压处理,步骤包括:
75、将步骤(3)得到的叠层件置入层压机,抽真空至≤40pa(例如可以是40pa、35pa、30pa、25pa或20pa等),保压5-10min(例如可以是5min、6min、7min、8min、9min或10min等),然后进行阶梯式热处理,在105-115℃(例如可以是105℃、108℃、110℃、112℃或115℃等)下保温6-10min(例如可以是6min、7min、8min、9min或10min等),然后在130-140℃(例如可以是130℃、132℃、135℃、138℃或140℃等)下保温8-12min(例如可以是8min、9min、10min、11min或12min等),最后在150-160℃(例如可以是150℃、152℃、155℃、158℃或160℃等)下保温10-15min(例如可以是10min、11min、12min、13min、14min或15min等);所述阶梯式热处理的过程中,层压压力恒为0.6-0.9mpa(例如可以是0.6mpa、0.65mpa、0.7mpa、0.75mpa、0.8mpa、0.85mpa或0.9mpa等)。
76、(5)进行后处理,得到背接触光伏组件。
77、在一些实施例中,所述制备方法包括以下步骤:
78、(1)制备图案化互联电路板:
79、(a)将氮化铝颗粒和环氧树脂按照质量比(4-6):(6-4)(其中,氮化铝颗粒的选择范围“4-6”例如可以是4、4.5、5、5.5或6等,环氧树脂的选择范围“6-4”例如可以是6、5.5、5、4.5或4等)混合,并添加固化剂和硅烷偶联剂进行搅拌,经浇注固化成型后,得到基板;所述基板内埋设有温度传感器。
80、(b)采用减成蚀刻工艺,在所述基板的一侧表面制备线路层,并在所述线路层背离所述基板的表面全域覆盖镍锡合金保护层;所述镍锡合金保护层的外表面自然氧化形成氧化层;所述线路层包括独立的发射极互联线路和基极互联线路;所述发射极互联线路和基极互联线路均包括若干个对接段以及连接相邻对接段的过渡段。
81、进行二次蚀刻工艺,于所述线路层的对接段预定区域形成梯形凸台;所述梯形凸台暴露镍锡合金保护层;所述发射极互联线路的对接段的梯形凸台与背接触电池片的具有燕尾槽截面结构的p型发射极主栅嵌合自对准;所述基极互联线路的对接段的梯形凸台与背接触电池片的具有燕尾槽截面结构的n型基极主栅嵌合自对准。
82、(c)在所述梯形凸台对应的镍锡合金保护层外表面依次印刷高活性底层、低熔点中层和低活性顶层,形成梯度锡膏导电粘结层;每一次印刷完成后均在80-100℃(例如可以是80℃、85℃、90℃、95℃或100℃等)下烘干3-5min(例如可以是3min、4min或5min等)。
83、(2)在所述图案化互联电路板的线路层一侧表面涂覆热固性绝缘粘结层;所述热固性绝缘粘结层的厚度为0.3-0.5mm(例如可以是0.3mm、0.35mm、0.4mm、0.45mm或0.5mm等);所述热固性绝缘粘结层的材质包括改性poe、改性eva或聚烯烃弹性体中的任意一种或至少两种的组合;所述热固性绝缘粘结层对应所述梯形凸台的区域开窗。
84、(3)按照正面盖板、正面封装胶膜、电池串层和图案化互联电路板的顺序依次叠合;所述电池串层包括若干个背接触电池片;所述背接触电池片包括硅基底,所述硅基底的背面沿第一方向设有交替间隔排布的p型发射极主栅和n型基极主栅,且所述p型发射极主栅和n型基极主栅均具有燕尾槽截面结构,分别与对应的梯形凸台嵌合自对准。
85、(4)进行层压热处理,使得所述热固性绝缘粘结层受热熔融、交联固化,并填充至图案化互联电路板的线路层板面缝隙实现整体绝缘密封和板面粘结。
86、(5)进行后处理,得到无背面封装胶膜的背接触光伏组件。
87、本技术解决了电池装配对位门槛高、硅片与基板热胀不匹配引发焊点失效、元器件分体装配工序多、锡膏焊接综合性能差等问题;同时,还兼顾量产良率、长期可靠性、集成化程度,提供了可省去背面封装胶膜的制备工艺,降低了非硅成本,拓宽了背接触光伏组件的规模化生产适配性。
88、本技术采用无背面封装胶膜的层压工艺制备光伏组件,可进一步减少封装耗材,整体组件非硅成本降低,产业化经济性优势显著。
89、本技术所述的数值范围不仅包括上述列举的点值,还包括没有列举出的上述数值范围之间的任意的点值,限于篇幅及出于简明的考虑,本技术不再穷尽列举所述范围包括的具体点值。
90、相对于现有技术,本技术具有以下有益效果:
91、本技术通过具有燕尾槽截面结构的主栅与互联线路中的梯形凸台实现了一一对应的嵌合自对准效果,大幅提升了图案化互联电路板的装配容错能力,有效降低了对位精度门槛,杜绝虚焊、短路不良,提升了生产效率;互联线路中对接段与连接相邻对接段的过渡段结构设计,可高效缓冲硅片与电路板间的热膨胀系数差异,改善冷热循环应力集中;线路层背离基板的表面全域覆盖保护层,且梯形凸台对应的保护层外表面设有导电粘结剂层,该导电粘结层与对应的主栅和对接段的梯形凸台冶金键合,于界面构成金属间化合物层,从而兼顾了线路层的防腐抗氧化与焊接界面的高结合强度,降低电学损耗,显著提高背接触光伏组件的光电转换效率和热循环稳定性;综上,该图案化互联电路板结构显著提升了背接触光伏组件的量产良率与产能稳定性,且兼容性强,可适配多种类型光伏电池的量产制程,兼容常规层压产线无需大规模设备改造,降低了制造成本,同时可适配多种版型的光伏组件,具备极高的产业化价值与市场通用性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com