
一种低功耗大功率贴片式电感及其制备工艺的制作方法
本发明涉及电子元器件,尤其涉及一种低功耗大功率贴片式电感及其制备工艺。
背景技术:
1、在现代电子电力行业生产过程中,大功率贴片式电感作为关键储能滤波元件,对电源电路的电流稳压、电磁滤波、能量转换起着不可或缺的作用。其工作原理基于电磁感应,依靠磁芯构建闭合磁路并配合绕制线圈实现电能与磁场能的相互转化,从而完成储能与高频杂波滤除。当电源回路通断、负载发生瞬时波动时,电感依托磁芯磁化特性缓冲突变电流、抑制电压尖峰,保障后端用电元器件稳定运行。大功率贴片式电感广泛应用于新能源汽车电控、工业工控电源、快充电源、通信基站供电模块等众多电子领域,是保障电力电子系统稳定、高效运行的重要部件。
2、目前,市场上虽存在多款大功率贴片式电感产品,但仍存在明显的技术瓶颈,部分产品磁芯采用单一组分软磁粉末成型,无多粒径粉料级配结构,磁芯内部空隙多、磁导率偏低,大电流工况易磁饱和,饱和电流难以达标且工作功耗高;有的则磁芯对接密封胶与磁芯绝缘粘结剂材质不同源,经高低温循环后密封涂层开裂脱落,磁路漏磁加剧、高频损耗增大;还有些电感制备缺少全工序智能检测与工艺闭环调节机制,引线剥焊、磁芯压合、线圈点胶工艺管控粗放,成品直流内阻、耐压性能批次差异大,无法适配当下元器件小型化、大功率、低损耗的发展使用需求。
技术实现思路
1、本发明的目的在于提供一种低功耗大功率贴片式电感及其制备工艺,解决了背景技术中提出的技术问题。
2、为实现上述目的,本发明提供如下技术方案:一种低功耗大功率贴片式电感,包括t型磁芯、u型磁芯、线圈组件以及金属导线架;
3、线圈组件规整缠绕并限位固定于金属导线架内侧,t型磁芯与u型磁芯上下对合包裹线圈组件形成封闭式闭合磁路;
4、线圈采用低阻抗耐高温漆包铜线绕制,线圈引出引线经剥漆熔焊固定在金属导线架的引脚端;
5、t型磁芯、u型磁芯由软磁复合材料经热压成型制成,软磁复合材料至少包含高饱和软磁金属粉末和绝缘粘结剂;
6、t型磁芯与u型磁芯的对接缝隙处填充有绝缘密封涂层;
7、电感的全包覆密闭磁路结合软磁复合材料的结构,使电感常温饱和电流≥6.5a,线圈直流内阻≤25mω。
8、优选的,软磁复合材料为fesicr粗粉、fesi/非晶细粉、羰基铁粉的三元多粒径级配复合粉材;绝缘密封涂层为与软磁复合材料中绝缘粘结剂同源的环氧基绝缘密封涂层。
9、优选的,金属导线架为磷铜基材冲压成型,导线架表面镀覆有镍锡复合防护镀层,镀层总厚度3~8μm,镀层孔隙率≤0.3%;线圈引线与导线架通过定点激光熔焊形成冶金结合,焊接熔池深度0.05~0.12mm,焊点剥离强度≥18n。
10、优选的,软磁复合材料的单颗粒表面包覆有连续致密绝缘胶层,胶层厚度0.2~1.0μm,颗粒内部气孔率低于3%,胶层包覆均匀性指数≥0.95;绝缘密封涂层固化后厚度15~35μm,耐温区间-55℃~180℃,介电强度≥45kv/mm;t型磁芯与u型磁芯的绝缘电阻≥109ω,交流耐压≥1000vac。
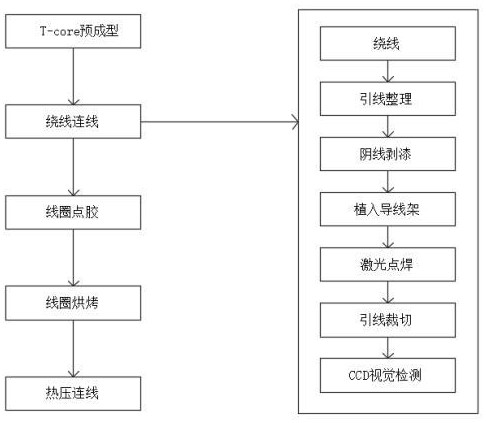
11、一种低功耗大功率贴片式电感的制备工艺,包括以下步骤:
12、分别将软磁复合材料通过热压成型预制成t型磁芯和u型磁芯;
13、绕制线圈,整理引线并剥除引线端部绝缘漆皮,将引线固定于金属导线架的引脚端并激光焊接,裁切多余引线;
14、在线圈内壁及线圈与导线架衔接缝隙处点覆固定胶并烘烤固化,并进行ccd视觉检测分拣不良品;
15、将预成型的t型磁芯植入导线架底部限位槽,在磁芯外周包覆保护胶带,将导线架线圈组件与t型磁芯对位组合,在磁芯对接缝隙处涂布绝缘密封涂层;
16、将预成型的u型磁芯倒扣覆盖,依次进行预压和热压合模形成闭合磁路,同时使绝缘密封涂层固化;
17、进行镭射印字和边框裁切;
18、在金属导线架外露引脚表面镀覆电极;
19、进行外观检测、电性测试、外观看带和成品包装;
20、其中,在上述至少一个工序中配置工业摄像头进行在线视觉检测,并根据检测结果自动分拣不良品。
21、优选的,u型磁芯植入与合模热压中,预压条件为常温下1.8mpa预压12s,热压条件为升温至165℃、3.2mpa保压35s;热压模具内置多路热电偶和压力传感器,模具温度波动超出±3℃时pid温控模块自动调节;热压后t型磁芯与u型磁芯合缝间隙≤3μm;该工位采用微距工业摄像头对合缝区域进行特写检测,视觉检测数据同步反馈至压力调节模块实现压合参数动态微调。
22、优选的,线圈与导线架加工中的引线剥漆工序,采用波长1064nm纳秒光纤激光剥漆,激光功率22w、脉冲频率50khz,闭环位移传感器控制剥漆长度,剥漆长度尺寸偏差≤±0.03mm;该工位搭载高速帧频工业摄像头实时抓拍剥漆区域微观形貌,识别局部留漆、铜皮灼伤缺陷,缺陷识别响应时间≤20ms。
23、优选的,线圈点胶与固化中,采用螺杆式精密定量点胶阀配合微量流量传感器进行点胶,单颗产品点胶量0.008~0.015g,点胶重量波动控制在±0.001g以内;点胶后送入恒温电热烘箱,115℃恒温烘烤90min使固定胶完全固化;点胶工位前后均布设工业摄像头,前端检测溢胶、缺胶、胶点偏移,后端检测固化后胶体开裂、脱落、线圈移位。
24、优选的,包胶带与绝缘涂层预制备中,涂布绝缘密封涂层后,半成品通过八段分区控温隧道炉进行烘烤,炉温由80℃阶梯升温至170℃,总烘烤时长42min,炉内氧含量>200ppm时自动补入氮气;涂层固化均匀性指数≥0.96;隧道炉出料端工业摄像头搭载图像对比度分析算法,识别涂层气泡、色差、局部脱落缺陷。
25、优选的,成品检测中搭载全流程大数据闭环反馈调控系统,整合各工序工业摄像头的视觉检测数据与电性测试数据;当连续3颗产品电性参数超出规格阈值或视觉检测集中出现同类瑕疵时,系统反向联动u型磁芯植入与合模热压工序,自动微调热压温度与保压压力参数,实现制备工艺动态修正。
26、与相关技术相比较,本发明提供的一种低功耗大功率贴片式电感及其制备工艺具有如下有益效果:
27、1、本发明提供一种低功耗大功率贴片式电感及其制备工艺,通过fesicr粗粉、fesi/非晶细粉、羰基铁粉三元多粒径级配软磁复合材料搭配t/u磁芯对合全密闭磁路结构,依托多粒径粉料填充优化磁芯致密度,有效降低磁路漏磁与高频损耗,相较单一fesicr磁粉制备电感,磁芯饱和性能提升15%以上,成品电感常温饱和电流稳定≥6.5a,线圈直流内阻控制在25mω以内,从磁芯材质与磁路结构双重实现产品低功耗、大功率输出需求,适配新能源电源、工控大功率电路使用工况。
28、2、本发明提供一种低功耗大功率贴片式电感及其制备工艺,通过采用与磁芯粘结剂同源环氧密封涂层封堵磁芯对接缝隙,配合颗粒表面致密绝缘包覆工艺、磷铜镍锡镀层导线架+激光冶金熔焊结构,既保证磁芯接缝密封绝缘,又提升引脚连接牢靠度;磁芯绝缘电阻≥109ω、交流耐压≥1000vac,涂层耐温覆盖-55℃~180℃宽温域,焊点剥离强度≥18n,产品绝缘稳定性、耐温性与机械可靠性显著提升,有效规避高低温、大电流工况下绝缘击穿、引线脱落失效问题。
29、3、本发明提供一种低功耗大功率贴片式电感及其制备工艺,在激光剥漆、精密点胶、磁芯合模、涂层固化全工序布设工业视觉在线检测,搭配成品端大数据闭环调控系统,各工序缺陷实时筛选,连续批量异常时系统自动反向修正热压温压工艺参数,依托智能化工艺管控降低人为工艺波动影响,产品批次性能一致性大幅提升,批量生产不良率显著下降,可满足贴片电感自动化大批量稳定量产的工业化生产要求。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com