
一种门字型线圈一体成型机的制作方法
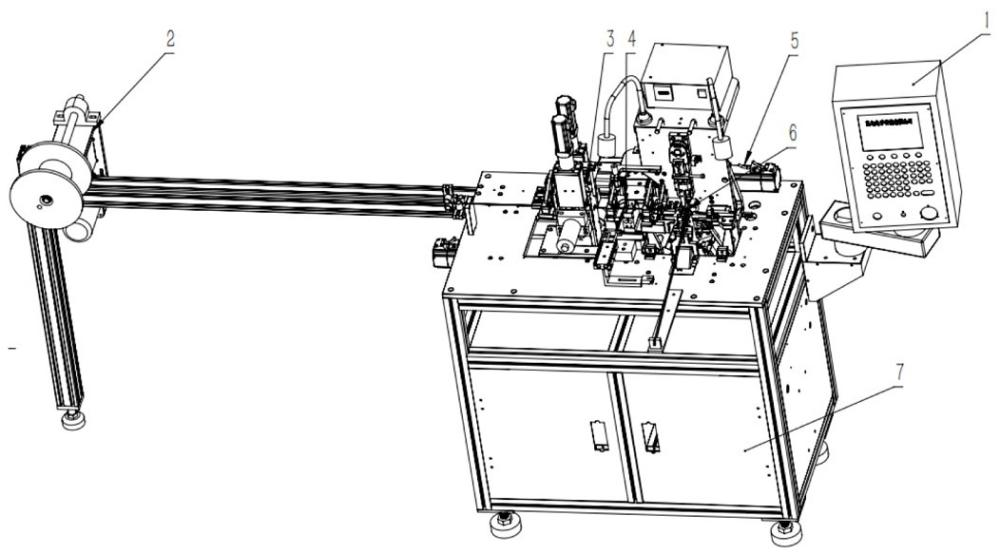
本发明涉及线圈的新绕制设备,特别涉及一种门字型线圈一体成型机。
背景技术:
1、随着科技越来越发达,线圈的应用领域也越来越广泛,线圈广泛使用在共模滤波器、多频变压器、阻抗变压器、平衡及不平衡转换变压器、抑制电子设备电磁干扰噪声emi噪音、个人电脑及外围设备的usb线路、液晶显示面板、低压微分信号、汽车遥控式钥匙、无线充电设备等。线圈向小型化、低功耗方向发展,要求线圈体积尺寸越来越来小,形状多样化,以满足不同的使用要求。此类线圈的现有技术是使用分段式模具完成,分成6段式分别是机器裁切—机器脱漆—手工焊锡—模具一道成型—模具切脚—模具二道成型。生产效率一般为1 h/200 pcs。因此,分段式模具成型劣势很明显,不但生产效率低,第产品一致性差,产品不良率高达30%,同时成本高,涉及的机器模具和人员之多。
技术实现思路
1、本发明所要解决的技术问题是设计出一种门字型线圈一体成型机,用于快速加工生产门字型线圈。可以提高生产效率,产品一致性好,无需设计专门的机器模具,同时操作人员一人就可以完成。
2、本发明解决其技术问题所采用的技术方案是:一种门字型线圈一体成型机,包括控制系统、放线装置、脱漆装置、锡炉装置、送线机构、成型装置和机柜;在机柜的台面上从左到右依次排列设置脱漆装置、锡炉装置和成型装置;所述控制系统通过固定装置安装在机柜右上部分;控制系统的外部包括显示屏幕一块和颗粒按键51颗;颗粒按键标记设定有主菜单选项按键,运动轴选项按键、输出选项按键、光标选项按键、复位、停止和启动按键等,外部还设有手轮旋钮急停按钮;控制系统的内部有控制芯片、i/o 板以及计算机数控系统,计算机数控系统是从底部接线至机柜内部机箱,与机箱中的24v电源连接,计算机数控系统与计算机数控系统i/o 板连接;所述放线装置设在机柜左端;由单片机控制装置、减速电机、调速器、线轴和支撑脚组成;单片机控制装置设在机柜的机箱内,由单片机的输出端控制减速电机转动,减速电机通过皮带驱动线轴上的线材放出,单片机的输出端连接信号线至调速器上的输入端,减速电机和调速器是220v电压供电,由机柜的机箱内部220v端子排连接至减速电机和调速器上;所述脱漆装置由z轴运动滑台、z轴电机、b轴电机、c轴电机、第一脱漆电机、第二脱漆电机、线材固定板和固定件组成;所述的第一脱漆电机和第二脱漆电机转速均为1000/分钟,且前后相对水平安装,两脱漆电机前端各装有直径4mm的铣刀;第一脱漆电机和第二脱漆电机由单独的变频器控制直接与中下部分机柜机箱内部的单片机控制装置连接;所述的b轴电机和c轴电机皆为伺服电机,能保证进给精准,速度均衡;b轴电机和c轴电机平行竖立安装在上述两脱漆电机的铣刀上方,由下部分机柜的机箱内部单独的伺服驱动器直接连接控制;所述的z轴运动滑台内部由丝杆和导轨滑块组成;所述的线材固定板位于上述两脱漆电机的铣刀的左边,线材固定板通过固定件安装在z轴运动滑台的滑块快上方;所述锡炉装置由温度控制箱和锡炉以及锡炉固定底座组成,温度控制箱连接连接220v电源;温度控制箱内部有温控器和固态继电器,锡炉内部有发热管和热电偶,发热管通过端子排连接温度控制箱内的固态继电器,温控器的输入端连接热电偶,温控器的输出端连接固态继电器的控制端;所述送线机构设在机柜台面上,由a轴送线电机、送线滑台、第一压线板、第二压线板、第三压线板、第一压线气缸、第二压线气缸和第三压线气缸组成;第一压线气缸和第二压线气缸装配在送线滑台上,第三压线气缸装配在辅助送线滑台上通过连接杆与送线滑台连接;第一压线气缸、第二压线气缸、第三压线气缸分别依次对应连接第一压线板、第二压线板、第三压线板;所述的a轴送线电机是由机柜机箱内部集中供电以及控制程序控制;所述的第一压线气缸、第二压线气缸和第三压线气缸均由机柜机箱内部集中供气以及i/o 板控制程序控制;上述的送线机构由a轴送线电机驱动左右动作带动第一压线板、第二压线板以及第三压线板左右运动;第一压线气缸、第二压线气缸和第三压线气缸按设定程序分别通过活塞运动夹紧或松开对应压线板中的线材,最终起到线材被三个压线板轮流夹紧通过伺服电机实现送线的动作;所述成型装置由x轴伺服电机、减速机、联轴器、第一伞齿、第二伞齿、第三伞齿、第四伞齿、第五伞齿、第六伞齿、第七伞齿、第八伞齿、第九伞齿、第十伞齿、第十一伞齿、第十二伞齿、第一平齿、第二平齿、第三平齿、第一传动杆、第二传动杆、第三传动杆、第四传动杆、第五传动杆、压紧成型机构、右弯脚机构、左弯脚机构、左下顶脚机构、右下顶脚机构、材料过线板、上压紧成型凸轮、左弯脚凸轮、右弯脚凸轮、左顶脚凸轮、右顶脚凸轮、成型模具、材料装置杆、成型压紧装置、右工作灯、左工作灯和下料凸轮组成;所述的成型装置每旋转一周360度为一个产品加工周期;所述的由x轴伺服电机连接联轴器传动;所述的第一传动杆连接第一伞齿传动;所述的第二伞齿连接第六伞齿传动;所述的第七伞齿通过第二传动杆连接第八伞齿传动;所述的第九伞齿啮合第十伞齿,第十一伞齿啮合第十二伞齿,第十伞齿通过第四传动杆连接第十一伞齿传动;所述的第九伞齿固定在第三传动杆上,第十二伞齿固定在第五传动杆上;所述的第四伞齿连接上压紧成型凸轮推动压紧成型机构将材料压紧,并向下在一个产品加工周期内按设定的位置和行程成型完成一道成型;所述的第三传动杆上还固定有左弯脚凸轮推动左弯脚机构在一个产品加工周期内按设定的位置和行程推动产品弯左边的脚;所述的第五传动杆上还固定有右弯脚凸轮推动右弯脚机构在一个产品加工周期内按设定的位置和行程推动产品弯右边的脚,完成二道成型;所述的第二伞齿同轴连接第一平齿;第一平齿啮合传动左边第二平齿和右边第三平齿;所述的第二平齿上固定左顶脚凸轮推动左下顶脚机构在一个产品加工周期内按设定的位置和行程推动产品顶左边的脚以至成型;第三平齿上固定右顶脚凸轮推动右下顶脚机构在一个产品加工周期内按设定的位置和行程推动产品顶右边的脚以至完成三道成型;所述的第一传动杆连接下料凸轮在一个产品加工周期内按设定的位置和行程产品将成型好的门字型线圈产品推出,滑动至材料装置杆上,如此往复;所述机柜包括机箱、右门和左门;所述的右门和左门方便检修和安装;所述的机柜内部由伺服驱动器,控制i/o板,24v直流电源,交流220v电源端子排,直流24v电源端子排,放线装置控制电路总成,气路气管组成;所述的伺服驱动器有5个,分别是x轴驱动器,z轴驱动器,a轴驱动器,b轴驱动器,c轴驱动器;x轴驱动器控制成型部分所有机构部分动作,z轴驱动器控制送线动作,a轴驱动器控制脱漆前后动作,b轴驱动器控制脱漆上下动作,c轴驱动器控制i/o 板接受外部输入点以及控制输出动作;直流24v电源负责给24v电压内供电;交流220v电源负责给整机供电。
3、本发明的创新点在于:
4、1、利用凸轮机构根据x轴转动速度匹配速度,稳定性高,精准度高,产品一致性高,调机简单方便;
5、2、本发明集脱漆、焊锡、成型、于一体自动化程度高,一台设备可以完成所有工序,相比现有技术分段式模具成型成本显著降低,设备占地面积缩小,产量高。效率提升到1 h/1800 pcs,不良率低2%。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com