
一种适用于流水线的男西服全毛衬胸衬制作方法与流程
本发明涉及服装工业化生产,具体而言,涉及一种适用于流水线的男西服全毛衬胸衬制作方法。
背景技术:
1、全毛衬工艺是高档西服领域的标志性核心工艺,其核心特征为 “无化学粘合剂、依赖天然毛衬材料的物理支撑实现造型定型”,成品具有面料轻柔、挺括度持久、耐穿性强的优势,是高端男西服的核心品质标识。然而,传统全毛衬西服胸衬的制作存在以下技术痛点,导致其无法适配工业化流水线生产,手工依赖度高,比如:扎壳子、八字针等。
2、传统工艺中,“手工西服扎壳子”是高定手工西服领域的核心工艺,专业全称为“手工前胸纳衬定型工艺”,也叫“手工扎胸衬”,是通过纯手工缝线将西服前片面料与全毛衬(马鬃衬、马尾衬、黑炭衬等)固定,塑造立体胸型的关键工序,堪称高定西服“胸型灵魂” 的塑造环节,关键工序依赖资深技工手工操作。手工扎壳子并非表面可见的装饰线,而是隐藏在西服前片面料与衬料之间的手工暗线。其核心目的是固定衬料,将全毛衬(核心支撑层)与前片面料精准贴合,避免穿着时衬料移位、起皱; 通过手工缝线的“张力控制”,让面料与衬料随人体胸部曲线形成“自然记忆,呈现饱满不塌陷、挺括不僵硬的立体胸型,塑造胸型;区别于机器缝线的均匀张力,手工缝线可随面料纹理调整松紧,让胸型随人体活动自然舒展,避免“板结感”(呼吸感)。
3、手工八字针(专业术语:手工八字形纳缝)是“扎壳子”工艺的核心针法,也是全毛衬胸衬实现“立体固定、自然塑形” 的关键手工技法。它并非表面可见的装饰线,而是隐藏在胸衬(马鬃衬 / 马尾衬)与前片面料之间的“功能性暗线”通过八字形的交叉针脚,平衡张力、固定衬料,最终塑造出贴合人体的高级胸型。手工八字针的本质是通过交叉排列的针脚,在面料与衬料之间形成“弹性固定结构”—— 区别于机器直线针脚的 “刚性固定”,八字针的交叉形态能像“微型弹簧”一样,既牢牢固定衬料不位移,又保留面料随人体活动的舒展性,避免胸衬僵硬、板结。其核心特征:① 针脚呈“∧”或“∞”形交叉(类似“八字”);②完全隐藏于面料与衬料夹层,正面无针孔痕迹;③ 针距、交叉角度随胸型区域动态调整,非均匀排列。单件胸衬手工极耗工时,效率极低,且质量受技工经验影响大,一致性差;工序不可标准化:手工操作的力度、缝线密度、弧度调整无统一参数,无法形成可复制的标准化流程,难以接入流水线的连续生产环节;材料稳定性不足,传统工艺对毛衬材料的预处理无精准环境控制(如温湿度),导致毛衬纤维含水量波动,后续缝制易出现变形、起皱,成品返修率高。针对上述问题,亟需一种可标准化、适配流水线、兼顾效率与质感的全毛衬胸衬制作方法,以突破高档西服全毛衬工艺的工业化瓶颈。
技术实现思路
1、因此,本发明实施例提供一种适用于流水线的男西服全毛衬胸衬制作方法,进而实现可标准化、适配流水线、兼顾效率与质感的全毛衬胸衬制作方法。
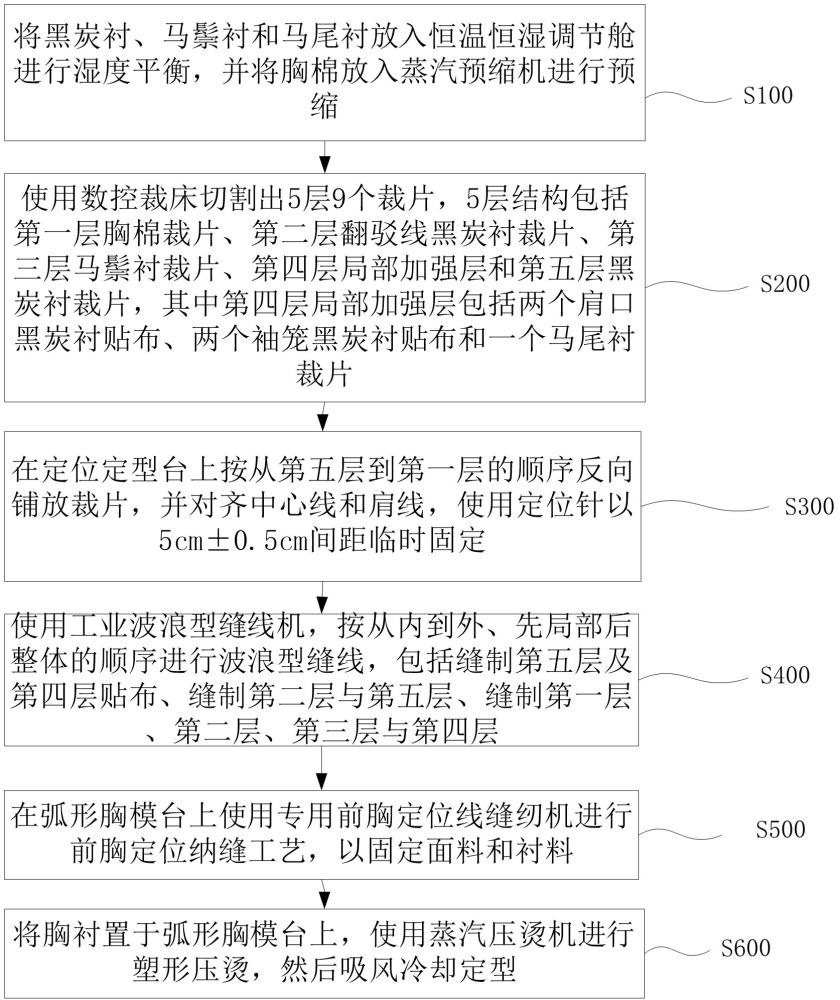
2、为解决上述问题,本发明提供一种适用于流水线的男西服全毛衬胸衬制作方法,包括:材料预处理步骤:将黑炭衬、马鬃衬和马尾衬放入恒温恒湿调节舱进行湿度平衡,并将胸棉放入蒸汽预缩机进行预缩;裁片切割步骤:使用数控裁床切割出5层9个裁片,5层结构包括第一层胸棉裁片、第二层翻驳线黑炭衬裁片、第三层马鬃衬裁片、第四层局部加强层和第五层黑炭衬裁片,其中第四层局部加强层包括两个肩口黑炭衬贴布、两个袖笼黑炭衬贴布和一个马尾衬裁片;分层定位步骤:在定位定型台上按从第五层到第一层的顺序反向铺放裁片,并对齐中心线和肩线,使用定位针以5cm±0.5cm间距临时固定;工业波浪型缝线步骤:使用工业波浪型缝线机,按从内到外、先局部后整体的顺序进行波浪型缝线,包括缝制第五层及第四层贴布、缝制第二层与第五层、缝制第一层、第二层、第三层与第四层;机器扎壳子步骤:在弧形胸模台上使用专用前胸定位线缝纫机进行前胸定位纳缝工艺,以固定面料和衬料;定型压烫步骤:将胸衬置于弧形胸模台上,使用蒸汽压烫机进行塑形压烫,然后吸风冷却定型。
3、与现有技术相比,采用该技术方案所达到的技术效果:通过构建一个包含材料预处理、精准裁切、分层定位、工业缝制、机器塑形与最终定型的完整工艺流程体系,实现了全毛衬胸衬从传统手工制作到现代化流水线生产的根本性转变。其技术效果在于将原本依赖资深技工个人经验、无法标准化且耗时漫长的多个离散手工作序,整合为一个连续、可控、可重复的工业化流程,核心解决了高档男西服全毛衬工艺无法批量生产的行业瓶颈。该方法通过顺序化的步骤确保了每一片胸衬都能获得稳定且一致的质量基础,全程摒弃化学粘合剂,保留了纯天然纤维衬料所特有的透气、柔韧与耐久特性,使得最终成品西服在具备工业化生产效率的同时,依然能够媲美手工高定西服的挺括度、自然记忆性与穿着舒适度,为高端西服的规模化市场推广提供了关键技术支撑。
4、在本发明的一个实例中,材料预处理步骤还包括:恒温恒湿调节舱的参数设置为温度25℃±1℃、湿度90%±2%,静置24小时,使纤维含水量控制在12%-15%;蒸汽预缩机的参数设置为温度60℃±2℃、蒸汽压力0.2mpa、处理时间5分钟。
5、与现有技术相比,采用该技术方案所达到的技术效果:通过精确设定恒温恒湿调节与蒸汽预缩的工艺参数,从根本上解决了天然毛衬材料因环境湿度和后续加工导致的尺寸不稳定问题。通过对纤维含水量的精准控制(12%-15%)和预先进行的蒸汽热缩处理,极大地消除了黑炭衬、马鬃衬、马尾衬及胸棉在制成成品后因环境变化或穿着洗涤而发生的收缩、起皱或变形风险。这种前瞻性的材料稳定性处理,确保了后续所有精密裁切与缝制工序的基准准确性,显著降低了因材料内在应力释放所导致的成品返修率,为整个胸衬结构的长期形态稳定性和耐久穿着性能奠定了坚实的物理基础,是连接优质原材料与高品质成品的关键保障环节。
6、在本发明的一个实例中,裁片切割步骤还包括:第一层胸棉裁片由羊毛棉制成,克重为120g/㎡;第二层翻驳线黑炭衬裁片由高密度羊毛黑炭衬制成,克重为280g/㎡;第三层马鬃衬裁片由纯马鬃纤维制成,克重为320g/㎡;第四层肩口黑炭衬贴布和袖笼黑炭衬贴布由羊毛黑炭衬制成,克重为180g/㎡;第四层马尾衬裁片由麻纤维和马尾以重量比7:3混合制成,克重为250g/㎡;第五层黑炭衬裁片由羊毛黑炭衬制成,克重为220g/㎡。
7、与现有技术相比,采用该技术方案所达到的技术效果:通过限定5层9裁片体系中每一层裁片的具体材料成分与单位克重,实现了胸衬不同功能区间的材料科学化配置与性能最优化。利用不同克重与材质的天然纤维衬料的物理特性进行协同作用:轻质胸棉提供舒适缓冲,高克重翻驳线黑炭衬确保领口定型,核心马鬃衬赋予持久挺括记忆,局部贴布加强活动关节强度,外层黑炭衬保护高档面料。这种精心设计的材料组合如同一个微型的复合装甲系统,在肩、胸、袖笼等关键部位形成了梯度支撑与功能强化,共同塑造出饱满立体、活动自如且持久保形的完美胸型,同时确保了西服前身整体的轻盈感与透气性,满足了高端客户对西服内在品质的极致追求。
8、在本发明的一个实例中,裁片切割步骤还包括:切割裁片时,马鬃衬沿马鬃生长方向对齐西服前片竖向纹理,马尾衬沿麻纤维走向对齐肩线方向。
9、与现有技术相比,采用该技术方案所达到的技术效果:通过规定马鬃衬与马尾衬在裁切时必须遵循其天然纤维的特定取向并与西服前片及肩线方向对齐,实现了材料力学性能与人体工程学设计的高度统一。最大限度地利用了马鬃纤维沿生长方向所具有的极佳纵向支撑力与马尾衬中麻纤维沿走向的韧性和弹性,使得衬料的核心支撑力场精准地对准人体肩胸部的受力与活动方向。这种定向裁切技术确保了西服穿着时,胸衬的支撑力能有效抵抗胸部压力以防塌陷,同时其弹性又能顺应肩部与手臂的频繁活动而自然舒展,从根本上避免了因衬料纹理错位而可能引起的支撑力不足、活动牵绊或局部褶皱等问题,达成了挺括与灵活之间的完美平衡。
10、在本发明的一个实例中,工业波浪型缝线步骤还包括:第一步:沿第四层贴布边缘1cm处缝制波浪线,针距0.8cm±0.1mm,线迹密度8针/3cm;第二步:沿第二层与第五层的衔接线缝制波浪线;第三步:沿胸部轮廓线缝制波浪线,以固定第一层、第二层、第三层和第四层。
11、与现有技术相比,采用该技术方案所达到的技术效果:通过将工业波浪型缝线机的缝制过程分解为三个具有明确顺序和目标的子步骤,实现了传统复杂手工八字针固定效果的机械化、标准化复现。利用波浪形线迹特有的多维张力与弹性,替代了手工八字针的交叉针脚功能,在层层衬料之间构建了一个既牢固固定又允许微幅活动的弹性联结网络。这种由内而外、先局部后整体的缝序逻辑,确保了内部加强结构先被稳固,再逐层与核心支撑层、最终与外层整合,有效避免了层间位移和悬空,使整个胸衬形成一个内部应力均衡的有机整体。波浪缝线在塑造胸部立体轮廓的同时,其线迹本身如同无数微型弹簧,赋予了胸衬随人体呼吸和运动而动态适应的“呼吸感”,突破了直线缝线导致的僵硬极板结感。
12、在本发明的一个实例中,在第一步中,在距领口3cm处剪开肩缝,并覆盖肩口黑炭衬贴布,以形成1-1.5cm的冲肩量。
13、与现有技术相比,采用该技术方案所达到的技术效果:通过在肩缝特定位置进行精准剪口并覆盖高弹贴布固定的方法,创造性地在工业化生产中实现了传统高定工艺中至关重要的“冲肩量”塑造。主动打破了平面衬料在肩部区域的张力平衡,通过剪口释放出的空间被弹性贴布锁定并转化为一个稳定的、高度在1至1.5厘米之间的立体余量。这一结构性设计使得西服肩部能够完美包裹人体肩峰,填充了肩点处的自然空隙,塑造出饱满圆润、过渡自然的肩部轮廓,彻底避免了机器生产西服常有的扁平化和紧缩感。同时,该冲肩量结构具备一定的动态适应性,在手臂活动时能提供必要的余量,极大提升了穿着的舒适度与活动自由度,并增强了肩部接缝的耐用性。
14、在本发明的一个实例中,机器扎壳子步骤还包括:专用前胸定位线缝纫机为改良的纳针机器,具有低速高扭矩输出,针距控制在0.8-1.2mm。
15、与现有技术相比,采用该技术方案所达到的技术效果:通过采用经特殊改良的、具备低速高扭矩输出和精密针距控制能力的前胸定位线专用缝纫机,解决了工业化设备无法模拟手工“扎壳子”工艺中微妙力度与灵活针法的问题。该专用机器能够在弧形曲面工作上稳定运行,以0.8至1.2毫米的极细针距进行纳缝,精确地复制了手工八字针在面料与衬料间形成“记忆锚点”的功能。机器的高扭矩确保了机针能够顺畅穿透多层高密度毛衬而不失速或断针,同时精密的张力控制系统使得每一针的缝线松紧适度,既实现了衬料与面料的牢固结合,又保留了必要的弹性空间,从而在流水线的效率下,成功地塑造出挺括而不僵硬、贴合而不紧绷的、具有手工质感的高级胸型。
16、在本发明的一个实例中,机器扎壳子步骤还包括:弧形胸模台由高密度实木制成,表面抛光,其造型匹配人体胸部轮廓。
17、与现有技术相比,采用该技术方案所达到的技术效果:通过引入与人体胸部轮廓完全匹配的弧形胸模台作为机器“扎壳子”工序的支撑基底,为平面材料在三维立体塑形过程中提供了精确的曲面基准。该实木雕刻的抛光台面模拟了真实的人体胸肌弧度、肩线走势及侧腰收省角度,使得铺覆于其上的面料与多层衬料在缝制前就已处于预设的立体状态。在缝纫过程中,台面的弧度自然分配了缝线各点的张力,确保了形成的立体胸型各处受力均匀,过渡平滑,有效避免了在平面上缝制后再强行塑形所导致的造型生硬、内部应力集中或线迹扭曲等问题,是实现“静态挺括、动态贴合”这一高定胸型目标的核心载体与质量保证。
18、在本发明的一个实例中,定型压烫步骤还包括:压烫后保持胸衬在胸模台上吸风冷却,避免反复压烫同一区域,并避开手工缝线节点。
19、与现有技术相比,采用该技术方案所达到的技术效果:通过规定在匹配码数的弧形胸模台上进行蒸汽压烫并辅以吸风冷却的定型工艺,实现了对全毛衬胸衬立体弧度的最终固化与长效稳定。利用蒸汽的热湿效应使天然羊毛、马鬃等纤维大分子链段活动,在弧形台面的支撑下将其形态重塑至预设的理想三维曲线,随后通过快速的吸风冷却使纤维在新的形态下迅速“定形”,从而将缝制阶段塑造的立体胸型长久地固定下来。此方法避免了因冷却不当导致的纤维回弹变形,确保了胸衬弧度的持久性。同时,对反复压烫和缝线节点的避让要求,防止了纤维脆化损伤和线迹收缩,保障了胸衬的内在品质与使用寿命。
20、采用本发明的技术方案后,能够达到如下技术效果:
21、(1)通过构建一个包含材料预处理、精准裁切、分层定位、工业缝制、机器塑形与最终定型的完整工艺流程体系,实现了全毛衬胸衬从传统手工制作到现代化流水线生产的根本性转变。其技术效果在于将原本依赖资深技工个人经验、无法标准化且耗时漫长的多个离散手工作序,整合为一个连续、可控、可重复的工业化流程,核心解决了高档男西服全毛衬工艺无法批量生产的行业瓶颈。该方法通过顺序化的步骤确保了每一片胸衬都能获得稳定且一致的质量基础,全程摒弃化学粘合剂,保留了纯天然纤维衬料所特有的透气、柔韧与耐久特性,使得最终成品西服在具备工业化生产效率的同时,依然能够媲美手工高定西服的挺括度、自然记忆性与穿着舒适度,为高端西服的规模化市场推广提供了关键技术支撑。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com