
一种大功率高真空悬浮熔炼提纯设备及熔炼方法与流程
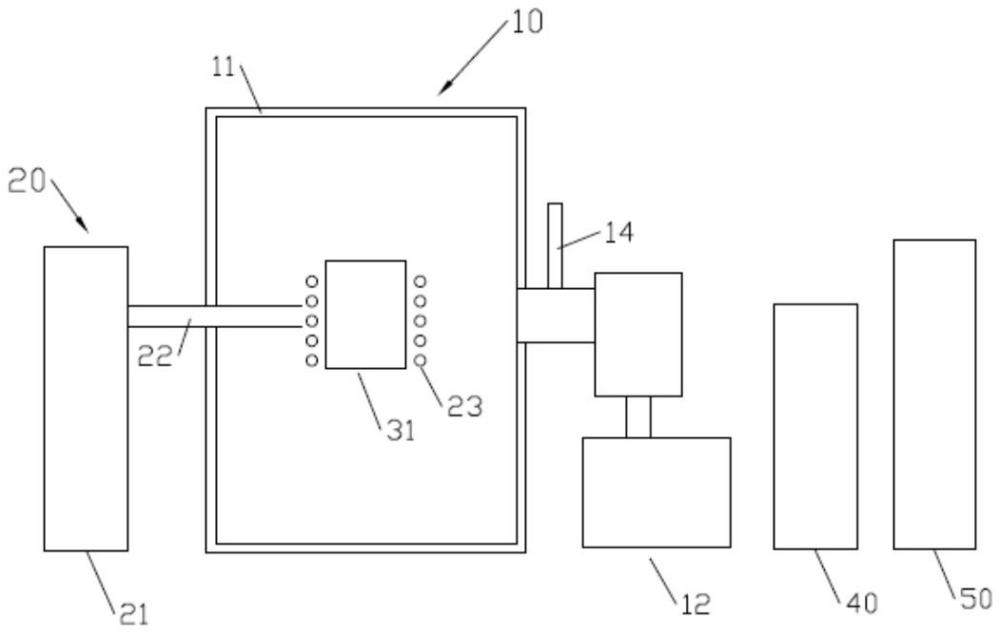
本发明涉及金属材料熔炼提纯,特别涉及一种悬浮熔炼提纯设备及熔炼方法。
背景技术:
1、高纯度、超纯金属及合金是航空航天、半导体、高端溅射靶材等战略产业的关键基础材料。随着上述领域对材料纯净度要求的不断提升,金属熔炼提纯技术面临着越来越高的挑战。目前,金属熔炼提纯主要采用真空感应熔炼技术、冷坩埚悬浮熔炼技术和真空电弧熔炼技术等技术路线。真空感应熔炼是目前应用较为广泛的先进熔炼技术,通过电磁感应方式对熔炼材料进行加热,真空环境可排除大气对熔炼材料的污染,能制备纯度较高的合金产品。然而,传统的真空感应熔炼仍需要使用氧化物坩埚(如氧化锆、三氧化二铝、氧化镁等陶瓷材料),在高温熔炼过程中坩埚材料会对所熔炼的金属材料产生污染,难以避免c、o、fe、si等杂质元素的引入,尤其不适用于熔炼钛合金、锆合金等活性金属以及钨、钼、铌、钽等高熔点难熔合金。为了克服坩埚污染问题,出现了电磁悬浮熔炼技术(又称冷坩埚真空感应熔炼技术)。该技术利用分瓣水冷铜坩埚,通过电磁场使熔融原料在熔炼过程中处于悬浮或准悬浮状态,避免了坩埚材料对熔体的污染,具有无坩埚材料污染、熔炼温度高和电磁搅拌能力强等技术优势。
2、然而,现有技术仍存在以下亟待解决的技术问题:
3、(一)高真空与大功率难以兼得。高真空环境(真空度不高于6.67×10⁻³pa)下,电磁场极易发生放电现象,这是真空感应熔炼领域的行业性难题。为解决放电问题,现有设备通常被迫降低输入功率或放宽真空度要求,导致无法同时实现高真空与大功率熔炼。目前常规真空感应熔炼设备通常选择300-500kw功率等级,在更高真空度下难以稳定运行更高功率。这一矛盾严重制约了熔炼提纯效率与质量的同步提升。
4、(二)气体杂质去除能力有限。在高纯度金属及合金的熔炼过程中,氢、氧、氮等气体杂质是影响材料塑性、韧性和疲劳寿命的关键因素。对于钛合金、高温合金等对气体敏感的材料,传统熔炼方法难以将氧含量有效降低至较低水平,氢含量的控制更为困难。
5、(三)有害杂质去除效率不足。低熔点金属杂质和非金属夹杂物的去除依赖于熔池的对流与传质。现有设备的电磁搅拌强度有限,难以在熔池内部形成足够强烈的对流,导致有害杂质的挥发、分解和上浮效率不高,制约了材料纯度的进一步提升。
6、(四)熔炼过程存在二次污染与温度不均。传统真空感应熔炼中,坩埚材料在高温下会向熔体释放杂质。同时,现有单频感应加热在大规格熔炼时,熔池纵向温度梯度大,表层易过烧,底部温度偏低,影响难熔合金的成分均匀性。此外,传统通常利用油扩散泵来获得熔炼所需的真空环境,其在高温下可能向炉膛返流微量烃类气体,对活泼金属熔体造成碳、氢二次污染。
7、综上所述,现有技术中尚无能够同时实现大功率输入、高真空环境、无接触悬浮熔炼、超高真空深度除气以及精细化温度场调控的集成化技术方案。
技术实现思路
1、本发明的目的在于提供一种大功率高真空悬浮熔炼提纯设备及熔炼方法,至少能够解决上述高真空与大功率难以兼得的技术问题。
2、根据本发明第一方面,提供一种大功率高真空悬浮熔炼提纯设备,其包括真空系统、加热系统、熔炼系统和冷却系统;
3、所述真空系统包括真空炉室和真空抽气机组,所述真空炉室与真空抽气机组相连;
4、所述加热系统包括感应电源、同轴水冷电极和感应线圈,所述感应电源、同轴水冷电极和感应线圈依次连接,且所述感应线圈位于真空炉室内;
5、所述熔炼系统包括分瓣水冷铜坩埚和坩埚倾翻机构,所述分瓣水冷铜坩埚位于真空炉室内,且所述分瓣水冷铜坩埚的各分瓣之间相互绝缘,坩埚倾翻机构用于驱动分瓣水冷铜坩埚倾翻以倒出熔体;
6、所述冷却系统用于向同轴水冷电极和分瓣水冷铜坩埚输送冷却水;
7、所述感应线圈外侧设置有绝缘体,所述感应线圈与固定件的一端连接,所述固定件的另一端沉入绝缘体内,所述感应线圈的导线外侧依次覆设有绝缘漆层、聚酰亚胺薄膜层、云母带层和玻璃纤维带层。
8、根据所述的一种大功率高真空悬浮熔炼提纯设备,所述感应线圈具有能够分别控制的上部保温线圈和下部主加热线圈,所述上部保温线圈和下部主加热线圈之间由耐高压绝缘隔板隔离。
9、根据所述的一种大功率高真空悬浮熔炼提纯设备,所述真空抽气机组包括旋片泵、罗茨泵、第一前级阀、磁悬浮分子泵、第一真空阀和粗抽阀,所述旋片泵、罗茨泵、第一前级阀、磁悬浮分子泵、第一真空阀和真空炉室依次串联,所述粗抽阀并联于第一真空阀的入口和第一前级阀的出口之间。
10、根据所述的一种大功率高真空悬浮熔炼提纯设备,所述真空系统还包括与真空抽气机组并联的冷凝泵组,所述冷凝泵组包括干式机械泵、第二前级阀、低温冷凝泵和第二真空阀,所述干式机械泵、第二前级阀、低温冷凝泵、第二真空阀和真空炉室依次串联,在第二真空阀的真空室一侧安装有水冷的金属蒸汽冷凝板。
11、根据所述的一种大功率高真空悬浮熔炼提纯设备,所述感应电源的额定功率大于800kw,额定电压低于500v;所述分瓣水冷铜坩埚的内径大于108mm。
12、根据所述的一种大功率高真空悬浮熔炼提纯设备,所述分瓣水冷铜坩埚的各分瓣之间间隔布置,且所述分瓣水冷铜坩埚的各分瓣之间填充有刚玉片。
13、根据本发明第二方面,提供基于上述大功率高真空悬浮熔炼提纯设备的悬浮熔炼提纯方法,其包括:
14、s1、装料:将待熔炼原料装入分瓣水冷铜坩埚中,关闭真空炉室;
15、s2、抽真空:启动真空抽气机组对真空炉室进行抽真空,使真空炉室真空度不高于6.67×10⁻³pa;
16、s3、通电熔炼:启动感应电源,感应线圈通电产生的电磁场穿透分瓣水冷铜坩埚对原料进行加热,在电磁力作用下原料熔化形成熔体,并使熔体并呈悬浮状态;
17、s4、高真空精炼:将熔体电磁搅拌精炼10-120分钟以脱除杂质;且控制真空炉室内的真空度不高于0.01pa;
18、s5、浇铸:将熔体浇铸至铸型中;
19、s6、冷却取出:熔体在真空或保护气氛下冷却为铸件,将铸件取出真空炉室。
20、根据所述的悬浮熔炼提纯方法,在步骤s3中,感应线圈通电产生的电磁场穿透分瓣水冷铜坩埚对原料进行加热,在电磁力作用下原料熔化形成熔体包括:
21、感应线圈以预设初始功率进行通电,对原料进行预热;
22、感应线圈逐渐提升功率至原料全部熔化;并在原料全部熔化时提升至第一功率;
23、在步骤s4中,感应线圈以第二功率进行通电,且第二功率不小于第一功率。
24、根据所述的悬浮熔炼提纯方法,在步骤s4中,所述下部主加热线圈采用预设的恒定功率,所述上部保温线圈采用变化功率,并使熔池的纵向温度差不大于50℃;且上部保温线圈的频率小于下部主加热线圈的频率。
25、根据所述的悬浮熔炼提纯方法,所述真空系统还包括冷凝泵组,所述冷凝泵组包括干式机械泵、第二前级阀、低温冷凝泵和第二真空阀,所述干式机械泵、第二前级阀、低温冷凝泵、第二真空阀和真空炉室依次串联;
26、在步骤s2中,启动真空抽气机组对真空炉室进行抽真空后,还包括:关闭第二真空阀,启动干式机械泵,打开第二前级阀对低温冷凝泵抽真空,当低温冷凝泵内真空度低于40pa时关闭第二前级阀,启动低温冷凝泵,使泵内降温到20k;
27、在步骤s4中,高真空精炼结束前的3-30分钟,开启第二真空阀在对真空炉室进行残气清除,直至高真空精炼结束。
28、有益效果:
29、(1)气体杂质去除效果显著:在高真空(不高于6.67×10-³pa)条件下熔炼,可大幅降低熔池中的氢、氧、氮等气体含量;对于钛合金、高温合金等对气体敏感的材料,可使氧含量降低至不高于300ppm,氢含量降低至不高于10ppm。采用分子泵无油方案时,氢含量可进一步稳定控制在不高于3ppm;
30、(2)材料纯度大幅提升:感应线圈大功率震荡电流产生的强烈电磁搅拌作用加速了有害杂质(如低熔点金属、非金属夹杂物)的挥发、分解和上浮;对于稀土金属、高纯铜、高纯镍等材料,可使纯度提升至4n-5n级;
31、(3)杜绝二次污染:利用电磁场使熔池呈悬浮状态,避免坩埚材料对熔体的污染;对于钛、锆、稀土等活泼金属和超纯材料,可避免传统熔炼方法中坩埚杂质(c、o、fe、si等)的引入;可配合无油磁悬浮分子泵方案,进一步杜绝了油蒸汽带来的c、h污染;
32、(4)高真空与大功率兼得:通过低电压防放电设计,解决了高真空条件下电磁场易放电的行业难题,实现了高真空与大功率的深度耦合,使大功率电磁搅拌提纯与高真空除气可以同步进行,产生显著的协同增效作用;
33、(5)熔池温度场精细可控,大规格适配性强:采用线圈双频分控结构时,上部低频线圈与下部高频线圈协同工作,可将熔池纵向温度差控制在≤50℃以内,有效避免表层过烧和底部难熔金属沉积,尤其适用于150kg级及以上大规格铸锭的制备;
34、(6)适用广度极大拓展:本发明的基础方案(未搭配冷凝泵组,以及分别控制的上部保温线圈和下部主加热线圈)可广泛应用于钛合金、高温合金、稀土金属、高纯铜、高纯镍、高纯铝及难熔金属的熔炼提纯;进阶方案(搭配冷凝泵组、分别控制的上部保温线圈和下部主加热线圈),更可胜任半导体级超高纯材料(5n级以上)、低间隙元素高温合金、高端溅射靶材等极端苛刻要求材料的制备。
35、本发明的附加方面和优点将在下面的描述中部分给出,部分将从下面的描述中变得明显,或通过本发明的实践了解到。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com