
菱形线圈、绕线模、空心杯电机及其制备方法与流程
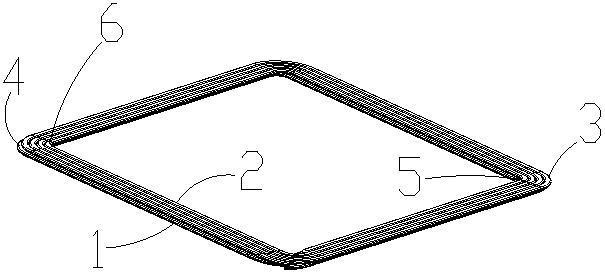
本发明涉及菱形线圈、绕线模、空心杯电机及其制备方法。
背景技术:
1、空心杯电机相对于传统的齿槽电机而言,由于无定子齿槽结构,因而其转矩波动小,反电势谐波少,空间利用率高,在控制精度和输出特性方面都具有较好表现。故近年来,空心杯电机被广泛的应用于生命科学、航空、医疗器械、智能制造等各种高精尖应用场景中替代传统的齿槽电机。
2、中国专利202410858399.0公开了一种空心杯电机及空心杯电机的制备方法,其中,空心杯电机包括定子组件和转子组件,定子组件包括:支撑层,支撑层套设于转子组件的外周,且支撑层与转子组件之间留有间隙;绕组套设于支撑层的外周,绕组的内侧壁张紧于支撑层上。通过支撑层的设置,避免了现有的绕组与磁钢相邻的结构在运转过程中出现绕组发生变形进而与磁钢发生擦钢和短路风险的出现。
3、上述技术方案的缺陷在于,槽满率低以及线圈之间相互干扰。
4、因此,如何提供一种槽满率高且线圈之间干扰低的空心杯电机成为了业界需要解决的问题。
技术实现思路
1、针对现有技术的缺点,本发明的目的是提供一种空心杯电机及空心杯电机的制备方法,其槽满率高且线圈之间干扰低。
2、为了实现上述目的,一方面,本发明提供了一种菱形线圈,用于制备空心杯电机;菱形线圈由扁线绕制而成;扁线在宽度方向上叠绕若干匝,形成一层线圈;菱形线圈包括1个下层线圈和1-3个上层线圈;上层线圈和下层线圈尺寸相同;上层线圈相对于下层线圈在菱形线圈的短对角线方向上偏移一个错位量;
3、菱形线圈的外缘包括两个钝角侧,分别为外缘上层凸出侧和外缘下层凸出侧;菱形线圈的内孔包括两个钝角侧,分别为内孔下层凸出侧和内孔上层凸出侧;
4、错位量如此确定:偏移之后,上层线圈的一个钝角侧相对于下层线圈的同侧凸出或凹进扁线宽度的一半。
5、本发明中,菱形线圈为扁线线圈,因而槽满率高。
6、根据本发明另一具体实施方式,菱形线圈的钝角为120°±5°,错位量为0.577(√3/3)个扁线的线宽。
7、根据本发明另一具体实施方式,上层线圈和下层线圈的电流方向一致。通过这样的设置,可有效降低上层线圈和下层线圈之间的干扰
8、另一方面,本发明提供了一种绕线模,用于制作上述菱形线圈,其包括用于扁线叠绕的菱形模芯、模上挡板、模外挡板;
9、菱形模芯包括菱形主体和菱形偏置层,二者具有形状尺寸完全一致的菱形端面且相互贴合;菱形偏置层位于菱形模芯的自由端,菱形偏置层相对于菱形主体偏移一个错位量,错位方向为菱形模芯的短对角线方向;菱形偏置层的厚度为扁线的厚度;
10、错位量如此确定:偏移之后,菱形偏置层的一个钝角侧相对于菱形主体的同侧凸出或凹进扁线宽度的一半;
11、模上挡板设有菱形通孔,菱形模芯穿过菱形通孔;
12、模外挡板位于菱形模芯的自由端之外,绕线时模外挡板与菱形偏置层抵接。
13、本发明中,模外挡板上设有用于扁线进线的直线槽。
14、再一方面,本发明提供了一种空心杯电机,其包括菱形绕组,菱形绕组包括若干上述菱形线圈,所有菱形线圈围成圆筒;相邻两个菱形线圈,后一个菱形线圈的外缘上层凸出侧压在前一个菱形线圈的内孔下层凸出侧上。
15、根据本发明另一具体实施方式,菱形线圈的菱形内角为120°±5°,菱形绕组跨距为3–5槽。
16、又一方面,本发明提供了一种上述空心杯电机的制备方法,其包括如下步骤:
17、a、线体预处理——选取直径0.2–0.28mm的铜圆线,通过柔性搓扁设备搓制成圆角方形截面,然后依次涂覆聚酯亚胺绝缘层和双层自粘层,经固化处理后,得到圆角方形自粘漆包线,即扁线;
18、b、绕组绕制——将步骤a得到的扁线,通过伺服张力控制绕线机以菱形叠绕方式绕制在绕线模上,得到菱形线圈;
19、c、平铺——将若干步骤b得到的菱形线圈平铺;相邻两个菱形线圈,后一个菱形线圈的外缘上层凸出侧压在前一个菱形线圈的内孔下层凸出侧上;
20、d、热压定型——将步骤c平铺的若干菱形线圈热压定型,得到平板状菱形绕组;
21、e、卷圆——将步骤d得到的平板状菱形绕组卷为圆筒;平板状菱形绕组首尾相接,首端菱形线圈的外缘上层凸出侧压在尾端菱形线圈的内孔下层凸出侧上;下层线圈在内,上层线圈在外,菱形线圈的钝角位于圆筒的腰线;
22、f、再次热压定型——对步骤e的首尾相接处进行热压锁边,得到圆筒状菱形绕组;
23、g、装配成型——将步骤f得到的圆筒状菱形绕组与转轴、定子、端盖装配,完成空心杯电机的制作。
24、根据本发明另一具体实施方式,步骤b包括如下步骤:
25、b1、下层线圈绕制——菱形模芯旋转,使扁线绕菱形偏置层达到设定匝数;
26、b21、第一个上层线圈绕制——菱形模芯推进一个扁线的厚度后继续旋转,使扁线绕菱形主体达到设定匝数。
27、本方案中,菱形模芯的推进方向为自由端方向。
28、根据本发明另一具体实施方式,步骤b进一步包括如下步骤:
29、b22、第二个上层线圈绕制——菱形模芯推进一个扁线的厚度后继续旋转,使扁线绕菱形主体达到设定匝数。
30、本方案中,可根据所需上层线圈的数量决定菱形模芯的推进次数,直到所有上层线圈绕制完毕。
31、根据本发明另一具体实施方式,步骤b进一步包括如下步骤:
32、b3、绕制完成一个菱形线圈之后切断扁线线材。
33、本发明与现有技术相比具有以下优点:本发明中菱形线圈为扁线线圈,因而槽满率高;因为上层线圈的扁线正对下层线圈的缝隙,更加有利于散热;一个菱形线圈中,上层线圈和下层线圈的电流方向相同,可有效降低上层线圈和下层线圈之间的干扰。
34、下面结合附图对本发明作进一步的详细说明。
1.菱形线圈,用于制备空心杯电机;其特征在于,所述菱形线圈由扁线绕制而成;所述扁线在宽度方向上叠绕若干匝,形成一层线圈;所述菱形线圈包括1个下层线圈和1-3个上层线圈;所述上层线圈和所述下层线圈尺寸相同;所述上层线圈相对于所述下层线圈在所述菱形线圈的短对角线方向上偏移一个错位量;
2.如权利要求1所述的菱形线圈,其特征在于,所述菱形线圈的钝角为120°±5°,所述错位量为0.577个所述扁线的线宽。
3.如权利要求1所述的菱形线圈,其特征在于,所述上层线圈和所述下层线圈的电流方向一致。
4.绕线模,用于制作权利要求1所述的菱形线圈,其特征在于,包括用于扁线叠绕的菱形模芯、模上挡板、模外挡板;
5.空心杯电机,其包括菱形绕组,所述菱形绕组包括若干权利要求1所述的菱形线圈,所有所述菱形线圈围成圆筒;其特征在于,相邻两个所述菱形线圈,后一个菱形线圈的所述外缘上层凸出侧压在前一个菱形线圈的内孔下层凸出侧上。
6.如权利要求5所述的空心杯电机,其特征在于,所述菱形线圈的菱形内角为120°±5°,所述菱形绕组跨距为3–5槽。
7.权利要求5所述空心杯电机的制备方法,其特征在于,包括如下步骤:
8.如权利要求7所述的空心杯电机的制备方法,其特征在于,步骤b包括如下步骤:
9.如权利要求8所述的空心杯电机的制备方法,其特征在于,步骤b进一步包括如下步骤:
10.如权利要求8或9所述的空心杯电机的制备方法,其特征在于,步骤b进一步包括如下步骤:
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com