
一种提升复合材料层压板强度的制造方法与流程
本发明属于复合材料,尤其涉及一种提升复合材料层压板强度的制造方法。
背景技术:
1、纤维增强树脂复合材料因其具有比强度高、比模量高、可设计性强、抗疲劳性能好等优异性,已广泛用于航空航天、国防军工、轨道交通以及新能源等高技术领域,已成为制造飞机主承力结构,火箭发动机壳体、高性能压力容器等关键部位的首选材料。在这些高性能应用场景中,复合材料构件的质量直接决定着整体装备的可靠性、安全性和服役寿命。目前,此类构件的制造主要依赖于铺贴技术,需要一种能够提高复合材料层压板强度的制造方法。
技术实现思路
1、为解决上述技术问题,本发明提供了一种提升复合材料层压板强度的制造方法。
2、本发明通过以下技术方案得以实现。
3、本发明提供的一种提升复合材料层压板强度的制造方法,包括依次进行的复合材料预浸料下料工艺、复合材料预浸料铺贴工艺和热压固化工艺;所述复合材料预浸料下料工艺包括将预浸料沿与其纤维长度方向呈0°、45°和90°中的一种或多种的角度进行裁剪;所述复合材料预浸料铺贴工艺包括将裁剪后的预浸料进行铺贴;热压固化工艺包括固化铺贴后的复合材料预浸料得到复合材料层压板。
4、优选地,所述复合材料预浸料铺贴工艺包括先铺贴沿纤维长度方向呈0°裁剪的预浸料,再铺贴沿纤维长度方向呈45°或90°裁剪的预浸料。
5、优选地,所述复合材料预浸料铺贴工艺包括先铺贴沿与纤维长度方向呈0°裁剪的预浸料,再依次铺贴沿与纤维长度方向呈45°、90°裁剪的预浸料。
6、优选地,所述复合材料预浸料铺贴工艺中,在沿与纤维长度方向呈0°裁剪的预浸料上铺贴沿与纤维长度方向呈45°或90°裁剪的预浸料前,将沿与纤维长度方向呈0°裁剪的预浸料置于负压0.4mpa~0.8mpa的真空条件中保压3min~8min。
7、优选地,所述复合材料预浸料铺贴工艺中,在沿与纤维长度方向呈45°裁剪的预浸料上铺贴沿与纤维长度方向呈90°裁剪的预浸料前,将沿与纤维长度方向呈45°裁剪的预浸料置于负压0.4mpa~0.8mpa的真空条件中保压3min~8min。
8、优选地,所述热压固化工艺包括以下步骤:
9、s1、将完成复合材料预浸料铺贴工艺的复合材料预浸料放入热压罐中;
10、s2、将热压罐内的温度上升至180℃,保温120min~180min,热压罐内的升温速率为0.5℃/min~1℃/min;
11、s3、预浸料随热压罐自然降温至室温。
12、优选地,所述s2中先将温度升温至60℃~80℃,保温10min~25min,然后从60℃~80℃升至100℃,保温20min~40min,然后温度从100℃升至120℃,保温90min~120min,最后从120℃升至180℃。
13、优选地,所述温度升温至60℃~80℃后,热压罐中的压力从0.1mpa升至0.4mpa;所述温度从60℃~80℃升至100℃后,热压罐中的压力升至0.6mpa~1.2mpa。
14、优选地,所述温度从100℃升至120℃后,热压罐中的压力保持在0.6mpa~1.2mpa,温度从120℃升至180℃后,压力保持在0.6mpa~1.2mpa。
15、优选地,所述复合材料是包括基体和增强体的纤维增强树脂复合材料,所述基体包括环氧树脂和双马树脂中的一种或多种,所述增强体包括碳纤维、芳纶纤维中的一种或多种,所述预浸料为钡酚醛预浸料。
16、本发明的有益效果在于:
17、1、本发明的制造方法具有高设计自由度以及一体成型的优势,能够根据需求将不同剪裁的预浸料铺贴在一起,实现制品结构性能的量身定制。
18、2、本发明通过裁剪控制纤维的倾斜方向,可以使复合材料的主承力方向与结构的主要载荷路径一致,从而最大限度地发挥纤维超高强度和刚度潜力。
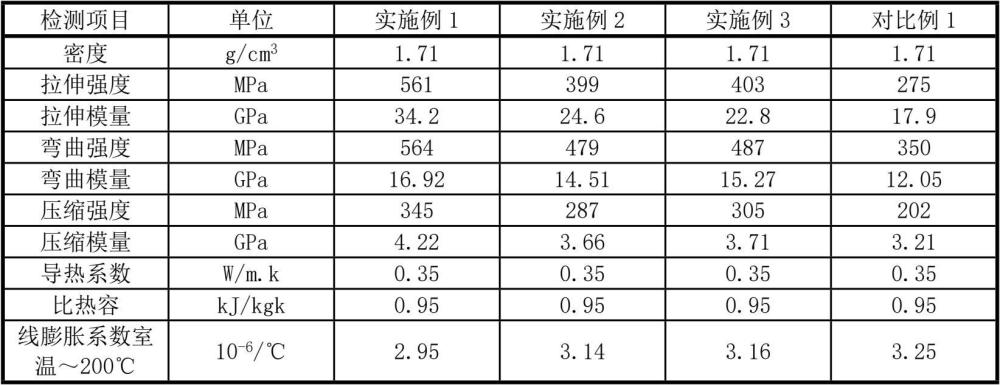
19、3、本发明采用铺贴热压固化工艺技术制备高强度复合材料层压板,其抗拉强度、拉伸模量、弯曲强度和弯曲模量、压缩强度及压缩模量显著提高,解决了现有复合材料层压板强度(刚性)的问题,具有突出的实质性特点和显著的进步。
1.一种提升复合材料层压板强度的制造方法,其特征在于:包括依次进行的复合材料预浸料下料工艺、复合材料预浸料铺贴工艺和热压固化工艺;所述复合材料预浸料下料工艺包括将预浸料沿与其纤维长度方向呈0°、45°和90°中的一种或多种的角度进行裁剪;所述复合材料预浸料铺贴工艺包括将裁剪后的预浸料进行铺贴;热压固化工艺包括固化铺贴后的复合材料预浸料得到复合材料层压板。
2.如权利要求1所述的一种提升复合材料层压板强度的制造方法,其特征在于:所述复合材料预浸料铺贴工艺包括先铺贴沿纤维长度方向呈0°裁剪的预浸料,再铺贴沿纤维长度方向呈45°或90°裁剪的预浸料。
3.如权利要求1所述的一种提升复合材料层压板强度的制造方法,其特征在于:所述复合材料预浸料铺贴工艺包括先铺贴沿与纤维长度方向呈0°裁剪的预浸料,再依次铺贴沿与纤维长度方向呈45°以及90°裁剪的预浸料。
4.如权利要求2或3所述的一种提升复合材料层压板强度的制造方法,其特征在于:所述复合材料预浸料铺贴工艺中,在沿与纤维长度方向呈0°裁剪的预浸料上铺贴沿与纤维长度方向呈45°或90°裁剪的预浸料前,将沿与纤维长度方向呈0°裁剪的预浸料置于负压0.4mpa~0.8mpa的真空条件中保压3min~8min。
5.如权利要求3所述的一种提升复合材料层压板强度的制造方法,其特征在于:所述复合材料预浸料铺贴工艺中,在沿与纤维长度方向呈45°裁剪的预浸料上铺贴沿与纤维长度方向呈90°裁剪的预浸料前,将沿与纤维长度方向呈45°裁剪的预浸料置于负压0.4mpa~0.8mpa的真空条件中保压3min~8min。
6.如权利要求1所述的一种提升复合材料层压板强度的制造方法,其特征在于:所述热压固化工艺包括以下步骤:
7.如权利要求6所述的一种提升复合材料层压板强度的制造方法,其特征在于:所述s2中先将温度升温至60℃~80℃,保温10min~25min,然后从60℃~80℃升至100℃,保温20min~40min,然后温度从100℃升至120℃,保温90min~120min,最后从120℃升至180℃。
8.如权利要求7所述的一种提升复合材料层压板强度的制造方法,其特征在于:所述温度升温至60℃~80℃后,热压罐中的压力从0.1mpa升至0.4mpa;所述温度从60℃~80℃升至100℃后,热压罐中的压力升至0.6mpa~1.2mpa。
9.如权利要求7所述的一种提升复合材料层压板强度的制造方法,其特征在于:所述温度从100℃升至120℃后,热压罐中的压力保持在0.6mpa~1.2mpa,温度从120℃升至180℃后,压力保持在0.6mpa~1.2mpa。
10.如权利要求1所述的一种提升复合材料层压板强度的制造方法,其特征在于:所述复合材料是包括基体和增强体的纤维增强树脂复合材料,所述基体包括环氧树脂和双马树脂中的一种或多种,所述增强体包括碳纤维、芳纶纤维中的一种或多种,所述预浸料为钡酚醛预浸料。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com