
内嵌改性增强相的金属与热固性复材超声电阻焊方法
本技术涉及异种材料焊接,具体涉及一种内嵌改性增强相的金属与热固性复材超声电阻焊方法。
背景技术:
1、轻量化已成为航空航天、轨道交通等高端制造业的核心发展方向,热固性树脂基复合材料以其优异的比强度、比模量和耐腐蚀性能,成为替代传统金属材料的重要选择,而热固性树脂基复合材料在某些场合仍无法完全替代金属,尤其是在需要高韧性、高导电性或复杂成形的部位。因此,将金属与热固性树脂基复合材料连接,既能发挥金属的延展性与导热性,又能利用热固性树脂基复合材料的轻质高强特性,已成为工程设计与制造的重要趋势。
2、相关技术中,金属与热固性复合材料的连接方式主要为机械连接与胶接。然而,机械连接易破坏复合材料纤维连续结构,产生应力集中、分层损伤,大幅降低结构疲劳性能,且连接件会增加结构自重,违背轻量化设计需求。胶接工艺固化周期长、效率低,对表面处理要求严苛,胶层易老化、脱粘,接头耐温性与力学稳定性差,难以适配严苛工况。因此,现在亟需一种金属与热固性复材的连接方法。
技术实现思路
1、本技术公开了一种内嵌改性增强相的金属与热固性复材超声电阻焊方法,用于解决金属与热固性复材机械连接易破坏复合材料纤维连续结构、及胶接耐温性与力学稳定性差的问题。
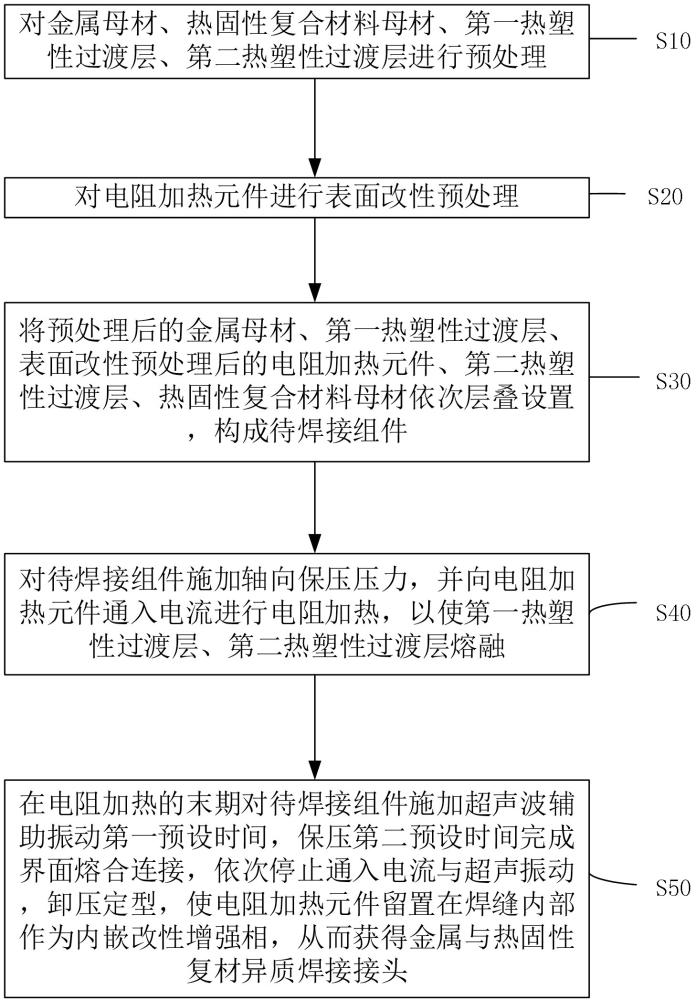
2、第一方面,本技术提供了一种内嵌改性增强相的金属与热固性复材超声电阻焊方法,包括:对金属母材、热固性复合材料母材、第一热塑性过渡层、第二热塑性过渡层进行预处理;对电阻加热元件进行表面改性预处理;将预处理后的所述金属母材、所述第一热塑性过渡层、表面改性预处理后的所述电阻加热元件、所述第二热塑性过渡层、所述热固性复合材料母材依次层叠设置,构成待焊接组件;对所述待焊接组件施加轴向保压压力,并向所述电阻加热元件通入电流进行电阻加热,以使所述第一热塑性过渡层、所述第二热塑性过渡层熔融;在所述电阻加热的末期对所述待焊接组件施加超声波辅助振动第一预设时间,保压第二预设时间完成界面熔合连接,依次停止通入电流与超声振动,卸压定型,使所述电阻加热元件留置在焊缝内部作为内嵌改性增强相,从而获得金属与热固性复材异质焊接接头。
3、本技术的超声电阻焊方法,不仅可以解决金属与热固性复材机械连接易破坏复合材料纤维连续结构、及胶接耐温性与力学稳定性差的问题,还可以解决金属母材与热固性复合材料母材电阻焊接过程中存在温度场不均、边缘效应显著、界面浸润性差、易产生空隙脱粘及接头力学性能离散性大的问题。具体的,依托内嵌于焊缝的改性电阻加热元件产生焦耳热实现界面熔合,具备电阻焊典型电热耦合特性,产热遵循焦耳定律,热量集中于搭接界面,升温速度快、设备结构简单、工艺可控性强。
4、焊接过程中,轴向压力将金属母材、第一热塑性过渡层、表面改性预处理后的电阻加热元件、第二热塑性过渡层、热固性复合材料母材紧密贴合,电流通过电阻加热元件形成稳定回路,焊接总电阻由电阻加热元件本体电阻、电阻加热元件与第一热塑性过渡层界面接触电阻、电阻加热元件与第二热塑性过渡层界面接触电阻、金属-第一热塑性过渡层接触电阻组成,界面接触电阻是界面熔融热量的主要来源,电阻加热元件产生焦耳热,可实现第一热塑性过渡层、第二热塑性过渡层熔融流动浸润。在电阻加热的末期对待焊接组件施加超声波辅助振动第一预设时间,可利用超声振动促进界面排气、树脂致密化,均衡焊接温度场以弱化电阻焊边缘效应。
5、另外,本技术首次将超声辅助作用与电阻焊相结合应用于金属母材与热固性复合材料母材的连接,非均质的电阻加热元件与待焊母材与热塑性过渡层存在与待焊接母材相容性差、热膨胀系数不匹配、电偶腐蚀等问题,而超声辅助能场的加入则可以改善这些问题。
6、在一些可能的实施方式中,所述金属母材为铝合金、钛合金、镁合金中的任意一种。
7、在一些可能的实施方式中,所述热固性复合材料母材由热固性树脂和增强材料构成,所述热固性树脂包括不饱和聚酯树脂、酚醛树脂、环氧树脂、双马来酰亚胺树脂、聚酰亚胺中的一种,所述增强材料包括玻璃纤维、碳纤维、凯夫拉纤维和玄武岩纤维中的一种。
8、在一些可能的实施方式中,所述第一热塑性过渡层和所述第二热塑性过渡层的材料为聚乙烯、聚对苯二甲酸乙二醇酯、聚醚酰亚胺、聚丙烯、尼龙6、尼龙12、尼龙66、高密度聚乙烯、低密度聚乙烯、聚苯硫醚、聚醚醚酮、聚乙酸中的一种。
9、在一些可能的实施方式中,所述电阻加热元件为金属电阻加热元件和非金属纤维电阻加热元件中的一者。
10、在一些可能的实施方式中,所述电阻加热元件为金属电阻加热元件时,表面改性方法为微弧氧化、硅烷接枝、阳极氧化、表面接枝碳纳米管、表面接枝石墨烯、表面刻蚀、喷砂、芳基重氮接枝、等离子体表面处理、静电纺丝制备纳米纤维膜中的一种或几种;
11、所述电阻加热元件为非金属纤维电阻加热元件时,表面改性方法为纳米填料涂层复合改性、有机溶剂复配浸润树脂、化学氧化刻蚀、等离子体表面活化、硅烷接枝中的一种。
12、在一些可能的实施方式中,在所述锌铝钎料中,所述对金属母材、热固性复合材料母材、第一热塑性过渡层、第二热塑性过渡层进行预处理的步骤包括:
13、采用180#~800#碳化硅砂纸逐级打磨金属母材、热固性复合材料母材的待焊表面,去除表面杂质,随后与第一热塑性过渡层、第二热塑性过渡层一起采用无水乙醇超声清洗3min~10min,置于50℃~90℃烘箱烘干10min~20min。
14、在一些可能的实施方式中,所述轴向保压压力的取值范围为0.2mpa~2mpa,所述电流的取值范围为5a~20a,通电时间的取值范围为30s~100s;超声振动频率的取值范围为15khz~40khz,超声振幅的取值范围为10μm~40μm,所述第一预设时间的取值范围为3s~10s,所述第二预设时间的取值范围为0s~30s。
15、在一些可能的实施方式中,所述构成待焊接组件之后的步骤包括:
16、将所述待焊接组件置于限位装置中进行定位,其中所述限位装置包括底座、第一压设组件、第二压设组件、第一限位件及第二限位件,所述热固性复合材料母材设于所述底座,所述第一压设组件和第二压设组件设于所述底座且位于所述热固性复合材料母材的相对两侧,所述电阻加热元件的两端分别伸入所述第一压设组件和第二压设组件内,所述第一限位件设于所述底座且具有第一限位槽所述第一压设组件和第二压设组件均设于所述第一限位槽,所述第一限位件用于对所述第一压设组件和所述第二压设组件进行限位,所述第二限位件设于所述第一限位件且具有第二限位槽,所述金属母材的一端伸入所述第二限位槽,所述第一压设组件、所述第二压设组件均为金属材质以用于通电。
17、在一些可能的实施方式中,所述对所述待焊接组件施加轴向保压压力,并向所述电阻加热元件通入电流进行电阻加热,以使所述第一热塑性过渡层、所述第二热塑性过渡层熔融的步骤包括:
18、对所述待焊接组件施加轴向保压压力,并向所述电阻加热元件通入电流进行电阻加热,通过测温装置实时检测金属母材界面边缘、金属母材界面中心的温度、热固性复合材料母材界面中心、热固性复合材料母材界面边缘;
19、基于所述温度,调节所述电流的通入时间,以使所述第一热塑性过渡层、所述第二热塑性过渡层熔融,其中,所述测温装置包括第一热电偶、第二热电偶、第三热电偶、第四热电偶,所述第一热电偶设于所述金属母材和所述第一热塑性过渡层之间且对应于所述金属母材的界面边缘设置,用于检测所述金属母材的界面边缘温度,所述第二热电偶设于所述金属母材和所述第一热塑性过渡层之间且对应于所述金属母材的界面中心设置,用于检测所述金属母材的界面中心温度,所述第三热电偶设于所述热固性复合材料母材和所述第二热塑性过渡层之间且对应于所述热固性复合材料母材的界面中心设置,用于检测所述热固性复合材料母材的界面中心温度,所述第四热电偶设于所述热固性复合材料母材和所述第二热塑性过渡层之间且对应于所述热固性复合材料母材的界面边缘设置,用于检测所述热固性复合材料母材的界面边缘温度。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com