
一种套管注塑用防变形装置的制作方法
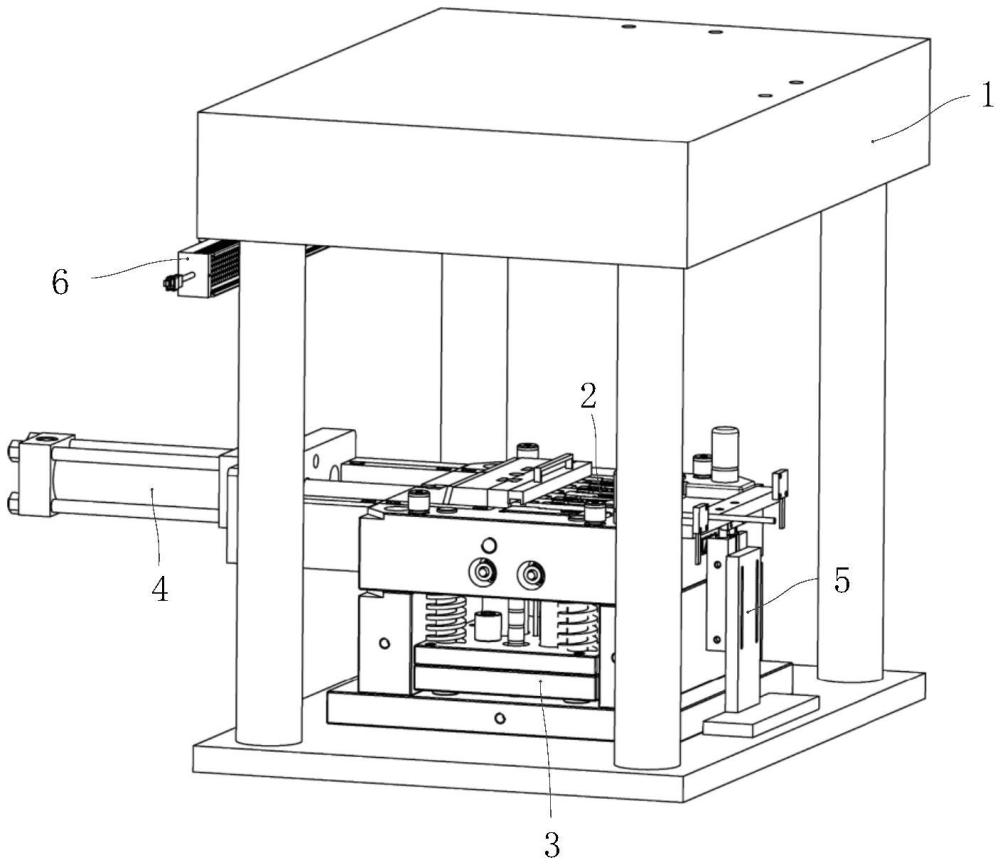
本技术涉及拉锁线加工,特别是一种套管注塑用防变形装置。
背景技术:
1、汽车拉锁线的套管的末端位置需要加工塑料件,以达到密封、防尘和固定减震的目的。在产线中,都是通过注塑完成的。
2、而套管在压塑后,在工人取料时,套管的壁面比较薄,大约在1.0mm-1.5mm,在压塑时很容易出现变形或者压塑位置偏位等问题,严重影响压塑质量。
3、因此,需要对套管的压塑装置的结构进行进一步改进,以解决套管和压塑件变形的问题。
技术实现思路
1、本实用新型的目的在于提供一种套管注塑用防变形装置,可以辅助完成塑料件的快速脱模。
2、为达到上述实用新型目的,本实用新型提供了一种套管注塑用防变形装置,包括机架、注塑底模、第一顶料机构、抽杆机构、及第二顶料机构;
3、所述第一顶料机构通过所述机架位于所述注塑底模的下方,所述抽杆机构和所述第二顶料机构分别位于所述注塑底模的两边;
4、所述注塑底模包括底壳、模具、及置料板,所述模具位于所述底壳内,所述模具设有若干个贯穿口;所述置料板位于所述模具的一侧,所述置料板排布有若干个置料槽,所述贯穿口的数量和位置与所述置料槽的数量和位置相适配;
5、所述第一顶料机构包括移动板、导向轴、第一气缸、及顶杆,所述移动板通过所述导向轴连接在所述底壳的下方,所述移动板连接有若干个所述顶杆,各个所述顶杆位于对应的所述贯穿口内;所述第一气缸与所述移动板连接;
6、所述抽杆机构包括抽杆、连接块、及第二气缸,所述连接块与所述第二气缸连接,所述连接块排布有若干个抽杆,所述抽杆的设置数量和位置与所述置料槽的数量和位置相适配;
7、所述第二顶料机构包括顶料板和第三气缸,所述第三气缸连接在所述顶料板的底部。
8、优选的,所述机架设有灯具,所述灯具朝向所述注塑底模。
9、作为实用新型的进一步改进,还包括定位块,所述定位块的上方设有扶手。
10、作为实用新型的进一步改进,所述移动板与所述底壳之间连接有缓冲弹簧。
11、作为实用新型的进一步改进,所述机架设有感应件,所述移动板的侧板设有感应杆,所述感应件的设置位置与所述感应杆的设置位置相适配。
12、作为实用新型的进一步改进,所述抽杆机构还包括连接架,所述连接架设有限位槽,所述连接块位于所述限位槽内。
13、作为实用新型的进一步改进,所述顶料板的两端设有传感器。
14、本实用新型的一种套管注塑用防变形装置,将套管逐个放置在置料槽内,每个套管均套在抽杆中,压塑完毕后,第二气缸控制连接块向注塑底模远离,抽杆抽出套管外,位于注塑底模下方的第一气缸控制移动板上升,使得顶杆伸出贯穿口,将套管及注塑件顶出模具,同时第三气缸控制顶料板抬起,将套管整体脱离注塑底模,操作人员注塑后的套管取出,从而完成下料。
15、本实用新型一种套管注塑用防变形装置跟现有技术相比具有的优点:
16、(1)抽杆插在套管中,给套管起到支撑作用,避免套管压塑时套管外壁发生变形;
17、(2)第一顶料机构和第二顶料机构将注塑处理后的套管顶起,避免操作人员直接取料导致注塑部分因未完全冷却而变形。
1.一种套管注塑用防变形装置,其特征在于,包括机架、注塑底模、第一顶料机构、抽杆机构、及第二顶料机构;
2.如权利要求1所述的一种套管注塑用防变形装置,其特征在于,所述机架设有灯具,所述灯具朝向所述注塑底模。
3.如权利要求1所述的一种套管注塑用防变形装置,其特征在于,还包括定位块,所述定位块的上方设有扶手。
4.如权利要求1所述的一种套管注塑用防变形装置,其特征在于,所述移动板与所述底壳之间连接有缓冲弹簧。
5.如权利要求1所述的一种套管注塑用防变形装置,其特征在于,所述机架设有感应件,所述移动板的侧板设有感应杆,所述感应件的设置位置与所述感应杆的设置位置相适配。
6.如权利要求1所述的一种套管注塑用防变形装置,其特征在于,所述抽杆机构还包括连接架,所述连接架设有限位槽,所述连接块位于所述限位槽内。
7.如权利要求1所述的一种套管注塑用防变形装置,其特征在于,所述顶料板的两端设有传感器。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com