
一种提高佳乐成品精馏塔效率的方法与应用与流程
本发明属于化工生产,具体涉及一种提高佳乐成品精馏塔效率的方法与应用。
背景技术:
1、佳乐麝香(英文名:galaxolide)是在60年代由国际香料香精公司(iff)开发成功的第一种合成麝香。分子量258.4,沸点129℃(107pa),化学名称为1,3,4,6,7,8-六氢-4,6,6,7,8,8-六甲基环五-γ-2-苯并吡喃,具有强烈而持久的麝香香气,并伴有木香香气,广泛用作化妆品、皂用香精等行业。
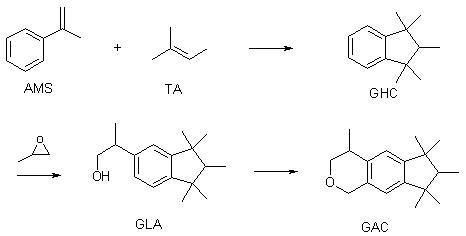
2、目前主要工业化路线是α-甲基苯乙烯和异戊烯在磷酸做催化剂的情况下反应生成五甲基茚满,然后五甲基茚满和环氧丙烷进行傅克烷基化反应得到六甲基茚满醇,六甲基茚满醇再和甲缩醛反应得到产品粗品佳乐麝香,反应机理如下:
3、
4、粗品佳乐麝香想要变成佳乐原液还得经过一系列精馏除杂。
5、在现有实际佳乐麝香实际工业化生产中,佳乐成品精馏塔分离效果较差、单批精馏所需时间较长,产品质量不稳定香气波动较大;产量受限,能耗增加。深入分析现有工艺发现,传统操作存在以下突出问题:
6、(1)回流比操作粗放:精馏全过程采用固定回流比操作,无法适应间歇精馏过程中塔内组分浓度的持续变化,导致精馏前期过度精馏、后期精馏不足,既浪费了时间又影响了产品质量。虽然现有技术中已有变回流比操作的概念,但均未针对佳乐麝香这一特定热敏性物系提出系统性的三段式变回流比策略及具体操作参数。
7、(2)塔釜残液热量浪费严重:塔釜残液(约1.6m3)在停塔时温度仍高达185℃,携带大量显热直接排放,造成热量浪费。虽然精馏残液显热回收在化工领域已有概念性提及-,但未见将其与佳乐麝香精馏工艺深度结合的具体方案。
8、(3)残液中有效组分回收能耗高:塔釜残液中尚含有5%-15%的佳乐原液,传统工艺将其直接送入残液精馏塔进行二次精馏,需重新加热至185℃以上,能耗极高。
9、因此,开发一种能够提高成品精馏塔效率的方法,对于提高佳乐原液产能、提高产品香气、降低能耗具有重要意义。
技术实现思路
1、本发明旨在提供一种能够提高成品精馏塔效率的方法。本发明通过塔节加高增加理论塔板数作为基础物理手段,在此基础上通过变回流比-变采出量协同的三段式动态精馏操作策略实现精馏全过程的精准调控,并通过塔釜残液无热精馏-闪蒸预浓缩联合处理工艺实现余热回收和残液减量化。通过上述多重工艺手段的协同作用,能够实现佳乐成品精馏塔分离效果的大幅提升、精馏时间的大幅缩短、产品回收率的大幅提高以及能耗的显著降低。
2、本发明是通过以下技术方案实现的:
3、一种能够提高成品精馏塔效率的方法,包括如下步骤:
4、(1)精馏塔设备准备
5、选用一台塔釜容积10m3,塔节高度7.5m的佳乐成品精馏塔,增加一节2.5m高的塔节,使总塔节高度达到10.0m,并连接好温度和压力系统,确保精馏塔及相关设备的密封性和稳定性。
6、(2)物料准备
7、通过打料泵泵入8m3水冲后的佳乐成品至成品塔釜。
8、(3)变回流比-变采出量协同的三段式动态精馏操作
9、打开回流泵、蒸汽阀对佳乐成品进行升温,将精馏过程按时间顺序划分为三个阶段,各阶段操作参数如下:
10、前段富集期:先以全回流操作使塔顶轻组分快速富集,全回流时间1-2h。待塔顶温度稳定后,进入“半回流半采出”过渡操作:将回流比设定为r=8~10,同时以正常采出量的1/5进行微量采出,过渡操作持续约30-60min,使塔内浓度梯度平缓建立。当温度升至185℃时开始采佳乐前段。
11、原液主采期:前段采出完成后进入主采期。此时将回流比从r=5起步,每30min降低0.5,逐步递减至r=3,同时将采出量提升至正常采出速率。当在线检测显示佳乐前段含量达到74%时开始采佳乐原液。在整个主采期内,回流比的递减操作使塔内积累的佳乐原液得以快速采出,最大化主采期的采出速率。
12、原液尾采期:当塔釜液位降至35%时进入尾采期。此时将回流比从r=3起步,每20min增加0.5~1.0,逐步递增至r=6~8,同时逐步减小采出量。尾采期增加回流比的操作可有效抑制塔釜中逐渐富集的重组分杂质被携带至塔顶,确保尾段产品质量合格、延长有效采出时间。
13、(4)塔釜残液“无热精馏-闪蒸预浓缩”联合处理工艺
14、当塔釜液位降至25%时,启动残液联合处理操作:
15、无热精馏阶段:关闭蒸汽加热阀,停止向再沸器供给外部蒸汽,但保持真空系统(绝压2-4kpa)和回流泵继续运行。利用塔釜残液自身携带的显热(温度约185℃)继续维持精馏操作10-20min。在此期间,塔内残余的轻组分继续蒸发并在塔顶冷凝采出,塔釜温度从约185℃逐渐自然降至约160℃。此阶段采出的物料(约0.2-0.3m3)为佳乐原液与轻组分的混合物,可并入下一批进料的前段物料中循环利用。
16、闪蒸预浓缩阶段:无热精馏结束后,将温度已降至约160℃的塔釜残液通过泵送至与精馏塔釜连通的预浓缩罐(该罐为精馏塔附属设备,利用精馏塔原有真空系统和冷凝系统),在绝压2-4kpa条件下进行闪蒸预浓缩。预浓缩罐的加热夹套中通入精馏塔运行过程中塔顶蒸汽冷凝器排放的冷凝水(温度约80-90℃)作为辅助热源,利用低品位余热维持闪蒸温度。闪蒸出的轻组分蒸汽经精馏塔冷凝系统冷凝后收集,返回至下一批进料中循环利用;浓缩后的残液(体积减小约30%-40%,佳乐原液含量降至3%以下)送至残液处理工序进行最终处理。
17、(5)精馏结束
18、当塔釜液位降至20%时,关闭真空系统和回流泵,精馏结束。
19、本发明相比现有技术具有以下优点:
20、1. 分离效率与产品收率显著提升:变回流比-变采出量协同的三段式动态操作策略使精馏各阶段的回流比与塔内实际组分浓度相匹配,阶段一的“半回流半采出”过渡操作避免了浓度突降,阶段二的低回流比操作最大化主采期采出速率,阶段三的提前增回流比操作有效延长了合格产品的采出时间。预计单批佳乐原液总收率可从传统工艺的52%-55%提升至60%-65%。
21、2. 产品香气质量提高:阶段三的提前增回流比操作有效抑制了重组分杂质向塔顶的夹带,使尾段产品(传统工艺中香气评分较低的部分)质量显著改善,整批原液的香气均匀性和平均评分均得到提升。
22、3. 能耗显著降低:残液无热精馏阶段在不增加任何能耗的条件下额外回收了0.2-0.3m3产品;闪蒸预浓缩阶段的低品位余热利用减少了后续残液精馏塔的加热负荷。预浓缩后残液体积减少30%-40%,后续残液精馏工序能耗降低约30%。综合测算,单批蒸汽用量可从原工艺的7.5t降至约5.0-5.5t。
23、4. 无需新增大型设备:变回流比操作仅需调整回流比设定值;预浓缩罐为精馏塔的原有附属设备(常规精馏装置中塔釜残液通常需设置接收罐/缓冲罐),仅需扩展其功能即可实现。整个方案属于纯工艺操作层面的创新,投资成本极低、实施周期短。
24、5. 操作灵活性强:三段式回流比策略可根据原料批次质量波动灵活调整(如原料中轻组分较多时可适当缩短阶段一的时间),具有良好的工艺适应性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com