
碳酸乙烯酯生产装置废气的处理系统的制作方法
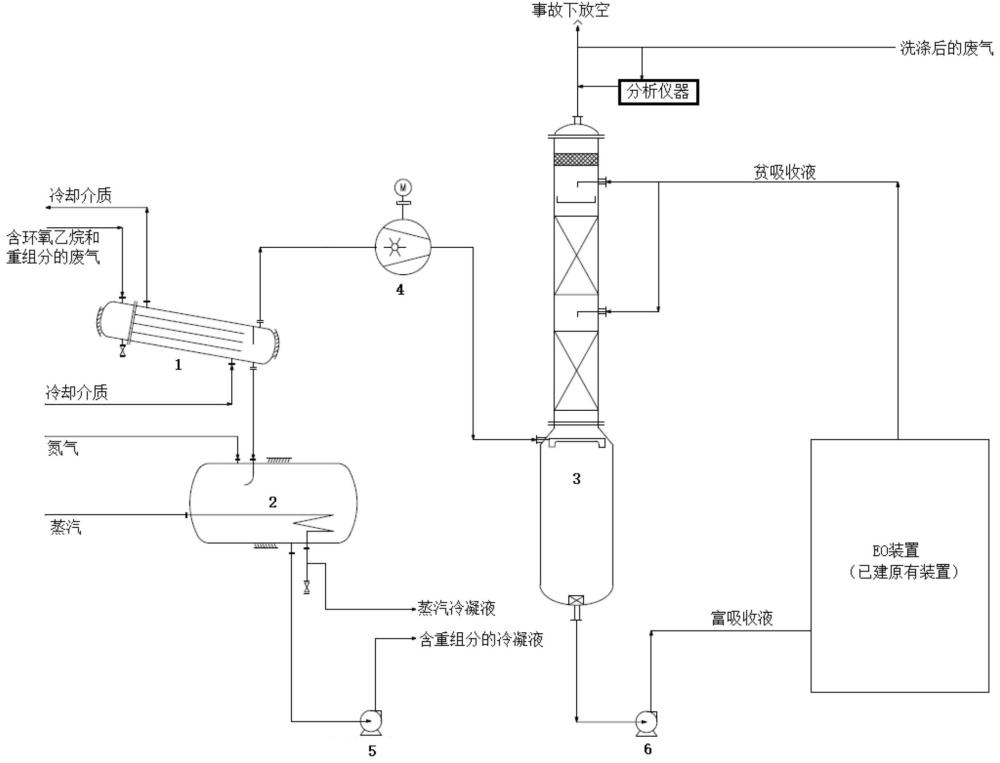
本技术涉及碳酸乙烯酯生产,特别涉及碳酸乙烯酯生产装置废气的处理系统。
背景技术:
1、采用环氧乙烷为原料的碳酸乙烯酯生产装置中,环氧乙烷(eo)和二氧化碳(co2)在催化剂的存在下反应合成碳酸乙烯酯(ec),反应方程式如下:
2、
3、在生产过程中会产生含环氧乙烷和重组分(碳酸乙烯酯)的废气。由于环氧乙烷的爆炸极限很广,当废气中所含环氧乙烷浓度较高时,下游装置(如焚烧炉)不会接收;且按照《gb 31571-2015石油化学工业污染物排放标准》要求,废气中环氧乙烷的限制为0.5mg/m3,也不能直接排空。此外,废气中的重组分(碳酸乙烯酯)也可能会造成后续系统堵塞。因此,需要采取措施同时降低环氧乙烷的浓度和去除废气中的重组分(碳酸乙烯酯)。
4、目前,针对含环氧乙烷的废气主要有以下四种处理方法:
5、(1)物理吸收法:即将环氧乙烷废气引入吸收液中进行净化。由于环氧乙烷遇水可充分混溶,目前化工装置中大多采用脱盐水作为吸收液。但环氧乙烷/水混合物的中期在空气中( 和大气压力下)具有易燃性,需要对环氧乙烷进行22倍以上稀释(按照体积),甚至在排水沟这样的封闭系统中,需要100倍以上稀释(按照体积),才会形成不支持燃烧的混合物。因此脱盐水耗量十分大。此外,由于环氧乙烷性质活泼,其水溶液进入排污系统,不但可能会与排污系统中的其他物质进行反应,造成危险,而且环氧乙烷及其水溶液作为良好的杀菌剂,可能对生化水池及菌种造成影响。因此,吸收环氧乙烷后的废液后续处理十分困难。
6、(2)吸附法:一般采用活性炭作为吸附剂,对环氧乙烷的净化率可达到95%,且该法所需设备简单,但活性炭相对更换频繁,增加了装卸,运输,更换等工作程序,且含环氧乙烷的活性碳后续处理困难,导致运行成本增加,经济性欠佳。
7、(3)直接水和法:又称环氧乙烷加压水合法。将水和环氧乙烷以摩尔比为22:1的溶液,在列管式反应器中,以操作条件150~200℃,1.5~2.5mpa的条件下发生水合反应生成乙二醇eg,副产物二甘醇deg等。该方法反应条件相对复杂,能耗大。不符合经济合理,节能环保的要求。
8、(4)催化水合法:即在直接水和法的基础上添加催化剂来促进水和反应的进行。目前催化剂有液相催化剂和固相催化剂。液相催化剂包括酸液和碱液,但单纯的酸碱催化剂会腐蚀,污染设备,还会生成其他一些副产物。固相催化剂包括固体酸和/或固体碱,如专利cn111974211a采用磁性固体碱催化剂cao@fe2o3,专利cn110302634a采用季铵型酸式碳酸盐阴离子交换树脂、sio2和al2o3负载的杂多酸或负载型氧化铌。但这些固相催化剂的成本高,且催化效果容易受到环氧乙烷废气成分的影响。
9、已有的碳酸乙烯酯生产装置废气的处理方法均只考虑了环氧乙烷的去除,并没有对重组分(碳酸乙烯酯)的去除采取相应的措施。此外,这些处理方法均存在成本较高,经济性较差的缺点。
技术实现思路
1、本实用新型主要涉及碳酸乙烯酯生产装置中含环氧乙烷废气的处理系统,废气先经过尾气冷凝器将废气中的重组分(碳酸乙烯酯)冷凝下来,冷凝液送回碳酸乙烯酯生产装置回收利用,不凝气再进入尾气吸收塔;尾气吸收塔采用已有的环氧乙烷生产装置的贫吸收液作为吸收液来吸收废气中的环氧乙烷,吸收后的富吸收液返回环氧乙烷生产装置回收处理。
2、本实用新型不仅可以同时降低环氧乙烷的浓度和回收利用废气中的重组分(碳酸乙烯酯),而且还无需新设吸收塔废液的处理设施,降低了投资成本。
3、本实用新型提供碳酸乙烯酯生产装置废气的处理系统,包括冷凝器、冷凝液储罐和吸收塔;所述冷凝器具有废气入口、冷凝液出口和不凝气出口;所述冷凝液出口连通冷凝液储罐;所述冷凝液储罐具有冷凝液出口;所述吸收塔设置有气体入口、吸收液入口和回收液出口;所述不凝气出口连通吸收塔的气体入口。
4、作为优选的技术方案,所述吸收液入口位于所述吸收塔的上部。
5、作为优选的技术方案,所述回收液出口位于所述吸收塔底部。
6、作为优选的技术方案,所述吸收塔为填料塔或填料和塔板的组合塔。所述吸收塔的操作压力设定为0.03~0.07 mpag,优选0.05mpag。
7、所述吸收塔具有若干个塔板,并设有填料(填料位置不作限定,通用装填方式均可实施)。
8、作为优选的技术方案,所述吸收液入口位于上层塔板的上方。
9、作为优选的技术方案,所述吸收液入口位于填料上方。
10、所述冷凝液储罐采用蒸汽作为换热介质。由于碳酸乙烯酯的熔点较低,仅为36℃,通过向冷凝液储罐中通入低压蒸汽,使冷凝罐中的温度维持在50~60℃。
11、碳酸乙烯酯生产装置废气的处理方法,所述废气中含有碳酸乙烯酯和环氧乙烷,所述方法包括步骤:
12、s1所述废气经冷凝处理,得到冷凝液和不凝气;所述冷凝液中含有碳酸乙烯酯,所述不凝气中含有环氧乙烷;所述冷凝处理的条件包括:温度50℃~60℃;所述冷凝液回收至碳酸乙烯酯生产装置;
13、s2所述不凝气与吸收液(也称为贫吸收液,优选环氧乙烷生产装置的贫环氧乙烷吸收液)混合,得到回收液,所述回收液(也称为富吸收液)回收至环氧乙烷生产装置。
14、以质量百分比计,所述废气中含有环氧乙烷1.5%~3.5%,碳酸乙烯酯0.1%~0.3%。所述不凝气i的温度为50℃~60℃;所述不凝气i的组成:环氧乙烷1.5%~3.5%,碳酸乙烯酯0.02%~0.04%,乙醛0.6%~0.8%,氮气0.95%~0.97%,二氧化碳95%~97%。所述冷凝液中,以质量百分比计,碳酸乙烯酯的含量为97%~99%。所述回收液中,以质量百分比计,环氧乙烷的含量为26%~32%。所述吸收液为水溶液,含有质量浓度为0~0.0003%的环氧乙烷。所述冷凝液的组成:以质量百分比计,环氧乙烷0.3%~0.5%,碳酸乙烯酯97%~99%,乙醛0.15%~0.35%,二氧化碳1.05%~1.25% 。所述方法中,碳酸乙烯酯的回收率≥83.2%,碳酸乙烯酯的回收率是指冷凝液中碳酸乙烯酯与废气中的碳酸乙烯酯的百分比。
15、本实用新型的有益效果:
16、(1)回收利用废气中的重组分碳酸乙烯酯,提高了碳酸乙烯酯的回收率;
17、(2)降低了废气中环氧乙烷的浓度,并回用利用环氧乙烷;
18、(3)无需新设吸收塔废液的处理设施,降低了投资成本。
1.碳酸乙烯酯生产装置废气的处理系统,
2.根据权利要求1所述的处理系统,其特征在于,
3.根据权利要求1所述的处理系统,其特征在于,
4.根据权利要求1所述的处理系统,其特征在于,
5.根据权利要求1所述的处理系统,其特征在于,
6.根据权利要求1所述的处理系统,其特征在于,
7.根据权利要求6所述的处理系统,其特征在于,
8.根据权利要求7所述的处理系统,其特征在于,
9.根据权利要求6所述的处理系统,其特征在于,
10.根据权利要求9所述的处理系统,其特征在于,
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com