
一种提升成品品质的单丝加捻缝纫线一体化加工方法与流程
本发明涉及纺织品深加工,特别涉及一种提升成品品质的单丝加捻缝纫线一体化加工方法。
背景技术:
1、近年来,随着汽车安全气囊、汽车座椅、高端制鞋及厚重箱包等重型制造产业的快速升级,工业缝制速度不断突破极限,常达到4000至6000针/分钟,这对缝纫线的断裂强力、耐热性及耐磨性提出了更高的要求。然而,传统的特种高强单丝(如尼龙、聚酯或芳纶)加捻缝纫线在现有加工体系中存在以下技术问题:
2、首先,传统加捻、热定型与上油工序通常为分段离散加工。单丝在多次卷绕与退绕中,受机械牵伸极易产生累积的张力波动,导致成品内部残余扭转应力大且分布极其不均。这种隐性缺陷使缝纫线在后续高温缝制、熨烫或洗涤受热时,极易发生不规则的热收缩,导致缝制品表面起皱,严重影响高端产品的外观平整度与尺寸稳定性。
3、其次,现有上油工艺多采用表面滚轮接触或简单浸槽式涂敷,润滑油剂仅附着在缝纫线浅表层。在高速缝纫厚重织物时,机针剧烈摩擦产生的瞬时高温往往可达200℃以上,表层油剂瞬间挥发或碳化失效。由于线芯内部缺乏深度润滑和主动降温机制,热量迅速向内积聚导致单丝瞬间熔断,即工业上频发且难以有效解决的“针热断线”现象。
4、最后,特种高强单丝表面通常较为致密光滑,单丝间的物理摩擦抱合力较低。在常规机械加捻中,股线间易发生微观层面的滑移,不仅导致长片段捻度分布不匀,还使得成品在承受多向缝纫剪切力和高速穿刺摩擦时,极易发生结构松散、散股甚至“劈丝”现象,削弱了成品的使用寿命与缝合安全性。
技术实现思路
1、本发明提供了一种提升成品品质的单丝加捻缝纫线一体化加工方法,通过等离子改性、超声空化深层注入相变微胶囊与加捻精准控温定型的物理协同,赋予缝纫线内源性自降温与无应力定型特性,解决高速缝纫断线、热收缩不匀及易劈丝的技术问题。
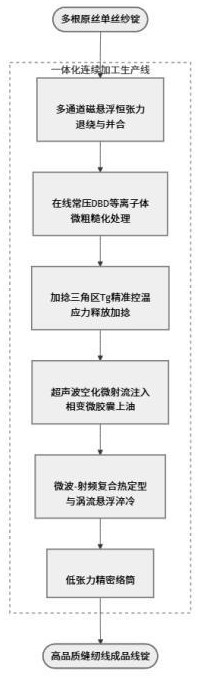
2、本发明提供了一种提升成品品质的单丝加捻缝纫线一体化加工方法,包括以下步骤:
3、(1)将多根单丝进行恒张力退绕并合并,获得并合单丝束;
4、(2)将所述并合单丝束穿过常压介质阻挡放电等离子体反应腔进行连续电离轰击处理,在单丝表面形成纳米级微坑;
5、(3)对等离子处理后的所述并合单丝束的加捻三角区施加局部瞬时热辐射,使所述加捻三角区的单丝局部温度达到该单丝聚合物玻璃化转变温度tg+5℃~tg+20℃的高弹态区间,并在所述高弹态区间内施加物理扭转动作进行加捻,随后进行自然冷却,获得已加捻缝纫线;
6、(4)将所述已加捻缝纫线引入盛放有非牛顿流体硅油乳液的浸压油槽中,所述非牛顿流体硅油乳液具有剪切变稀特性,且其内部悬浮分散有固液相变温度范围为120℃~150℃的相变纳米微胶囊,同时向所述浸压油槽施加频率为28khz~40khz的超声波振动,通过超声波空化泡闭合破裂产生的微射流,将所述相变纳米微胶囊强制泵入所述已加捻缝纫线的股线内部深层间隙,并嵌入步骤(2)形成的纳米级微坑中形成物理锚固;
7、(5)将上油后的湿态缝纫线引入复合定型腔,施加微波与射频复合交变电场进行体积加热,使热量由线芯向表层传递,随后通入涡流冷空气将所述缝纫线悬浮淬冷定型,最后进行低张力精密络筒。
8、进一步地,步骤(1)中,通过在线激光张力传感器实时监测每根单丝的退绕张力,并根据传感器信号触发自反馈电磁阻尼器反向调节扭矩,使多根单丝在并合点处维持动态张力一致。
9、进一步地,步骤(2)中,所述常压介质阻挡放电等离子体反应腔内通入氩气和氧气的混合气体,其中氧气的体积占比为4%~6%。
10、进一步地,步骤(3)中,采用红外线预热随动聚焦系统对所述加捻三角区施加所述局部瞬时热辐射;所述物理扭转动作由交变磁悬浮环锭加捻系统提供。
11、进一步地,当所述单丝聚合物为尼龙66时,所述加捻三角区的单丝局部温度被控制为65℃,对应于尼龙66的tg+15℃。
12、进一步地,步骤(4)中,所述相变纳米微胶囊的壁材为交联聚氨酯,芯材为脂肪酸酯。
13、进一步地,步骤(5)中,所述微波与射频复合交变电场包括频率为2.45ghz的微波电场与频率为27.12mhz的射频电场。
14、进一步地,在所述复合定型腔的定型通道内通入两股相对的所述涡流冷空气,使所述缝纫线在无导丝盘接触的状态下悬浮于定型通道中央完成所述淬冷定型。
15、进一步地,其特征在于,步骤(5)中,所述低张力精密络筒的卷绕张力低于10cn。
16、本发明的有益效果为:
17、本发明通过多工序深度物理协同,设置缝纫线的内源性自降温机制与零残余应力结构。等离子微粗糙化与超声波空化微射流的协同作用,将相变纳米微胶囊强制锚固于单丝表面的微坑与股线深层间隙中,结合剪切变稀的非牛顿流体,在高速缝纫时提供瞬时润滑与相变吸热,有效改善了高速缝纫断线问题;同时,加捻三角区特定高弹态区间的精准控温与微波射频复合体积加热相配合,使高分子链段在无应力状态下重排并释放形变应力,有效改善了成品热收缩不匀问题,增强单股丝间的摩擦抱合力,提升缝纫线的综合耐磨与抗劈丝性能。
1.一种提升成品品质的单丝加捻缝纫线一体化加工方法,其特征在于,包括以下步骤:
2.根据权利要求1所述的提升成品品质的单丝加捻缝纫线一体化加工方法,其特征在于,步骤(1)中,通过在线激光张力传感器实时监测每根单丝的退绕张力,并根据传感器信号触发自反馈电磁阻尼器反向调节扭矩,使多根单丝在并合点处维持动态张力一致。
3.根据权利要求1所述的提升成品品质的单丝加捻缝纫线一体化加工方法,其特征在于,步骤(2)中,所述常压介质阻挡放电等离子体反应腔内通入氩气和氧气的混合气体,其中氧气的体积占比为4%~6%。
4.根据权利要求1所述的提升成品品质的单丝加捻缝纫线一体化加工方法,其特征在于,步骤(3)中,采用红外线预热随动聚焦系统对所述加捻三角区施加所述局部瞬时热辐射;所述物理扭转动作由交变磁悬浮环锭加捻系统提供。
5.根据权利要求1所述的提升成品品质的单丝加捻缝纫线一体化加工方法,其特征在于,当所述单丝聚合物为尼龙66时,所述加捻三角区的单丝局部温度被控制为65℃,对应于尼龙66的tg+15℃。
6.根据权利要求1所述的提升成品品质的单丝加捻缝纫线一体化加工方法,其特征在于,步骤(4)中,所述相变纳米微胶囊的壁材为交联聚氨酯,芯材为脂肪酸酯。
7.根据权利要求1所述的提升成品品质的单丝加捻缝纫线一体化加工方法,其特征在于,步骤(5)中,所述微波与射频复合交变电场包括频率为2.45ghz的微波电场与频率为27.12mhz的射频电场。
8.根据权利要求1所述的提升成品品质的单丝加捻缝纫线一体化加工方法,其特征在于,在所述复合定型腔的定型通道内通入两股相对的所述涡流冷空气,使所述缝纫线在无导丝盘接触的状态下悬浮于定型通道中央完成所述淬冷定型。
9.根据权利要求1至8任一项所述的提升成品品质的单丝加捻缝纫线一体化加工方法,其特征在于,步骤(5)中,所述低张力精密络筒的卷绕张力低于10cn。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com