
铸造进料输送机链条的制作方法
背景技术:
1、一些物料减料机器(诸如水平研磨机)包括进料输送机,以将物料引导到机器的发生减料的处理部分中。进料输送机可以由销接在一起的多行或板条构造而成。每个板条均可以被构造为许多件的焊接件,以满足诸如成本、重量、以及耐久性的产品目标。
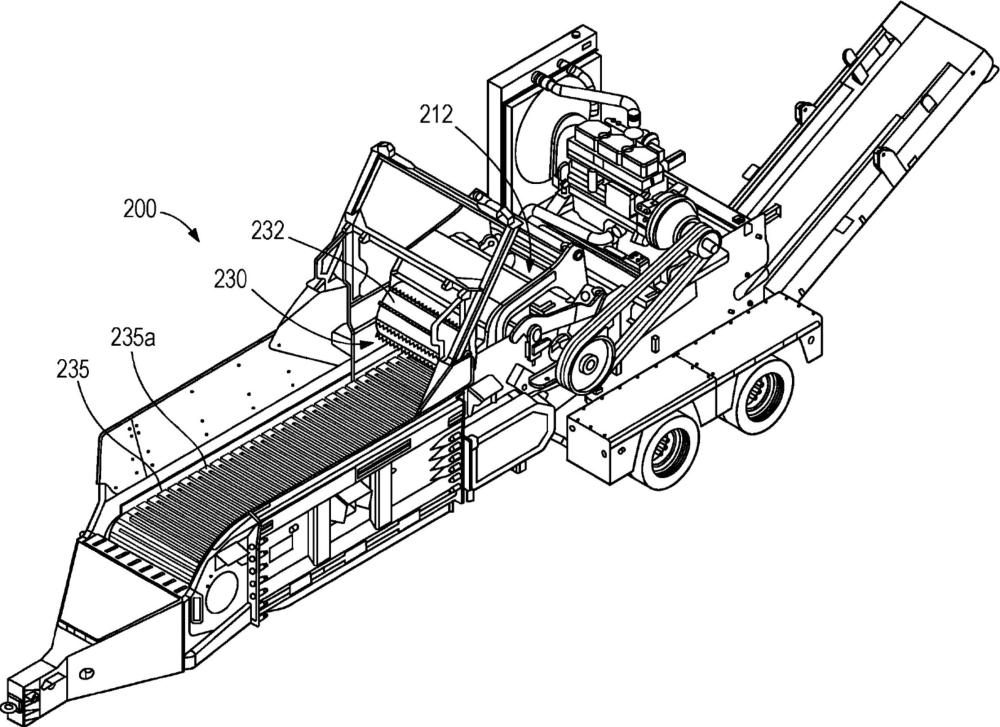
2、图1示出了此种已知构造的研磨机200,该研磨机200具有处理部分212、以及上游的进料部分230,该处理部分212用于通过重复打击(例如,使用研磨机块体或研磨机块体和切割器元件的组合体作为主要粉碎机构)将聚集的物料破碎成更小的碎片。进料部分230在进料底板235处具有电动输送机235a,使得在聚集的物料到达处理部分212之前,该聚集的物料在进给滚子232与电动输送机235a之间通过。图2至图4更详细地示出了输送机235a的构造。如图2所示,多个板条240彼此铰接地联接,以形成环路。在图2中移除了板条240中的一个板条24,并且在图3和图4中分离地示出了单独的板条240。
3、如图3和图4所示,输送机板条240包括顶部片材242、一对在宽度方向上相对的端板244、沿着板条240的前端的第一组圆柱形铰链构件246、沿着板条240的后端的第二组圆柱形铰链构件248、将第一组铰链构件246和第二组铰链构件248连接的多个桁架构件250、在该桁架构件250中的相邻桁架构件之间延伸的多个横向加强件252、以及在顶部片材242的工作外表面上的多个凸耳或凸块254。对每个板条240的各个件单独地制造,并且然后通过多个焊接工艺将该各个件连结在一起作为焊接件。在图2至图4中所示的已知构造的输送机包括大量的零部件,该输送机制造起来可能具有挑战性,具有相对较短的寿命和较高的重量。需要一种更经济的输送机。
技术实现思路
1、在一个方面,本公开提供了一种铸造输送机链条节段,该铸造输送机链条节段包括:前缘,该前缘包括至少一个被配置成接收铰链销的铰链销孔洞,以用于在向前纵向方向上将铸造输送机链条节段连接到另一类似铸造输送机链条节段;后缘,该后缘包括至少一个被配置成接收铰链销的铰链销孔洞,以用于在向后纵向方向上将铸造输送机链条节段连接到另一类似铸造输送机链条节段;以及主体部分,该主体部分在前缘与后缘之间延伸。主体部分具有底侧,该底侧包括开放腔体和从前缘延伸到后缘的筋板。主体部分还具有从前缘延伸到后缘的上表面。铸造输送机链条节段是由金属材料铸造的一体式主体,以包括主体部分、前缘的至少一个铰链销孔洞、以及后缘的至少一个铰链销孔洞。
2、在另一方面,本公开提供了一种输送机链条,该输送机链条包括在向前纵向方向和向后纵向方向上转位的多个板条。该多个板条中的每一个板条均包括被布置成行的多个铸造输送机链条节段。该多个板条中的每一个板条均横向于向前纵向方向和向后纵向方向延伸,以限定链条宽度。接头,该接头在多个板条中的每对相邻板条之间,该接头包括对应的铰链销,该对应的铰链销沿着铰链销轴线延伸,并且穿透相邻的板条对的第一行中的每个铸造输送机链条节段的前缘的至少一个铰链销孔洞,以及相邻的板条对的第二行中的每个铸造输送机链条节段的后缘的至少一个铰链销孔洞两者,相应的接头将多个板条连接在一起以形成完整的环路。
3、在另一方面,本公开提供了一种水平研磨机,该水平研磨机包括:进料系统,该进料系统包括输送机链条和支撑该输送机链条的上行程部的进料台;粉碎系统,该粉碎系统邻近进料系统的下游端部定位;以及排放输送机,该排放输送机定位在粉碎系统的下游以接收来自该粉碎系统的物料。通过考虑以下“具体实施方式”和附图,本发明的其他特征和方面将会变得显而易见。
1.一种铸造输送机链条节段,包括:
2.如权利要求1所述的铸造输送机链条节段,其中,在仰视图中,所述铸造输送机链条节段限定总区域面积,并且其中,所述总区域面积的10%至20%占据所述铸造输送机链条节段的底端部处的平面,以限定总耐磨表面接触面积。
3.如权利要求1所述的铸造输送机链条节段,其中,所述铸造输送机链条节段是铸造等温淬火球墨铸铁。
4.如权利要求1所述的铸造输送机链条节段,其中,所述铸造输送机链条节段的所述上表面是拱顶的。
5.如权利要求4所述的铸造输送机链条节段,其中,除了一个或多个向外突出的凸块和一个或多个平坦滚子引导表面之外,所述上表面从所述前缘到所述后缘始终是拱顶的,并且其中,所述一个或多个平坦滚子引导表面包括在所述铸造输送机链条节段的第一侧边缘处的第一平坦滚子引导表面和在所述铸造输送机链条节段的第二侧边缘处的第二平坦滚子引导表面。
6.如权利要求5所述的铸造输送机链条节段,其中,所述一个或多个平坦滚子引导表面包括在所述第一侧边缘与所述第二边缘之间的宽度方向中心处的第三平坦滚子引导表面。
7.如权利要求1所述的铸造输送机链条节段,其中,所述前缘的所述至少一个铰链销孔洞包括两个铰链销孔洞,并且所述后缘的所述至少一个铰链销孔包括与所述前缘的所述两个铰链销孔洞纵向地对准的两个铰链销孔洞,所述铸造输送机链条节段包括将所述前缘与后缘连接的第一侧边缘、与将所述前缘与后缘连接的第二侧边缘相邻的第一滚子销孔洞、以及与所述第二侧边缘相邻的第二滚子销孔洞,其中,所述第一滚子销孔洞和所述第二滚子销孔洞相应地与所述前缘的所述两个铰链销孔洞中的一个铰链销孔洞,和所述后缘的所述两个铰链销孔洞中的一个铰链销孔洞相交。
8.如权利要求1所述的铸造输送机链条节段,其中,所述前缘的所述至少一个铰链销孔洞包括三个铰链销孔洞,并且所述后缘的所述至少一个铰链销孔洞包括与所述前缘的所述三个铰链销孔洞纵向对准的三个铰链销孔洞。
9.如权利要求1所述的铸造输送机链条节段,其中,在所述前缘与后缘之间,所述铸造输送机链条节段的所述主体部分的垂直于所述上表面测量得到的厚度为小于0.25英寸。
10.如权利要求1所述的铸造输送机链条节段,其中,所述底侧包括多个凸起的链轮引导件。
11.如权利要求1所述的铸造输送机链条节段,其中,所述前缘的所述至少一个铰链销孔洞中的每一个铰链销孔洞与所述后缘的所述至少一个铰链销孔洞中的每一个铰链销孔洞均具有纵向细长的形状。
12.一种输送机链条,包括:
13.如权利要求12所述的输送机链条,其中,所述多个板条中的一半板条的所述多个铸造输送机链条节段包括两个铸造端部节段,所述两个铸造端部节段的宽度等于由所述多个铸造输送机链条节段中的其他的铸造输送机链条节段限定的宽度的一半。
14.如权利要求12所述的输送机链条,其中,所述多个板条中的每个板条的所述多个铸造输送机链条节段包括一个铸造端部节段,所述一个铸造端部节段的宽度等于由所述多个铸造输送机链条节段中的其他铸造输送机链条节段限定的宽度的一半。
15.如权利要求12所述的输送机链条,其中,所述多个铸造节段包括恰好两种类型的铸造节段:第一节段,所述第一节段具有第一宽度;以及第二节段,所述第二节段的宽度为所述第一宽度的一半,其中,所述多个板条中的每个板条使用数量为n的所述第一节段和所述第二节段中的恰好一个第二节段构造而成,并且其中,在所述多个板条中的后续板条中,所述一个第二节段定位在相对的在宽度方向上的端部处。
16.如权利要求12所述的输送机链条,其中,在每个接头处,所述铰链销沿着所述铰链销轴线保持在适当位置处,同时保持相对于所述相邻的成对板条而围绕所述铰链销轴线自由旋转。
17.一种水平研磨机,包括:
18.如权利要求17所述的水平研磨机,其中,所述进料台包括直接地支撑所述输送机链条的所述上行程部的一个或多个耐磨板,并且所述输送机链条的面向所述进料台的区域的10%至20%被配置成与所述进料台的所述一个或多个耐磨板建立接触。
19.如权利要求17所述的水平研磨机,所述水平研磨机还包括具有多个链轮的驱动滑轮,所述多个链轮与在所述输送机链条环路的内部上的所述多个铸造节段的底侧上的多个凸起的链轮引导件接合,其中,所述驱动滑轮延伸所述完整的链条宽度。
20.如权利要求19所述的水平研磨机,其中,每个链轮齿通过所述多个凸起的链轮引导件而在所述纵向方向上和在横向于所述纵向方向的方向两者上接触。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com