
挤出成型塑料托盘(1)的制作方法
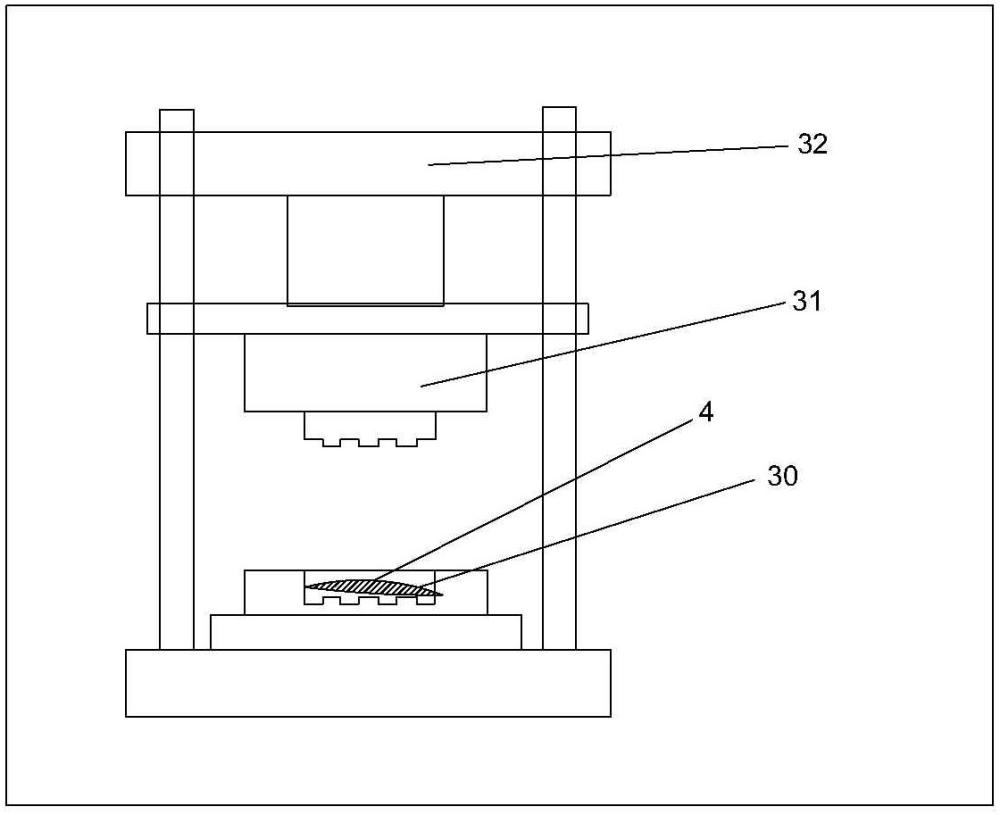
制造本发明的挤出成型塑料托盘(1)的工艺步骤如下所述。按照图4表(1)的比例,用以下组分制备混合物(4):塑料(5)、砂(6)和颜料(7)。借助于挤出机(28)加热混合物,保持温度270摄氏度至320摄氏度,并将熔融混合物(4)倒入模腔(30)中,向下按压模具压机(31)的上部以强化加强件(2)或肋状件(3)。允许冷却60秒至120秒,然后提起压机(31)的上部。取出模制成型后的加强件(2)。对第二个模具重复相同的过程以制造肋状件(3)。如果制造了足够数量的加强件(2)和肋状件(3),则按照图1将其组装,将加强件(2)和肋状件(3)胶合在一起以获得所需大小和形状(矩形或正方形)。
背景技术:
1、标准托盘可用于通过将叉臂插入托盘提供的通道来操纵材料。
2、木制托盘很简单,但会导致森林砍伐且需要满足ispm第15号的要求。
3、滚塑塑料托盘的碳足迹较高且不可修复。
4、市场上有各种各样的模制托盘,由原始或再生塑料颗粒制造,并且采用纤维粘合剂。
5、塑料托盘的制造将产生更高的碳足迹,成本更高且不可修复,这导致需要发明一种更容易制造的耐用、低成本、低碳足迹的循环经济模型托盘。
技术实现思路
1、本发明满足了对低成本、可修复、符合ispm第15号标准的免检托盘和用于制造托盘(1)的方法的需求。
2、本发明由多组仅两种元件(加强件(2)和肋状件(3))组成以制造托盘。
3、本发明提供了比现有技术公开的专利us 2008/0110377 a1(stevens)更好的工业适用性,该专利包含三个元件(参见专利图),即一个下部(914)、一个上部(910)和一个分开的中间部方形块(912)以制造托盘。
4、托盘加强件和肋状件通过挤出和负载压机制造,这不同于如fr3149877a3(flexipal as)和us 2008/0110377 a1(stevens)中通过滚塑制造。
5、本发明提供了比现有技术公开的专利us 2008/0110377 a1(stevens)更好的工业适用性,该专利将托盘制成两个相同的半部,以反向叠合方式固定在一起。
6、可模制混合物是26重量%至40重量%的塑料和60重量%至74重量%的砂的共混物。
7、可模制混合物可具有0.5重量%的颜料添加剂以获得优选的颜色。
8、塑料-砂混合物(4)的比例相同,而砂(6)和塑料(5)的百分比可以变化;最大塑料含量可为90重量%,而最小塑料含量可为26重量%;类似地,最大砂含量可为74重量%,而最小含量可为10重量%。
9、将上述混合物(4)在挤出机中挤出成型,加热至278℃至320℃以制造可模制混合物。
10、技术问题
11、公开的专利us 2008/0110377 a1(stevens)包含三个元件(参见专利图),即一个下部(914)、一个上部(910)和一个单独的中间部方形块(912),以制造用可移除装置紧固在一起的托盘。
12、专利fr3149877a3(flexipal as)也具有三个元件即上部、下部以及连接上部和下部的中空方形块。
13、本发明具有仅两种元件即加强件(2)和肋状件(3),以制造通过胶水紧固的各种大小和形状的塑料-砂托盘。
14、更早的托盘模型需要更多的储存空间,物流和运输也需要更多的空间,因为只有组装好的托盘才能运输;而在本发明中,元件可包装在纸箱中并运输到现场,并通过胶合在现场组装。
15、问题解决方案
16、开发了一种新的设计,用仅两种元件来制造挤出成型托盘(1)。
17、新的制造方法采用挤出和负载压机取代了滚塑成型。
18、加强件(2)和肋状件(3)用胶水连接在一起用于组装,这允许拆卸零件运输并减少储存空间。
19、这种特殊的设计有助于制造比市场上其他类型更坚固的托盘。
20、发明的有益效果
21、挤出成型托盘耐用、可修复,不受ispm第15号约束。
22、挤出成型托盘可按单个元件包装在1.3*0.5米的纸箱中,并且可在现场组装;这有助于减小物流和运输空间。
23、增加来自建筑拆除废料回收的再生塑料和再生砂的使用,减少碳足迹影响。
1.一种挤出成型托盘(1),包含仅由两个元件—加强筋(2)和肋条(3)组成的多个组,通过粘合组装形成各种尺寸和方形或矩形结构。
2.根据权利要求1,所述两个元件—加强件(2)和肋状件(3),通过挤出机 (28)和负载压机(32)制成。
3.根据权利要求1所述的挤出成型托盘(1),其中所述挤出成型托盘由仅加强件(2)和肋状件(3)两种构件的组合制成。
4.根据前述权利要求中任一项所述的挤出成型托盘(1),其中所述挤出成型托盘通过胶合连接。
5.根据前述权利要求中任一项所述的挤出成型托盘(1),其中所述挤出成型托盘由各种尺寸(长度和宽度)的所述加强件(2)以及各种尺寸(长度和宽度)的肋状件(3)制成,以适应全球范围内各类尺寸托盘(1)的使用需求。
6.根据权利要求1所述的挤出成型托盘(1),其中所述挤出成型托盘通过如图2所示的加强件(2)和如图4所示的肋状件(3)的特殊设计制成,以增强加强筋(2)和肋条(3)的结构强度。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com