
一种厨余垃圾袋及其制备方法与流程
本发明涉及高分子包装材料的,尤其是涉及一种厨余垃圾袋及其制备方法。
背景技术:
1、由于厨余垃圾成分普遍复杂,通常含有大量水分、油脂或如鱼刺、碎骨、果核等硬质尖锐物,因此对于垃圾袋的耐油性、热封性以及力学强度等性能具有更高要求。
2、目前市售的垃圾袋大多采用低密度聚乙烯、线性低密度聚乙烯或二者共混后经单层或双层吹膜制成,厚度普遍在0.01-0.02mm左右。由于聚乙烯为非极性材料,对油脂的阻隔能力有限,因此这类垃圾袋在长时间接触油脂后,袋体外表面容易发生渗油现象,尤其在底部热封口和褶皱处,在接触油脂后热封强度下降,进一步加剧渗漏、破袋风险。同时,垃圾袋的力学强度并不高,袋中尖锐物在投放或挤压搬运时会对局部造成集中载荷,容易刺穿袋体,而穿刺口在拉应力下会迅速撕裂并造成破袋;加上厨余垃圾单袋湿重可达数公斤,后续提拎时袋底热封口容易因长时间浸油、载荷集中而开始开裂泄漏,难以满足长时间装载或运输含多油脂、多尖锐物的厨余垃圾的需求。
技术实现思路
1、为了提高垃圾袋的耐油防渗性能、力学强度和热封性能,使其能适用于日常厨余垃圾的处理,本技术提供一种厨余垃圾袋及其制备方法。
2、第一方面,本技术提供的一种厨余垃圾袋采用如下的技术方案:
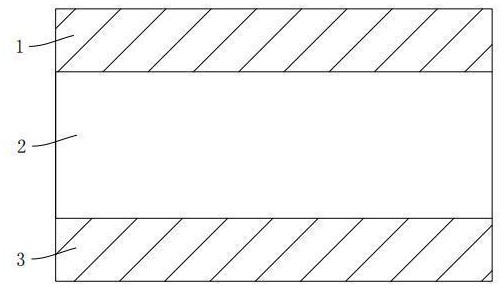
3、一种厨余垃圾袋,包括由多层共挤吹膜形成的三层薄膜制成的袋体,所述薄膜由外至内依次为面层、芯层和内层;
4、所述面层和所述内层包括以下质量份原料:
5、复合型茂金属聚乙烯i30-36份、线性低密度聚乙烯35-40份、低密度聚乙烯10-15份、poe弹性体10-16份、加工辅料i3.5-4.5份和色母料0-3份;
6、所述芯层包括以下质量份原料:
7、复合型茂金属聚乙烯ii40-50份、线性低密度聚乙烯20-30份、低密度聚乙烯15-20份、有机改性蒙脱土3-6份、马来酸酐接枝聚乙烯5-10份、加工辅料ii0.6-2份;
8、其中,所述有机改性蒙脱土由双长链烷基季铵盐和乙烯基季铵盐共插层蒙脱土后制得。
9、通过采用上述技术方案,采用面层、芯层和内层的三层共挤吹膜结构,并在面层和内层中引入poe弹性体、在芯层中引入由特定季铵盐扩层改性的有机改性蒙脱土,同时对各层原料组分及配比进行针对性调整,既能赋予袋体良好的热封韧性、抗穿刺和抗撕裂能力,又能赋予袋体良好的耐油渗透性能和力学强度。其中,有机改性蒙脱土由双长链烷基季铵盐和乙烯基季铵盐共插层蒙脱土制得,双长链烷基季铵盐能有效扩层并提高其疏水性,乙烯基季铵盐提供反应性基团,与马来酸酐接枝聚乙烯和聚乙烯基体协同作用,促使蒙脱土在聚乙烯基体中插层剥离和均匀分散,并形成迷宫式阻隔网络,进而显著延长油分子渗透路径。另外,有机改性蒙脱土还能作为异相成核剂来适当提高芯层结晶度,既有利于减少非晶区可渗透区域,提高芯层的耐油渗透性,也有利于提高芯层的力学强度,使垃圾袋能兼具耐油防渗、抗穿刺、抗撕裂和承重可靠等综合性能,满足厨余垃圾袋对耐油渗透与力学强度的使用要求。
10、可选的,所述双长链烷基季铵盐为含c16-c18的双长链烷基季铵盐。
11、可选的,所述双长链烷基季铵盐为双十六烷基二甲基氯化铵、双十八烷基二甲基氯化铵和双氢化牛脂基二甲基氯化铵中的一种;
12、可选的,所述乙烯基季铵盐为乙烯基三甲基氯化铵或乙烯基苄基三甲基氯化铵中的一种。
13、通过采用上述技术方案,c16-c18的双长链烷基季铵盐具有足够的链长和疏水性,在有效插入蒙脱土层间后,能有效削弱层间的相互作用,并将蒙脱土的层间距扩大至有利于聚乙烯分子链插入的程度,促使有机改性蒙脱土在芯层加工时实现插层剥离,有利于形成更均匀的分散和更完整的阻隔网络,进而改善垃圾袋的耐油渗透性能。
14、可选的,所述有机改性蒙脱土的制备方法,包括以下步骤:
15、将蒙脱土分散于水中,加热至40-550-60℃后加入双长链烷基季铵盐和乙烯基季铵盐,继续加热至80-90℃并搅拌反应,反应结束后冷却、过滤、水洗烘干、研磨过筛,得到所述的有机改性蒙脱土。
16、通过采用上述技术方案,能确保双长链烷基季铵盐和乙烯基季铵盐与蒙脱土充分进行离子交换和插层反应,而且水洗能有效除去未完全插层结合的游离季铵盐,有利于预防过量的游离季铵盐导致后续芯层加工时出现增塑、热稳定性下降等问题,从而有利于提高有机改性蒙脱土后续的加工稳定性,确保芯层的加工性能。
17、可选的,控制添加的所述双长链烷基季铵盐中的阳离子摩尔量为蒙脱土阳离子交换容量的0.5-0.8倍,控制添加的所述乙烯基季铵盐中的阳离子摩尔量为蒙脱土阳离子交换量阳离子交换容量的0.4-0.6倍。
18、通过采用上述技术方案,能确保双长链烷基季铵盐和乙烯基季铵盐均能与蒙脱土阳离子进行交换,并在蒙脱土层间形成合理的共插层结构,预防因单一插层离子的活性或体积导致另一插层离子的交换失效。其中,双长链烷基季铵盐能为有机改性提供充分的扩层效果和疏水改性,乙烯基季铵盐能提供部分的反应位点,通过控制两种插层离子的用量,既能实现充分扩层和改善相容性,又不会因过量的游离季铵盐导致增塑、热稳定性下降、成本上升等问题,从而能确保有机改性蒙脱土在芯层中均匀分散并形成有效的阻隔网络。
19、可选的,以所述复合型茂金属聚乙烯i的总质量计,所述复合型茂金属聚乙烯i由以下质量百分比原料组成:
20、熔指为0.8-1.2g/10min的辛基型茂金属聚乙烯60-75%、熔指为1.0-1.5g/10min的己基型茂金属聚乙烯i10-15%、熔指为1.8-2.4g/10min的己基型茂金属聚乙烯ii15-25%;
21、以所述复合型茂金属聚乙烯ii的总质量计,所述复合型茂金属聚乙烯ii由以下质量百分比原料组成:
22、熔指为0.8-1.2g/10min的辛基型茂金属聚乙烯30-40%、熔指为1.0-1.5g/10min的己基型茂金属聚乙烯i40-50%、熔指为1.8-2.4g/10min的己基型茂金属聚乙烯ii10-20%;上述各原料的熔指测试条件均为190℃、2.16kg。
23、通过采用上述技术方案,复合型茂金属聚乙烯i中辛基型茂金属聚乙烯占60-75%,能提供优异的长侧链缠结和抗穿刺、抗撕裂韧性,复配己基型茂金属聚乙烯i和己基型茂金属聚乙烯ii来调节整体强度与加工流动性,使面层和内层兼具良好热封韧性和抗撕裂扩展能力。复合型茂金属聚乙烯ii中辛基型茂金属聚乙烯占30-40%、己基型茂金属聚乙烯i占40-50%、己基型茂金属聚乙烯ii占10-20%,配合有机改性蒙脱土,能使芯层在较低成本下具备高刚性和阻隔性,同时能确保芯层与面层、内层的熔体流动性相互匹配,使芯层熔体能在吹膜过程中与两侧熔体同步均匀挤出成型,不会因熔体流动性差异导致层间结合不良,或成品薄膜厚度均匀性不佳的问题。
24、可选的,所述线性低密度聚乙烯的熔指为1.5-2g/10min;所述低密度聚乙烯的熔指为2-3g/10min;所述poe弹性体的熔指为2-3g/10min;上述各原料的熔指测试条件均为190℃、2.16kg。
25、通过采用上述技术方案,该熔指范围有利于线性低密度聚乙烯和低密度聚乙烯形成适度的结晶和取向,并促使poe弹性体在面层和内层中均匀分散并发挥增韧作用,从而能协同调节各层的熔体流动性和力学强度,使薄膜在保持良好加工稳定性的同时,获得优异的抗穿刺、抗撕裂和热封性能。
26、同时能协同各层间特定熔指组合的复合型茂金属聚乙烯调节各层体系的熔体流动性,有利于预防芯层与面层、内层因熔体粘度差异而导致界面波动或厚度不均。
27、保证吹膜过程中熔体在模口处的均匀铺展与稳定成膜,同时匹配各层的力学性能需求,使面层和内层兼顾良好的加工性能与抗撕裂、耐拉伸性能,最终保障三层共挤吹膜工艺顺利进行,得到厚度均匀、性能稳定的成品薄膜。
28、可选的,所述加工辅料i包括加工助剂i、抗静电剂、开口剂和爽滑剂,且所述加工助剂i、所述抗静电剂、所述开口剂和所述爽滑剂的质量比为1:2:(2-3):(2-3);
29、所述加工辅料ii包括加工助剂ii、抗氧剂和硬脂酸钙,且所述加工助剂ii、所述抗氧剂和所述硬脂酸钙的质量比为1:(1-2.5):(0.6-1)。
30、通过采用上述技术方案,加工辅料i能在确保热封效果的同时有效减少薄膜间的粘连和表面缺陷;而加工辅料ii中的抗氧剂和硬脂酸钙能抑制插层改性的季铵盐在高温挤出过程中热分解和挥发,有利于减少加工过程中异味产生,配合加工助剂能有效改善芯层的加工稳定性。
31、可选的,以所述薄膜的总厚度计,所述面层、所述芯层和所述内层的厚度比为(1-1.5):(2-3):(1-1.5),且所述面层和所述内层的厚度比为1:1。
32、通过采用上述技术方案,对称的厚度配比能使垃圾袋的应力平衡,预防因各层厚度不均而引发翘曲、分层,有利于确保成型后的垃圾袋具有良好平整性,不易自行打卷褶皱,便于在产线上折叠收卷。另外,在此薄膜厚度比例下,芯层占总厚度的主要部分,能为垃圾袋提供足够的耐油渗透性和力学支撑,而适当的面层和内层厚度则能为垃圾袋提供足够的热封韧性、抗穿刺和抗撕裂扩展能力,通过对薄膜的各层厚度调控,有利于使处厨余垃圾袋在耐油渗透性能与力学强度、耐穿刺性能、热封效果之间取得良好平衡。
33、第二方面,本技术提供的一种厨余垃圾袋的制备方法采用如下的技术方案:
34、一种厨余垃圾袋的制备方法,包括以下步骤:
35、 s1、将各原料按比例混合均匀,挤出造粒,充分干燥后分别得到面层母料、芯层母料和内层母料;
36、 s2、将所述面层母料、所述芯层母料和所述内层母料分别投入独立的挤出机中,通过挤出机对母料进行熔融塑化,利用层分配器将各母料熔体分配至各层流道中,三层熔体复合并从模头模口高压挤出坯料,通过上吹法将坯料吹塑成膜,经风环冷却、吹胀、牵引收卷,得到半成品薄膜;
37、 s3、通过制袋机对半成品薄膜进行熔接封口,然后点断、折叠、收卷,得到所述的厨余垃圾袋。
38、通过采用上述技术方案,能有效确保薄膜各层厚度的比例精准可控,而且采用上吹法配合风环冷却对挤出坯料进行纵向和横向拉伸,有利于促使聚乙烯分子沿两个方向取向排列并细化晶粒,形成互穿网络结构以增强垃圾袋的耐油渗透性能和力学性能。另外,制备方法简单,所采用的设备能直接沿用传统挤出吹塑设备,无需进行大规模设备更新改进,有利于工厂快速投入并规模化生产。
39、可选的,在s2中还包括色带的形成步骤:
40、 s201、将含色母料的面层母料投入独立的挤出机中,通过挤出机对母料进行熔融塑化,利用层分配器将带色母料的面层母料熔体分配至面层流道中,与面层熔体复合并从模头模口高压挤出坯料,通过上吹法将坯料吹塑成膜,经风环冷却、吹胀,并在面层形成若干条沿薄膜纵向延伸的色带。
41、通过采用上述技术方案,色带与面层能在吹膜过程中一体成型,与面层牢固结合,不易脱落,既无需额外的印刷或复合工序,也不影响垃圾袋的耐油渗透性能和力学性能,进而所形成的色带能在垃圾袋的全生命周期中提供标识、分类的功能,并实现垃圾分类中全流程的有效辨识。
42、综上所述,本技术技术方案中至少具备以下任一项有益效果:
43、 1、通过采用三层结构,各层以不同配比的聚乙烯原料进行复配,同时在面层和内层中引入poe弹性体、在芯层中引入由特定季铵盐扩大层间距的有机改性蒙脱土,能在确保垃圾袋耐油渗透性能的同时,维持良好的综合力学性能,满足厨余垃圾袋对耐油渗透和抗刺穿、抗破损的使用要求。
44、2、通过在芯层中引入由双长链烷基季铵盐和乙烯基季铵盐共插层蒙脱土制得的有机改性蒙脱土,有利于促使蒙脱土在聚乙烯基体中插层剥离和均匀分散,并使芯层形成迷宫式阻隔网络,进而能显著延长油分子渗透路径,提高垃圾袋的耐油渗透效果。
45、3、通过在芯层中引入有机改性蒙脱土,有机改性蒙脱土还能作为异相成核剂来适当提高芯层结晶度,减少非晶区可渗透区域,有利于提高芯层耐油渗透性和力学强度。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com