
拼接咬嘴及其成型工艺的制作方法
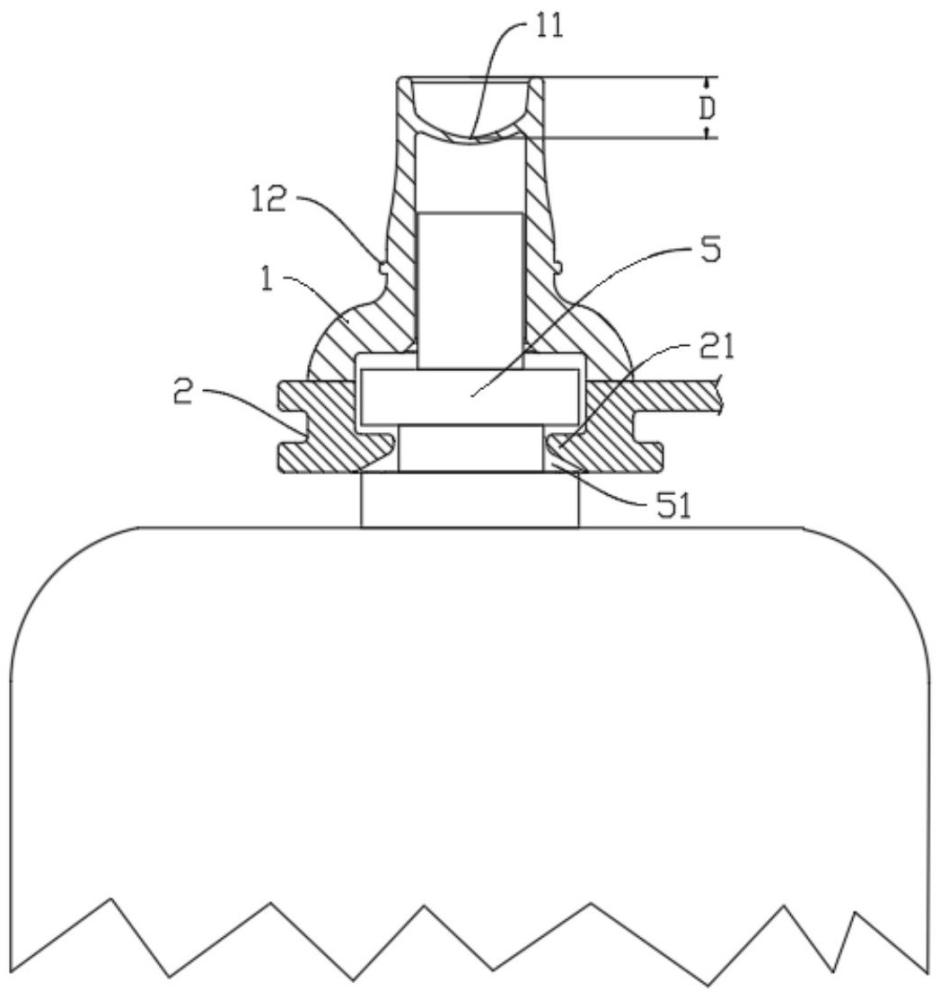
本发明涉及食品容器配件,具体涉及一种拼接咬嘴及其成型工艺。
背景技术:
1、软包装食品袋常用于盛装果泥、酸奶、辅食等婴幼儿食品,此类食品袋通常配有吮吸嘴,供婴幼儿吮吸袋内食品。但是,吮吸嘴质地较硬且带有棱角,在婴幼儿啃咬和吮吸过程中,易划伤其娇嫩的牙龈、舌头及口腔内壁。
2、为了解决这一问题,目前市面上出现了一种可套在吮吸嘴上的硅胶咬嘴,用来把吮吸嘴垫软,能够防止划伤婴幼儿嘴巴。这种硅胶咬嘴依靠过盈配合直接套设在吮吸嘴上,由于吮吸嘴表面较为光滑,且硅胶材质在反复使用或高温消毒后容易发生弹性疲劳,使抱紧力下降,这样就导致硅胶咬嘴易松脱、与吮吸嘴错位或密封失效,食品从两者的连接缝隙处泄漏。
技术实现思路
1、本发明的目的在于提供一种拼接咬嘴及其成型工艺,该拼接咬嘴使用时食品不会从咬嘴和吮吸嘴两者的连接缝隙处泄漏。
2、本发明的技术方案是这样实现的:
3、一方面,本发明提供一种拼接咬嘴,用于套在食品袋吮吸嘴上,包括套在吮吸嘴前段外侧的前咬段和套在吮吸嘴后段外侧的后套段,前咬段由软质材料制成而后套段由硬质材料制成,前咬段和后套段密封拼接在一起。
4、优选的,软质材料和/或硬质材料为气相法固态硅胶。
5、优选的,后套段内壁设有用于卡在吮吸嘴上的抓握部,该抓握部位于后套段的最后端。
6、优选的,前咬段内腔设有阀膜,阀膜至前咬段前端距离d为5~10mm。
7、优选的,还包括卡接盖合前咬段前端的外盖。
8、优选的,外盖通过柔性带连接后套段外壁。
9、另一方面,本发明提供上述拼接咬嘴的成型工艺,包括以下步骤:
10、s1:将邵氏a硬度为35~45度的软质材料注入第一模具型腔,成型得到所述前咬段;
11、s2:将前咬段放入第二模具型腔内,再将邵氏a硬度为55~65度的硬质材料注入第二模具型腔,进行第二次成型形成与前咬段拼接在一起的后套段,脱模得到所述拼接咬嘴。
12、优选的,步骤s1中,成型温度为120~130℃,成型时间为280~320s;
13、且/或,步骤s2中,成型温度为105~115℃,成型时间为270~310s。
14、优选的,步骤s1中,软质材料以175~185kg/cm2的注射压力注入第一模具型腔。
15、优选的,步骤s2中,硬质材料以175~185kg/cm2的注射压力注入第二模具型腔。
16、本发明的有益效果为:
17、拼接咬嘴的前咬段由软质材料制成,保留了咬嘴柔软舒适的吮吸口感,婴幼儿吮吸时不会划伤口腔或牙龈。后套段采用硬质材料制成,具有较高的结构强度和弹性回复力,套设在食品袋吮吸嘴外部,能提供足够大的径向抱紧力,使后套段内壁与吮吸嘴外壁之间固紧、密封,食品就不会从咬嘴和吮吸嘴两者的连接缝隙处泄漏。
1.一种拼接咬嘴,用于套在食品袋吮吸嘴上,包括套在吮吸嘴前段外侧的前咬段和套在吮吸嘴后段外侧的后套段,其特征在于,前咬段由软质材料制成而后套段由硬质材料制成,前咬段和后套段密封拼接在一起。
2.根据权利要求1所述的拼接咬嘴,其特征在于,软质材料和/或硬质材料为气相法固态硅胶。
3.根据权利要求1所述的拼接咬嘴,其特征在于,后套段内壁设有用于卡在吮吸嘴上的抓握部,该抓握部位于后套段的最后端。
4.根据权利要求1所述的拼接咬嘴,其特征在于,前咬段内腔设有阀膜,阀膜至前咬段前端距离d为5~10mm。
5.根据权利要求1所述的拼接咬嘴,其特征在于,还包括卡接盖合前咬段前端的外盖。
6.根据权利要求5所述的拼接咬嘴,其特征在于,外盖通过柔性带连接后套段外壁。
7.根据权利要求1~6任一项所述的拼接咬嘴的成型工艺,其特征在于,包括以下步骤:
8.根据权利要求7所述的成型工艺,其特征在于,步骤s1中,成型温度为120~130℃,成型时间为280~320s;
9.根据权利要求7所述的成型工艺,其特征在于,步骤s1中,软质材料以175~185kg/cm2的注射压力注入第一模具型腔。
10.根据权利要求7所述的成型工艺,其特征在于,步骤s2中,硬质材料以175~185kg/cm2的注射压力注入第二模具型腔。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com