
一种高激光透过玻纤增强聚苯硫醚树脂组合物及其制备方法与流程
本发明涉及高分子复合材料,具体涉及一种高激光透过玻纤增强聚苯硫醚树脂组合物及其制备方法,特别涉及一种长玻纤增强聚苯醚聚苯乙烯复合粒子、其制备方法,以及含有该复合粒子的高激光透过玻纤增强聚苯硫醚树脂组合物、其制备方法与应用。
背景技术:
1、随着汽车行业电动化、电气化进程的不断加强,越来越多种类及数量的电子部件应用于汽车上,如毫米波雷达、传感器、执行器、连接器。这类电子部件通常包含塑料材质的外壳,可对内部的小型马达、电路板、电子元器件、传动齿轮等形成有效防护,起到对内部元器件的保护作用,免受外部的潜在机械冲击破坏,水汽及腐蚀化学品的侵入,甚至屏蔽外部电磁波的干扰。工业中,通常用焊接的方式将此类上下两部分的塑料壳体结合在一起从而达到密闭效果,如大家所熟知的热板焊接、热风焊接、振动摩擦焊接、旋转焊接、超声波焊接、红外辐射焊接、激光焊接等。
2、近年来,随着激光焊接技术及设备的广泛普及,激光焊接的方式因其突出的特点越来越多的被使用。相比传统焊接方式,激光焊接的优势体现在:①焊接强度高,气密性好,可更好的保护内部器件;②焊接效率高,焊缝美观,无飞边、焊屑掉落风险;③焊线宽度可调范围大,零件尺寸涵盖广;④能够应对复杂的焊接轮廓面;⑤热处理面积小,产生的应力小,对零件性能影响小;⑥无电场或机械振动产生,可以焊接敏感性部件。因此,激光焊接应用场景持续拓宽。
3、激光焊接原理是通过激光能量在两塑料界面处产生热量,使得界面处的塑料熔化,在施压及后续的冷却过程中实现对塑料的焊接。这也导致激光焊接对材料有着较高的要求,一方面上层壳体材料要求具有高的激光透过率,另一方面要求下层壳体材料具有较高的激光吸收率,以达到激光能量在两塑料界面处产生足够的热量。众所周知,炭黑是天然的激光吸收剂,添加炭黑染色即可完成下壳激光吸收材料的开发。而用于上层壳体具有高激光透过率的树脂组合物的开发则具有较高技术难度,尤其是玻璃纤维增强的结晶性聚合物。目前,具有高激光透过的玻纤增强聚酰胺材料及玻纤增强聚酯材料已有较成熟的开发成果并进入应用阶段。
4、作为特种树脂的聚苯硫醚(pps)材料,因其更加卓越的耐热性、尺寸稳定性、超级耐化学品性、自阻燃性、高机械强度、极佳的抗水解性、抗热氧老化性、高成型流动性,在汽车电子、5g通讯及新能源领域广泛应用。然而当玻纤增强的聚苯硫醚材料用于激光焊接时,其在激光透过率上的天然不足严重限制了该材料的应用。pps/gf材料低的激光透过率源于以下几方面原因:①pps树脂结晶速度快,结晶度高,其晶区大幅增加了对激光的散射;②pps和玻璃纤维折光指数差异大,导致激光在界面处产生更强烈的反射和散射;③pps树脂中较多的金属盐残留、卤素残留、较宽的分子量分布、部分交联及支化结构也降低了其激光透过率。因此开发高激光透过的玻纤增强聚苯硫醚树脂组合物具有重要的现实意义。
5、现有相关专利技术存在明显技术缺陷与应用短板,例如:专利号为cn112955307b的发明专利公布了一种高激光透过的pps/gf组合物材料,其通过控制pps中金属阳离子(al、ba、ca、k、mg)的含量在400-1000ppm范围来达到高的激光透过率,但这种方法需要在聚苯硫醚合成阶段进行金属阳离子的调控,对于聚合物改性而言,其工艺流程复杂度高且符合要求的pps原树脂获取难度大,不易规模化应用。专利号为cn119192841a的发明专利通过使用支化pps、氮化硼填料以及硅灰石来实现较高的激光透过率,然而硅灰石作为增强材料具有较短的长径比,其对pps树脂的增强作用势必比较有限,难以满足对组合物的强度要求。另外所添加的氮化硼填料对pps具有成核作用,将导致组合物的结晶度增加反而不利于激光透过率的提高。
6、此外,传统ppo/ps与玻纤复合改性工艺采用常规双螺杆挤出方式,玻璃纤维会被螺杆剪切粉碎,改性后玻纤保留长度仅为200~500μm,界面散射问题突出,难以实现高激光透过效果。
技术实现思路
1、鉴于此,本发明的目的在于提供一种高激光透过玻纤增强聚苯硫醚树脂组合物及其制备方法。本发明采用线性聚苯硫醚(pps)体系,并引入长玻纤增强聚苯醚聚苯乙烯组分,以解决现有玻纤增强pps材料激光透过率低、成型翘曲大、改性成本高的技术问题。
2、本发明的目的是通过以下技术方案来实现的:
3、<第一方面>
4、一种玻纤增强聚苯醚聚苯乙烯复合材料,按质量份数计,包括:
5、聚苯醚树脂(ppe) 35~48份
6、聚苯乙烯树脂2~5份
7、抗氧剂a0.1~0.5份
8、润滑剂a0.2~1.0份
9、玻璃纤维40~60份;
10、其中,玻璃纤维为e-glass,直径在13~20μm(优选13-17μm)。
11、作为一个实施方案,所述复合材料的粒子长度为8~15mm,直径2~4mm。
12、作为一个实施方案,聚苯醚树脂(ppe)树脂的特性粘度为0.4~0.5 dl/g。
13、作为一个实施方案,聚苯乙烯树脂选自中高流动性的高冲聚苯乙烯,熔融指数在8g/10min以上。
14、作为一个实施方案,抗氧剂a选自亚磷酸酯类抗氧剂和/或安息香抗氧剂。
15、作为一个实施方案,润滑剂a选自季戊四醇四硬脂酸酯类。
16、作为一个实施方案,聚苯乙烯树脂和聚苯醚树脂的质量比介于0.02:1~0.1:1之间。
17、作为一种实施方案,所述聚苯乙烯树脂的用量不低于所述聚苯醚树脂用量的2%且不高于所述聚苯醚树脂用量的10%。
18、聚苯乙烯树脂组分起到降低ppe熔体粘度的作用,进而提高对lgf的浸渍效果。hips添加过少时,熔体粘度较大、浸渍效果不好;添加过多,影响最终组合物的耐热性。
19、<第二方面>
20、本发明提供如上所述的玻纤增强聚苯醚聚苯乙烯复合材料的制备方法,包括以下步骤:
21、s11、原料混合:聚苯醚树脂、聚苯乙烯树脂、抗氧剂a、润滑剂a混合均匀,得到物料a;
22、s12、挤出塑化混炼:将物料a喂入熔融混炼设备中,进行塑化和混炼,得到熔体a;
23、s13、熔池形成:所述熔融混炼设备的出料端通过密闭稳压流道连通长纤维浸渍模头,将熔体a输送至模头内腔,形成聚合物熔池;
24、s14、浸润包覆:将连续玻璃纤维通过所述聚合物熔池,使玻璃纤维被熔池浸润并包覆;
25、s15、成品:将浸渍包覆后的玻璃纤维自模口牵引导出,经冷却定型后裁切,得到所述复合材料。
26、作为一个实施方案,s11步骤中,原料混合时转速为50~200r/min,温度为23~80℃,混合时间为5~30min。
27、作为一个实施方案,s12步骤中,所述熔融混炼设备选用双螺杆挤出机,螺杆长径比36~48 : 1,螺杆转速控制在250~600 rpm,机筒各段温度为280~320℃,机头温度320℃,喂料速率为20~50kg/h。
28、作为一个实施方案,s14步骤中,所述聚合物熔池的温度控制在310~350℃,浸渍时间为2~5s。
29、步骤s15中,短切长度控制在8~15mm,直径控制在2-4mm。
30、<第三方面>
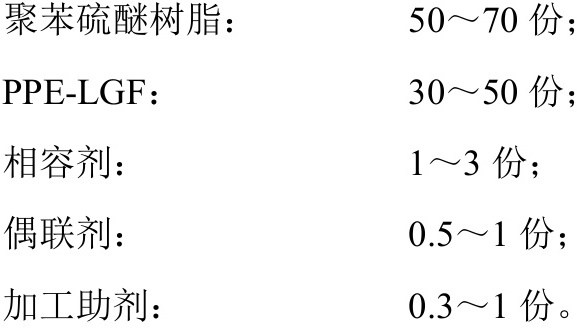
31、本发明提供一种高激光透过玻纤增强聚苯硫醚树脂组合物,按质量份数计,包括:45~80份聚苯硫醚树脂、0.5~3份相容剂、0.2~1份偶联剂,0.3~1份加工助剂,20~50份如第一方面所述的玻纤增强聚苯醚聚苯乙烯复合材料。
32、所述组合物满足以下技术特征中的一项或多项:
33、a2、所述相容剂为带有活性官能团的接枝或共聚聚合物;所述相容剂的主链结构选自聚苯醚链段、聚苯乙烯链段、高抗冲聚苯乙烯链段、间规聚苯乙烯链段、苯乙烯系嵌段共聚物链段中的一种或多种;所述活性官能团选自马来酸酐基团、甲基丙烯酸缩水甘油酯基团、环氧基团、富马酸基团、柠檬酸基团、马来酸基团、氨基基团、马来酰亚胺基团中的一种或多种;
34、b2、所述偶联剂为硅烷类偶联剂和/或酞酸丁酯类偶联剂;
35、c2、所述加工助剂为抗氧剂b和润滑剂b;抗氧剂b包括irganox 1098、irganox168、doverphos s-9228、stab pep-36中的一种或几种;所述润滑剂b包括乙撑双硬脂酸酰胺、eva蜡、eaa蜡、pe蜡中的一种或几种;
36、d2、所述聚苯硫醚树脂为线性结构,在316 ℃、5 kg条件下的熔融指数在100~1000g/10min,结晶温度大于220 ℃。
37、在一些优选的实施方式中,聚苯硫醚树脂的熔融指数在150~500 g/10min(316℃,5kg)范围;结晶温度更优选在230℃以上(dsc方法)。
38、所述聚苯硫醚树脂包含聚苯硫醚树脂a和/或聚苯硫醚树脂b;
39、所述聚苯硫醚树脂a中含有端巯基、端氯、端羧基活性基团中的一种或多种;
40、所述聚苯硫醚树脂b为具有惰性基团封端的树脂,所述惰性基团选自4-氯硝基苯基、单氯代苯基、二苯基二硫化物基团中的一种或几种。聚苯硫醚树脂b熔融指数在100~500g/10min(316℃,5kg)范围,优选为150~300 g/10min范围。
41、所述聚苯硫醚树脂b与所述聚苯硫醚树脂a的质量比为0.1~1.5:1。
42、聚苯硫醚树脂b占所述聚苯硫醚树脂的质量分数为10~60 wt.%,优选为20~50wt.%。
43、在一些优选的实施方案中,所述聚苯硫醚树脂b与所述聚苯硫醚树脂a的质量比为0.25~1:1。
44、作为一个实施方案,所述相容剂为马来酸酐接枝聚苯醚(ppo-g-mah)、富马酸接枝聚苯醚(ppo-fumaric acid)、苯乙烯-甲基丙烯酸缩水甘油酯共聚物(ps-co-gma)、苯乙烯-马来酸酐无规共聚物(ps-co-mah)、马来酸酐接枝聚苯乙烯(ps-g-mah)、马来酸酐接枝苯乙烯-乙烯-丁烯-苯乙烯嵌段共聚物(sebs-g-mah)、苯乙烯-丙烯酸丁酯-甲基丙烯酸缩水甘油酯共聚物(ps-ba-gma)、环氧化的sbs(e-sbs)中的一种或几种。
45、本发明中所选的相容剂具有以下两个特点:
46、(1)相容剂的主链结构与聚苯醚具有良好的相容性,包括但不限于聚苯醚、聚苯乙烯、高冲聚苯乙烯、间规聚苯乙烯、聚苯乙烯嵌段共聚物等;
47、(2)相容剂的接枝或共聚物与聚苯醚树脂端基和/或聚苯硫醚树脂端基具有反应活性,包括但不限于马来酸酐基团、甲基丙烯酸缩水甘油酯基团、环氧基团、富马酸基团、柠檬酸基团、马来酸基团、氨基基团、马来酰亚胺基团等。
48、在一些实施例中,所述偶联剂为γ-氨丙基三乙氧基硅烷(kh550)或γ-缩水甘油醚氧丙基三甲氧基硅烷(kh560)。
49、在一些优选的实施方案中,玻纤增强聚苯硫醚树脂组合物,按质量份数计,组分为:
50、
51、<第四方面>
52、一种如第三方面所述的高激光透过玻纤增强聚苯硫醚树脂组合物的制备方法,包括以下步骤:
53、s21、将聚苯硫醚树脂、相容剂、偶联剂和加工助剂搅拌混合均匀,得到物料b;
54、s22、将物料b和第一方面所述的玻纤增强聚苯醚聚苯乙烯复合材料喂入熔融混炼设备中,进行剪切和混炼,混合后得到物料c;
55、s23、将物料c通过口模挤出、牵条、冷却、干燥、切粒,得到玻纤增强聚苯硫醚树脂组合物。
56、作为一个实施方案,s21步骤中,搅拌速度50~200r/min,温度23~80℃,搅拌时间5~30min。
57、作为一个实施方案,s22步骤中,所述熔融混炼设备选用双螺杆挤出机,螺杆长径比40~48 : 1,螺杆转速控制在200~600 rpm,筒体温度设置为260~320 ℃,喂料速率为20~80kg/h。
58、作为一个实施方案,s22步骤中,侧喂段之前的筒体温度控制为270~310℃,ppe-lgf侧喂后的筒体温度控制在270-280℃范围,模头温度控制在300-320℃。
59、作为一个实施方案,s22步骤中,螺杆转速控制在200~400 rpm。
60、在一些实施例中,s22步骤中,沿物料输送方向筒体划分11段独立温控区,各段筒体温度为:260℃-290℃-290℃-290℃-290℃-290℃-275℃-275℃-275℃-275℃。
61、<第五方面>
62、一种高激光透过玻纤增强聚苯硫醚树脂组合物在塑料制品的激光焊接中的应用。
63、本发明采用线性pps体系,并引入lft-g工艺制备的长玻纤增强聚苯醚聚苯乙烯,能够大幅优化材料激光透过性能,同时兼顾机械性能、尺寸稳定性和成本优势,主要体现在以下几个方面:
64、(1)本发明采用聚苯硫醚树脂a能够提升材料的力学性能,也具有较为优异的激光透过率;进一步的,本发明提出复配两种线性结构pps树脂的实施方案,聚苯硫醚树脂a结晶温度高,能够保障组合物结晶能力,赋予材料优异机械强度;聚苯硫醚树脂b具有化学惰性,能够抑制端基诱导成核,降低体系结晶温度与结晶能力。两类pps协同作用,平衡了材料力学性能与激光透过性能,解决了单一pps体系无法兼顾强度与透光性的难题。
65、(2)本发明采长玻纤增强聚苯醚聚苯乙烯组分,通过多重机制提升激光透过率:
66、采用lft-g工艺能够最大限度保留玻纤长度,避免传统双螺杆工艺的玻纤粉碎问题,大幅减少pps与玻纤的界面数量,降低激光界面散射损耗;
67、引入无定形结构的ppe组分,有效降低材料的整体结晶度,减少晶区对激光的散射作用;
68、利用ppe相1.59的折光系数,缓冲pps相(1.68)与玻纤相(1.55)的折光指数差异,构建折光指数梯度结构,有效削弱界面菲涅尔反射,显著提升激光透过率;
69、配方中少量聚苯乙烯树脂组分能够优化ppe熔体粘度,保障长玻纤浸渍效果,且不会影响材料耐热性能。
70、(3)现有技术中高透光pps复合材料需采用长边、短边比例3:1~4:1的扁平界面玻纤,其成本为常规圆形玻纤的4~8倍,产品生产成本较高。本发明采用常规低成本圆形截面玻纤,通过结晶行为调控、折光指数梯度结构构件、低成本ppe组分引入等方法,在满足激光焊接透光要求的前提下,显著降低原材料与生产改性成本,具备较高的经济推广价值。
71、(4)现有技术中常规玻纤增强pps材料因树脂结晶与玻纤注塑取向,会导致材料流动纵向与横向收缩率、线膨胀系数不一致,薄壁零件极易出现翘曲变形,造成焊接壳体轮廓面不平整,引发焊接应力与产品失效。本发明引入的无定形ppe组分能够有效弱化材料的结晶取向,降低材料翘曲变形风险,保障壳体焊接轮廓面的平整性,提升激光焊接成品的稳定性与使用寿命。
72、(5)本发明所制备的高激光透过玻纤增强聚苯硫醚树脂组合物在实现高激光透过性的同时,还兼具高耐温性、高耐化学品性、更低的介电性能,能够满足汽车电子、医疗行业、电子电器、航空航天等领域的激光焊接需求,应用场景广泛。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com