
一种高耐磨环保型轮胎胎面再生橡胶组合物的混炼加工方法与流程
本发明属于橡胶复合材料与轮胎制造,尤其涉及一种高耐磨环保型轮胎胎面再生橡胶组合物的混炼加工方法。
背景技术:
1、全钢子午线轮胎胎面胶通常以天然橡胶和/或丁苯橡胶为基体,添加炭黑作为补强填料,并采用硫磺/氧化锌硫化体系进行交联。炭黑作为传统补强填料,其主要原料为石油等化石材料,制造过程能耗高、污染大。近年来,利用工业废渣(如铁水脱硫尾渣、钢渣、转炉渣等)部分替代炭黑作为橡胶填料已成为研究热点。铁水脱硫尾渣等冶金废渣的化学组成以cao、、、mgo等为主,若能将其作为橡胶填料实现高值化利用,既可降低橡胶制品生产成本,又可减少固废堆存对环境的影响。现有技术中已有将冶金废渣经粉碎、筛分后直接作为橡胶填料的报道,也有采用偶联剂对废渣进行预改性处理后再与橡胶混炼的方案。此外,在硫化活化体系方面,现有技术普遍采用氧化锌与硬脂酸配合作为硫化活性剂,氧化锌用量通常为2.5至5.0份。在混炼工艺方面,常规做法是将各组分按一定顺序投入密炼机中进行一段或两段混炼。
2、然而,上述现有技术仍存在以下不足。第一,现有技术中偶联剂对废渣的改性通常采用离线预改性方式,即先将废渣与偶联剂单独混合处理后再与橡胶混炼,该方式工序繁琐且偶联剂与橡胶基体之间仅形成“填料—偶联剂—橡胶”的单点短链结构,界面结合强度有限,补强效率不高。第二,现有硫化体系中氧化锌用量较高,而锌离子对水生态环境具有潜在危害,开发低锌硫化体系已成为行业迫切需求,但现有低锌方案多采用纳米氧化锌或有机锌替代,成本高、分散困难。第三,冶金废渣表面含有大量活性金属离子(钙离子、铁离子、镁离子等),现有技术仅将其视为填料成分,未能有效利用其潜在的硫化活化功能。第四,现有混炼工艺中硬脂酸与氧化锌通常与硫化剂同步加入,虽操作简便但易导致早期硫化速度过快、焦烧时间缩短的问题。第五,现有技术中混炼工艺对废渣种类的适应性较差,不同冶炼工序产生的废渣成分波动时,现有工艺难以保持性能稳定。上述不足限制了工业废渣在轮胎胎面胶中的高值化应用,亟需一种能够同时解决上述问题的技术方案。
技术实现思路
1、为了克服现有技术的上述缺陷,本发明提供了一种高耐磨环保型轮胎胎面再生橡胶组合物的混炼加工方法,解决了现有技术中偶联剂离线预改性工序繁琐、界面补强效率低;氧化锌用量大存在锌污染;废渣中钙铁镁离子未用作硫化活化剂;硫化剂同步加入导致焦烧时间短;工艺对废渣种类适应性差的问题。
2、为实现上述目的,本发明提供如下技术方案:
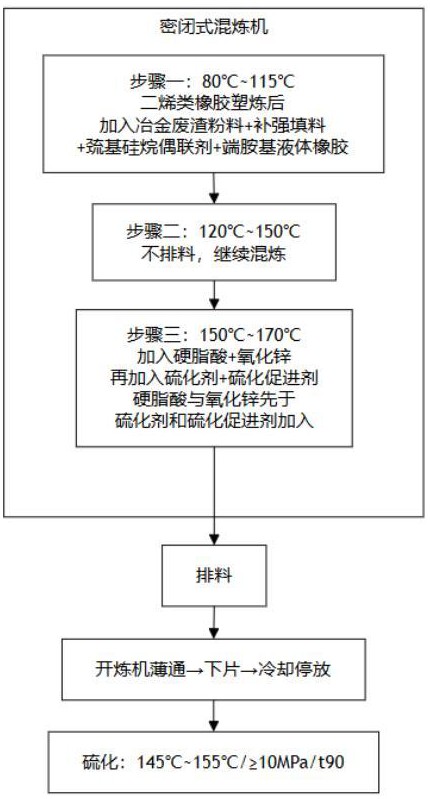
3、一种高耐磨环保型轮胎胎面再生橡胶组合物的混炼加工方法,在一个密闭式混炼机中包括以下步骤:
4、步骤一:将二烯类橡胶投入密炼机中塑炼后,加入含游离氧化钙和氧化铁的冶金废渣粉料、补强填料、巯基硅烷偶联剂和端胺基液体橡胶,在80℃至115℃温度下混炼;
5、步骤二:不排料,继续混炼并升温至120℃至150℃,混炼;
6、步骤三:向密炼机中加入硬脂酸和氧化锌,混炼后,再加入硫化剂和硫化促进剂,在150℃至170℃温度下混炼后排料;
7、其中,所述硬脂酸与所述冶金废渣粉料表面游离的钙离子、铁离子和镁离子在150℃至170℃下发生原位置换反应生成包含硬脂酸钙、硬脂酸铁和硬脂酸镁的金属皂盐,所述金属皂盐与所述氧化锌共同作为硫化活性剂;所述硬脂酸与所述氧化锌先于所述硫化剂和所述硫化促进剂加入。
8、优选的,所述冶金废渣粉料为铁水脱硫尾渣、钢渣、转炉渣中的至少一种,其粒径d90≤10μm。
9、优选的,步骤一中,所述二烯类橡胶为100重量份,所述冶金废渣粉料为30至60重量份,所述补强填料为20至40重量份,所述巯基硅烷偶联剂为2至6重量份,所述端胺基液体橡胶为3至10重量份;步骤三中,所述硬脂酸为0.5至1.5重量份,所述氧化锌为0.8至1.5重量份,所述硫化剂为1.5至2.5重量份,所述硫化促进剂为1.0至2.0重量份。
10、优选的,步骤一中所述混炼的时间为3至8分钟;步骤二中所述混炼的时间为3至8分钟;步骤三中加入硬脂酸和氧化锌后混炼0.5至1.5分钟,加入硫化剂和硫化促进剂后混炼1至3分钟后排料。
11、优选的,所述巯基硅烷偶联剂为γ-巯丙基三乙氧基硅烷,所述γ-巯丙基三乙氧基硅烷与所述端胺基液体橡胶的摩尔比为1:0.5至1.5。
12、优选的,所述端胺基液体橡胶为端胺基液体丁腈橡胶,其胺值为0.5至1.5mmol/g,数均分子量为1000至5000,所述数均分子量采用凝胶渗透色谱法测定。
13、优选的,所述补强填料为炭黑,所述炭黑为n220、n234或n330中的至少一种;
14、所述二烯类橡胶为天然橡胶、丁苯橡胶中的至少一种。
15、优选的,所述硫化促进剂为次磺酰胺类促进剂,所述次磺酰胺类促进剂为n-环己基-2-苯并噻唑次磺酰胺和/或n-叔丁基-2-苯并噻唑次磺酰胺。
16、优选的,步骤一中所述密炼机的转子转速为30至50r/min,填充系数为0.60至0.75;步骤三中所述排料的温度为155℃至165℃。
17、优选的,排料后的混炼胶在开炼机上薄通后下片,冷却至室温,停放8至24小时,然后在145℃至155℃、10mpa以上的条件下硫化至正硫化状态,硫化时间由硫化仪测定的正硫化时间值确定。
18、本发明一种高耐磨环保型轮胎胎面再生橡胶组合物的混炼加工方法的技术效果和优点:
19、1、该发明通过步骤一中巯基硅烷偶联剂在80℃至115℃下对冶金废渣粉料表面的化学锚定,以及步骤二中端胺基液体橡胶在120℃至150℃下与已锚定偶联剂发生的缩合桥连反应,构建了“冶金废渣粉料—巯基硅烷偶联剂—端胺基液体橡胶”的双层连续化学键合界面。该界面结构中,巯基硅烷偶联剂的一端与废渣表面的活性羟基形成共价键合,另一端与端胺基液体橡胶的端胺基发生缩合反应形成化学连接,而端胺基液体橡胶分子链中的双键在硫化过程中参与橡胶交联网络。这一双层连续化学键合结构显著区别于现有技术中“填料—偶联剂—橡胶”的单点短链结构,有效增强了填料与橡胶基体之间的界面结合力,减少了界面应力集中,从而大幅提升了硫化胶的拉伸强度、撕裂强度和抗破坏性能。
20、2、该发明利用冶金废渣粉料表面游离的钙离子、铁离子和镁离子,在步骤三的150℃至170℃高温段与硬脂酸发生原位置换反应,原位生成硬脂酸钙、硬脂酸铁和硬脂酸镁等金属皂盐。上述原位生成的金属皂盐与外加的氧化锌共同构成复合硫化活性体系,替代了传统硫化体系中大部分外加氧化锌的功能,使得氧化锌用量可由常规配方的2.5至5.0份降低至0.8至1.5份,降幅达70%至85%,大幅降低了锌污染风险。同时,冶金废渣粉料无需任何预改性处理,省去了填料干燥、表面处理等前工序,降低了生产能耗和设备投资。本发明将工业冶金废渣转化为功能性填料,实现了固体废弃物的高值化利用,符合“双碳”目标下的绿色制造要求。
21、3、该发明将现有技术中“填料预改性+多段混炼”的复杂工艺,简化为在同一密炼机中连续进行的步骤一低温锚定段、步骤二中温桥连段和步骤三高温原位皂化段三段连续温控混炼工艺。三个步骤之间不排料、不更换设备,中间无需将物料移出进行单独处理,减少了物料转运和设备切换环节。一次投料即可完成填料表面改性、界面增容和硫化活化的全过程,密炼周期缩短,整体能耗降低。
22、4、该发明步骤三中硬脂酸与氧化锌先于硫化剂和硫化促进剂加入,使得原位生成的金属皂盐提前与橡胶基体中的活性基团发生作用,有效降低了早期硫化速度,延长了焦烧时间,加工安全性显著优于常规一次性加料工艺。同时,原位生成的金属皂盐与低剂量氧化锌协同构成的复合硫化活化体系,提高了正硫化后的交联密度,缩短了正硫化时间,实现了加工安全性和硫化效率的同步改善。
23、5、该发明对冶金废渣粉料的种类具有广泛的适用性。无论采用铁水脱硫尾渣、钢渣还是转炉渣作为冶金废渣粉料,其表面均含有游离的钙离子、铁离子和镁离子,均可在步骤三中与硬脂酸发生原位置换反应生成相应的金属皂盐并发挥硫化活化功能。因此,本发明的方法可适用于多种含游离氧化钙和氧化铁的冶金废渣,有利于在不同地区和不同钢铁冶炼废渣条件下推广应用。
24、6、该发明通过上述步骤一的低温锚定、步骤二的中温桥连和步骤三的高温原位皂化三段连续温控混炼工艺的协同作用,以及硬脂酸与氧化锌先于硫化剂和硫化促进剂加入的加料顺序控制,本发明在氧化锌用量大幅降低的条件下,实现了硫化胶交联密度的提高、力学性能的增强和耐磨性能的提升,获得了高耐磨、环保型的胎面再生橡胶组合物,可满足全钢子午线轮胎胎面的高性能使用要求。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com