
一种注塑用薄壁厚汽车前围隔音垫配方材料及其制备方法与流程
本发明涉及汽车隔音垫,具体涉及一种注塑用薄壁厚汽车前围隔音垫配方材料及其制备方法。
背景技术:
1、汽车前围隔音垫是阻隔发动机噪声、提升驾乘舒适性的关键内饰件,行业普遍采用pe材料体系。此外,对于注塑成型件,针对面积 1m2以上大尺寸隔音垫,注塑壁厚最低仅能做到 2mm,无法实现 1-1.5mm 薄壁轻量化设计,成型时易出现缺料、流纹、发白等外观缺陷。
2、现有体系仅采用单一润滑剂、偶联剂,高填充下粉体分散差,材料低温韧性、长期热老化性能偏弱;且中空轻质填料与树脂同步投料易被螺杆剪切破碎,轻量化效果受限。同时高价弹性体用量偏高,整体原料成本居高不下,缺少适配大尺寸薄壁件、兼顾高流动、轻量化、低成本的复合填料复配配方与配套分段喂料挤出工艺,难以满足主机厂轻量化、降本、薄壁注塑的多重需求。
技术实现思路
1、本发明针对现有技术中的不足,提供一种注塑用薄壁厚汽车前围隔音垫配方材料及其制备方法,采用高流动性pp(聚丙烯)、内外润滑剂(硬脂酸和pe蜡)、添加白油、滑石粉、中空玻璃微珠等组分,通过这些多重方式结合达到提高配方整体流动性。
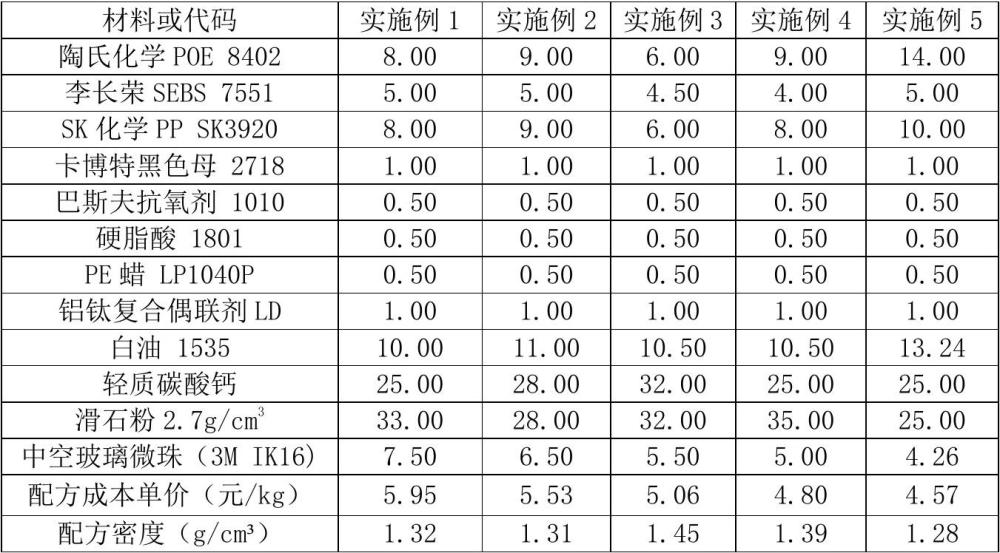
2、为了解决上述技术问题,本发明第一方面提供了一种注塑用薄壁厚汽车前围隔音垫配方材料,按重量份计,包括如下原料组分:聚丙烯5-10份、增韧剂10-22份、润滑剂1-2份、填料54-78份、抗氧剂0.5-1份、着色剂0.5-2份、偶联剂0.5-1份、增塑剂10-15份。
3、本发明采用超高流动材料pp原材料,添加轻质碳酸钙caco3、滑石粉、中空玻璃微珠三种填料相结合填充改善材料流动性,解决过去配方无法满足大尺寸零件(面积大于1m2)薄壁厚(低于1.5mm)的问题,产品注塑成型可以实现薄壁厚、轻量化,从而降低成本,满足市场需求。
4、进一步的,所述增韧剂包括乙烯-辛烯共聚聚烯烃弹性体(poe 8402)和/或苯乙烯-乙烯-丁烯-苯乙烯嵌段共聚物(sebs 7551)。
5、进一步的,所述润滑剂选自硬脂酸1801和/或pe蜡(lp1040p)。
6、进一步的,所述填料选自碳酸钙、滑石粉、中空玻璃微珠中的一种或几种。
7、进一步的,所述偶联剂选自铝钛复合偶联剂。
8、进一步的,所述增塑剂选自白油。
9、进一步的,所述抗氧剂选自抗氧剂1010。
10、进一步的,所述着色剂选自黑色母。
11、本发明第二方面提供第一方面所述注塑用薄壁厚汽车前围隔音垫配方材料的制备方法,通过双螺杆挤出机挤出造粒,所述双螺杆挤出机沿物料移动方向设置14个区;
12、其中,组分1(颗粒状堆密度0.5g/cm³左右):聚丙烯、乙烯-辛烯共聚聚烯烃弹性体、着色剂通过累加称称重后用预混好;组分2(粉末状堆密度0.6 g/cm³):润滑剂、抗氧剂、偶联剂粉末状助剂按比例通过累加称预混;组分3(油性粉末堆密度0.3 g/cm³):增塑剂总量的一半、苯乙烯-乙烯-丁烯-苯乙烯嵌段共聚物分别通过减重称和累加称预混;组分4粉尘状堆密度1.2 g/cm³):填料滑石粉;组分1-4分别通过4组失重称下料系统分别在第1区进料,目的是为了防止4种物料的物料形态度、堆密度不一致,预混及下料过程易分层;增塑剂白油总量的四分之一分别在第4区、7区通过失重称精准下料,提高配方润滑及流动性;所述碳酸钙在第6区通过失重称精准下料;所述中空玻璃微珠最后在第9区通过失重称精准下料,目的是为了防止中空玻璃微珠在挤出机中过度混炼剪切被破坏。
13、本发明制备工艺方法提高配方各物料下料精准及均匀性:固体颗粒组分提前单独称料累加称称重预混然后失重称单独计量下料,轻质的sebs冲油粉末单独预混失重称计量下料,3种填料也是单独失重称计量下料,粉末状助剂也是提前预混单独失重称计量下料,白油分三步分批单独失重称计量下料,共采用8组失重称逐步加入,智能化精确控制动态下料确保按配方精准下料的,防止物料种类和形态多易分层、下料及混炼不均匀而导致在做超大尺寸薄壁厚注塑前围隔音垫产品缺陷放大的问题。
14、进一步的,所述双螺杆挤出机第1区温度为室温,第2-4区、第6区、第9区的温度为175℃,第5区、第10区的温度为165℃,第7-8区、第11-13区的温度为160℃,第14区的温度为150℃。
15、本发明的有益效果:
16、本发明采用超高流动材料pp原材料,添加轻质碳酸钙caco3、滑石粉、中空玻璃微珠三种填料相结合填充改善材料流动性,解决过去配方无法满足大尺寸零件薄壁厚的问题,产品注塑成型可以实现薄壁厚、轻量化,从而降低成本,满足市场需求。
17、本发明产品配方及注塑成型工艺所得薄壁厚汽车前围隔音垫具有优异的综合性能:成本低、密度轻、融指高、拉伸强度高、断裂伸长率高,耐长期高温老化和低温性能优异。
1.一种注塑用薄壁厚汽车前围隔音垫配方材料,其特征在于,按重量份计,包括如下原料组分:聚丙烯5-10份、增韧剂10-22份、润滑剂1-2份、填料54-78份、抗氧剂0.5-1份、着色剂0.5-2份、偶联剂0.5-1份、增塑剂10-15份。
2.如权利要求1所述的注塑用薄壁厚汽车前围隔音垫配方材料,其特征在于,所述增韧剂包括乙烯-辛烯共聚聚烯烃弹性体和/或苯乙烯-乙烯-丁烯-苯乙烯嵌段共聚物。
3.如权利要求1所述的注塑用薄壁厚汽车前围隔音垫配方材料,其特征在于,所述润滑剂选自硬脂酸1801和/或pe蜡。
4.如权利要求1所述的注塑用薄壁厚汽车前围隔音垫配方材料,其特征在于,所述填料选自碳酸钙、滑石粉、中空玻璃微珠中的一种或几种。
5.如权利要求1所述的注塑用薄壁厚汽车前围隔音垫配方材料,其特征在于,所述偶联剂选自铝钛复合偶联剂。
6.如权利要求1所述的注塑用薄壁厚汽车前围隔音垫配方材料,其特征在于,所述增塑剂选自白油。
7.如权利要求1所述的注塑用薄壁厚汽车前围隔音垫配方材料,其特征在于,所述抗氧剂选自抗氧剂1010。
8.如权利要求1所述的注塑用薄壁厚汽车前围隔音垫配方材料,其特征在于,所述着色剂选自黑色母。
9.一种权利要求1-8任一项所述的注塑用薄壁厚汽车前围隔音垫配方材料的制备方法,其特征在于,通过双螺杆挤出机挤出造粒,所述双螺杆挤出机沿物料移动方向设置14个区;
10.如权利要求9所述的制备方法,其特征在于,所述双螺杆挤出机第1区温度为室温,第2-4区、第6区、第9区的温度为175℃,第5区、第10区的温度为165℃,第7-8区、第11-13区的温度为160℃,第14区的温度为150℃。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com