
一种高爽滑、耐非移、全雾面PVC护套材料及其制备方法与流程
本发明涉及高分子材料,尤其涉及一种高爽滑、耐非移、全雾面pvc护套材料及其制备方法。
背景技术:
1、聚氯乙烯(pvc)材料因其优异的绝缘性能、阻燃性、耐化学腐蚀性及成本优势,长期以来被广泛用作电线电缆的护套材料。随着消费电子、工业控制及新能源汽车等领域对线缆性能要求的不断提升,高端数据线、工控线、内部连接线等产品对pvc护套材料提出了更高的综合性能要求,尤其是增塑剂非迁移性、全雾面外观以及组装与使用过程中的表面耐磨耐划伤性。
2、目前市场上广泛使用的耐非移、全雾面pvc护套材料,以高分子量pvc树脂为基材;高分子量pvc树脂熔体粘度高、流动性差,挤出成型时表面流平性不足,本身易形成微观凹凸。高端线缆对外观有严格的哑光要求,即表面不反光、呈现均匀的雾面质感,在实现消光效果的同时,不可避免地带来表面微观粗糙度升高和摩擦系数增大的问题。
3、现有耐非移全雾面pvc护套料普遍未针对表面爽滑性进行专门优化。在实际工况中,表面摩擦系数过大引发了严重问题:例如,在线束组装穿管、多线并行绑扎、机箱内摆动等工况下,线体与线体、线体与工装之间频繁摩擦,极易出现护套表面划伤、起毛、破损;在高温或受压条件下,粗糙表面相互咬合,产生粘连现象,影响外观、绝缘性能与使用寿命,无法满足高端组装与长期使用需求。现有技术若改善爽滑性(如添加外润滑剂),往往以牺牲耐非移(润滑剂析出)或破坏雾面效果为代价
4、因此,如何在保持耐非移与全雾面的前提下,显著提升护套材料的表面爽滑性与耐磨抗划伤性能,是本领域亟待解决的技术问题。
技术实现思路
1、为了解决现有耐非移、全雾面pvc护套材料表面爽滑性差、耐磨性不足,在线束组装与使用过程中易因相互摩擦导致护套破损、划伤、粘连的技术问题,且保留耐非移、全雾面、高绝缘、耐油耐腐蚀的综合性能,本技术提供一种高爽滑、耐非移、全雾面pvc护套材料及其制备方法。
2、第一方面,本技术提供一种高爽滑、耐非移、全雾面pvc护套材料,采用如下的技术方案:
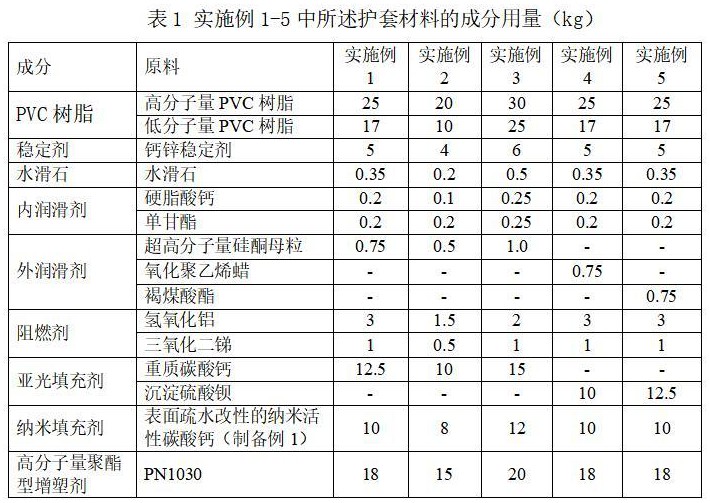
3、一种高爽滑、耐非移、全雾面pvc护套材料,包括以下重量份的原料制得:
4、高分子量pvc树脂 20-30份;
5、低分子量pvc树脂 10-25份;
6、钙锌稳定剂 4-6份;
7、水滑石 0.2-0.5份;
8、内润滑剂 0.3-0.5份;
9、外润滑剂 0.5-1.0份;
10、阻燃剂 2-4份;
11、亚光填充剂 10-15份;
12、纳米填充剂 8-12份;
13、高分子量聚酯型增塑剂 15-20份。
14、通过上述技术方案,高分子pvc树脂和低分子pvc树脂复配,改善熔体流平性,降低表面微观粗糙度(rz≤25μm);结合超高分子量硅酮母粒等非析出外润滑剂,使动摩擦系数≤0.35,耐磨性达1级(无可见划痕),有效解决线束穿管、多线并行及机箱内摆动过程中的划伤、起毛、粘连问题。通过亚光填充剂与纳米填充剂多级复配,构建均匀微观粗糙表面,实现漫反射消光,满足高端线缆哑光外观要求。同时,采用高分子量pvc树脂与高分子量聚酯型增塑剂,配合水滑石,长期使用不析出污染。水滑石与钙锌稳定剂协同提升热稳定性,满足电线护套使用要求。
15、优选的,所述高分子量pvc树脂的聚合度为1200-1500;所述低分子量pvc树脂的聚合度为350-500。
16、通过上述技术方案,高分子量pvc树脂(聚合度1200-1500)与低分子量pvc树脂(聚合度350-500)形成显著的分子量差异。高分子量pvc提供耐非移骨架与力学强度;低分子量pvc熔体粘度低、流动性好,能渗透填充高分子量pvc颗粒间的微观空隙,改善熔体流平性。两者协同作用,使护套表面微观粗糙度(rz)显著降低至25μm以下,为后续实现低摩擦系数(≤0.35)奠定基础,同时不牺牲耐非移性能。
17、优选的,所述内润滑剂为硬脂酸钙与单甘酯按质量比1:(1-2)的混合物。
18、优选的,所述外润滑剂为超高分子量硅酮母粒、氧化聚乙烯蜡、褐煤酸酯中的任意一种。
19、通过上述技术方案,内润滑剂中硬脂酸钙与单甘酯复配,可协同降低pvc分子链间内摩擦,改善熔体流动性与塑化均匀性。外润滑剂中,超高分子量硅酮母粒不析出、持久润滑;氧化聚乙烯蜡极性改性增强相容性;褐煤酸酯内外润滑平衡,同时不破坏耐非移性能,实现超爽滑效果。
20、优选的,所述阻燃剂为氢氧化铝与三氧化二锑按质量比(2-3):1的混合物。
21、通过上述优选方案,氢氧化铝与三氧化二锑按复配,可产生显著的阻燃协同效应。氢氧化铝受热分解吸热并释放水蒸气,起到降温、稀释可燃气体作用;三氧化二锑与含卤素pvc分解产物生成三氯化锑,捕获自由基并形成隔离层。两者复配使阻燃效率最大化,同时控制总添加量,避免过量填料破坏护套表面雾面效果与爽滑性。
22、优选的,所述亚光填充剂为选自沉淀硫酸钡、重质碳酸钙中任意一种,平均粒径38-45μm;所述纳米填充剂为经表面疏水改性的纳米活性碳酸钙。
23、通过上述技术方案,亚光填充剂在pvc树脂中形成微米级凸起,使光线漫反射,实现60°光泽度≤8%的全雾面效果。纳米填充剂经表面疏水改性后,与pvc相容性良好,能填充粗颗粒间的微观凹坑,降低表面粗糙度rz≤25μm,同时减少摩擦接触点,赋予材料爽滑感。两者多级复配,协同实现“雾而不涩”的表面特性。
24、优选的,所述一种高爽滑、耐非移、全雾面pvc护套材料,还包括耐迁移助剂0.5-1.5份和抗氧化剂0.2-0.5份;所述耐迁移助剂选自亚甲基双萘磺酸钠、硅酸镁或纳米铝矾土中的一种或多种,所述抗氧化剂为抗氧剂1010与抗氧剂168按质量比(1-2):(2-1)的复合物。
25、通过上述技术方案,耐迁移助剂通过吸附或键合作用锁定增塑剂分子,与pn1030形成协同抑制,使迁移率进一步降低至0.5-0.7%。抗氧化剂1010/168复合物通过捕获自由基、分解氢过氧化物,提升热稳定性至70min以上,防止加工及长期使用中的热氧降解。两者共同作用,在保持爽滑与雾面性能前提下,显著延长护套材料的使用寿命。
26、第二方面,本技术提供一种高爽滑、耐非移、全雾面pvc护套材料的制备方法,包括如下步骤:
27、s1.将高分子量pvc树脂、钙锌稳定剂、水滑石、内润滑剂、亚光填充剂投入高速混合机中搅拌,以1000-1200rpm转速下搅拌升温至85-95℃;
28、s2.降低转速继续搅拌升温后,加入低分子量pvc树脂;
29、s3.进一步降低转速继续升温后,先加入阻燃剂,随后加入纳米填充剂、外润滑剂和增塑剂pn1030;
30、s4.在150-160℃下保温搅拌5-8分钟,使各组分完全融合;
31、s5.将混合物料投入双螺杆挤出机,在145-165℃、螺杆转速280-350rpm条件下挤出造粒,得到所述pvc护套材料。
32、优选的,所述步骤s2降低转速至600-800rpm,继续搅拌升温至120-125℃;所述步骤s3进一步降低转速至300-500rpm,继续升温至150-160℃。
33、优选的,所述抗氧化剂在步骤s1中投入高速混合机中与其他原料一起搅拌,所述耐迁移助剂在步骤s3的阻燃剂加入后,与其他原料一起加入。
34、通过上述技术方案,时序加料工艺实现了各组分的精准分散:s1低温段预混骨架组分,避免低分子pvc过早软化;s2中温段加入低分子pvc,使其均匀渗透填充;s3高温段加入功能助剂,利用熔体低粘度促进纳米填料均匀分散。分段升温和转速递减的设计,有效防止团聚,确保护套表面粗糙度rz≤25μm、动摩擦系数≤0.35,同时提升热稳定性与力学性能。
35、综上所述,本技术具有以下有益效果:
36、1、本技术通过高低分子量pvc树脂复配、多级粒径填充剂协同及非析出外润滑剂的引入,实现了耐非移、全雾面、超爽滑的综合性能。 具体表现为:动摩擦系数≤0.35,耐磨性达1级(无可见划痕),60°光泽度≤8%,表面粗糙度rz≤25μm,有效解决了现有护套材料易划伤、起毛、粘连的技术问题。
37、2、本技术通过高分子量pvc树脂与高分子量聚酯型增塑剂,形成“双高分子量”协同体系,配合水滑石及耐迁移助剂,显著抑制增塑剂迁移。 增塑剂迁移率≤1.0%(70℃×7d),确保护套长期使用不析出、不污染,同时拉伸强度≥15mpa,断裂伸长率≥250%,满足电线电缆护套使用要求。
38、3、本技术的时序加料制备方法,采用分段升温、顺序投料的工艺技术,确保了各组分精准分散,加工窗口宽、稳定性好;且外润滑剂与亚光填充剂具有多种替代方案,为不同成本需求和加工条件提供了灵活选择。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com