
前置酸洗离心匀胶式开槽棱镜大板批量遮光涂墨加工工艺的制作方法
本发明涉及遮光涂墨加工,具体涉及一种前置酸洗离心匀胶式开槽棱镜大板批量遮光涂墨加工工艺。
背景技术:
1、潜望成像模组开槽分光棱镜需在内部遮光槽填充遮光油墨以消除杂光、抑制成像重影。目前,遮光涂墨行业的现有两类主流涂墨方案均存在明显短板:
2、第一种是传统单颗/长条点胶+人工匀墨方案,大板开槽后先分切为长条、单颗棱镜,人工逐颗点胶,依靠人工刮涂、擦拭实现油墨铺展;其加工效率极低,单颗定位、点胶、匀墨、除溢墨全程人工介入,批量产能受限;人工匀墨力度不可控,槽内油墨厚薄差异大,易出现漏光、油墨堆积。
3、第二种是丝网印刷批量涂墨方案,现有大板批量涂墨多采用丝网印刷批量涂墨方案,存在多重成本与质量缺陷:①设备耗材成本高,需要定制高精度阵列丝印网版、专用对位丝印工装,不同槽宽、不同尺寸产品需单独开版,网版加工费用高;网版属于消耗品,使用一段时间后会出现堵孔、变形,需定期更换,长期耗材成本高。②网版易残留油墨,清洁繁琐,细小遮光槽易出现堵孔缺墨,遮光不良率高。③丝印刮刀压力、网距参数管控难度大,薄型大板易受压变形,油墨溢出现象严重,后续需大量人工擦拭去除溢墨。
4、现有的配套前处理、后处理工序存在固有缺陷:①行业常规工艺无开槽后前置氢氟酸(hf)酸洗工序:cnc机床/激光开槽后槽内壁存在微裂纹、加工划痕,直接涂墨时油墨无法渗入裂纹,高低温老化后油墨脱落漏光;且槽内壁光滑,油墨附着力差;酸洗多设置在涂墨抛光之后,腐蚀成品光学抛光面,造成麻点、雾度缺陷。②溢墨处理依靠人工擦拭:溶剂+无尘布手工擦除表面溢墨,一致性差,易划伤光学面、残留油墨,后续镀膜产生针孔、膜层脱落;无利用大板预留厚度余量整体研磨除溢墨的工艺路线。③涂覆参数无标准化试验设计(doe)匹配逻辑:油墨配比、匀胶转速仅依靠操作工经验调整,槽宽、槽深变化时极易出现槽底缺墨、槽口油墨堆积。
5、此外,现有少量离心涂覆设备仅针对整片圆形镜片单面镀膜,无针对多片方形开槽棱镜、环形排布、槽内离心匀墨的方案;无铁环+uv膜柔性承载多片工件的结构,无法兼容方形矩形大板/长条棱镜批量加工。
6、因此,为解决上述缺陷问题,亟需一种新的大板批量遮光涂墨加工工艺,该新的大板批量遮光涂墨加工工艺需要解决下述技术问题:
7、①替代高成本丝网印刷方案,取消丝印网版、专用丝印精密治具,仅使用低成本uv保护膜,降低设备与耗材投入。
8、②解决单颗人工点胶匀墨效率低下、油墨铺展不均匀,漏光、堆积不良多的问题,实现多片工件同步离心匀墨。
9、③增设开槽后前置hf酸洗工序,修复槽内壁微裂纹、粗化内壁提升油墨附着力,同时规避酸洗后置腐蚀成品抛光光学面。
10、④利用大板预留厚度余量整体研磨抛光去除表面溢墨,完全替代人工擦拭,提升产品一致性、降低人工成本。
11、⑤通过doe正交试验匹配油墨配比、转盘离心转速与槽体尺寸,精准控制槽内油墨填充状态,杜绝漏光、油墨堆积缺陷。
12、⑥提供环形铁环+uv膜柔性承载方案,方形棱镜圆形阵列排布,适配真空吸附转盘/机械夹持转盘,多片同步加工,大幅提升量产效率。
技术实现思路
1、本发明的目的在于针对现有技术的不足,提供一种前置酸洗离心匀胶式开槽棱镜大板批量遮光涂墨加工工艺。
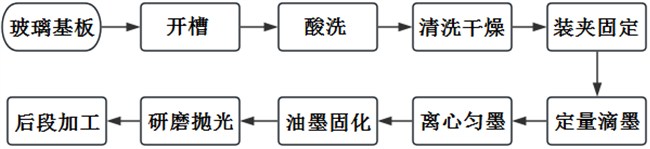
2、本发明的目的是通过以下技术方案来实现的:一种前置酸洗离心匀胶式开槽棱镜大板批量遮光涂墨加工工艺,包括以下步骤:
3、s1、大板开槽成型:于光学玻璃大板基材表面加工出阵列排布的遮光槽,且所述大板基材预留厚度余量;
4、s2、前置酸洗预处理:将开槽后的大板浸入酸洗液中,对遮光槽的内壁进行腐蚀修复及粗化处理;
5、s3、清洗干燥:对酸洗后的大板进行多级超声纯水清洗并热风烘干;
6、s4、装夹固定:将清洗干燥后的大板按需分切为适配承载工装的多联长条小板工件,将多片工件粘贴于承载工装的柔性膜上,并使遮光槽的槽口方向与承载工装的离心旋转方向相匹配;
7、s5、定量滴墨:使用点胶机向各遮光槽内定量滴入液态遮光油墨;
8、s6、离心匀墨:将承载工装置于旋转离心装置上,通过离心力驱动遮光槽内的油墨沿槽壁均匀铺展,并使多余油墨溢出至工件表面;
9、s7、油墨固化:对铺展后的油墨进行分段梯度加热固化;
10、s8、整体研磨抛光除溢墨:利用预留厚度余量,对固化后的工件整体进行研磨抛光,同步去除表面溢墨并减薄至成品标准尺寸。
11、进一步地,所述步骤s2中,所述酸洗液为氢氟酸酸洗液,其质量浓度为12%,酸洗温度为恒温控制,其温度为16℃~20℃,酸洗时间配置为可去除槽内微裂纹及微崩边,并形成微观粗糙表面。
12、进一步地,所述步骤s4中,所述承载工装包括圆形铁环载体和附着于所述圆形铁环载体表面的柔性膜,所述柔性膜为uv保护膜;多片工件沿圆形铁环载体的周向均匀排列,且遮光槽的开口方向平行于圆形铁环载体的径向或直径方向。
13、进一步地,所述步骤s6中,所述旋转离心装置包括转盘,所述承载工装通过真空吸附或侧边机械夹持方式固定于转盘上,所述转盘的转速为1000r/min~2000r/min。
14、进一步地,所述步骤s7中,所述分段梯度加热固化包括低温预烘段和高温固化段,所述低温预烘段温度为75℃~85℃,保温时间为5分钟;所述高温固化段温度为115℃~125℃,保温时间为60分钟。
15、进一步地,所述步骤s8中,所述整体研磨抛光为对工件的上下两表面同时进行磨削加工,其中研磨去除量等于预留厚度余量。
16、进一步地,在所述步骤s8之后,还包括:
17、后段加工步骤:将研磨后的板材按设计尺寸分切为多联长条柸料,对长条柸料的斜面进行精密研磨抛光,于光学透光面涂覆丝印保护膜并真空镀分光膜或增透膜,最后分切得到单颗开槽棱镜成品。
18、与现有技术相比,本发明的有益效果是:
19、(1)大幅降低设备与耗材生产成本,替代昂贵丝印方案:本发明取消丝网印刷所需的定制丝印网版、高精度对位丝印工装,网版属于高频消耗品,长期更换成本高;本发明仅采用低价一次性uv保护膜作为耗材,搭配通用小型点胶机、简易旋转转盘,设备采购、维护、耗材综合成本大幅下降。
20、(2)环形多片同步离心匀墨,生产效率显著提升:本发明的单组铁环可同步承载多片开槽工件,一次点胶、一次离心完成多片产品槽内油墨均匀涂覆;相比传统的单颗人工点胶和单颗丝印,本发明的量产产能提升数倍,无需逐颗上下料定位,减少人工操作工位。
21、(3)离心力自动匀墨,油墨铺展均匀,遮光性能稳定:本发明依靠恒定离心力驱动油墨沿槽道均匀铺展,不存在丝印堵孔、人工刮涂力度不均问题;配合doe验证锁定油墨配比、转速参数,可稳定控制槽内墨层厚度,杜绝槽底缺墨漏光、槽口油墨堆积缺陷,产品杂光不良率大幅降低。
22、(4)前置hf酸洗修复槽内壁,油墨附着力大幅提升:本发明在开槽后涂墨前进行hf酸洗预处理,可以消除cnc机床/激光加工产生的微裂纹、划痕,同时粗化槽内壁提升油墨结合力;本发明的酸洗工序前置在毛坯阶段,不会腐蚀后续抛光成型的光学透光面,能够解决传统后置酸洗破坏产品表面的痛点。
23、(5)整体研磨替代人工擦拭除溢墨,质量一致性好、人工成本低:本发明利用板材预留厚度余量整体研磨去除表面溢墨,完全取消人工无尘布擦拭工序,避免人工操作带来的油墨残留、光学面划伤;研磨后板面无油墨杂质,后道镀膜无针孔、膜层脱落不良,批量产品加工质量高度统一。
24、(6)设备通用性强,适配多规格产品:本发明仅需调整点胶程序、转盘离心转速即可适配不同槽宽、槽深的开槽棱镜;本发明的铁环载体可更换不同直径规格,兼容大板、长条两种基材形态,一套产线满足多型号产品生产。
25、(7)工序流程闭环,减少产品不良:本发明的工序全程在板材分粒前完成酸洗、批量涂墨、整体除溢墨,减少多次分粒、多次周转带来的工件碰伤、划伤、粉尘污染,成品报废率显著降低。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com