
具有颜色梯度的部件及其制造方法与流程
本发明涉及显示颜色梯度的部件,特别涉及固体金色部件,以及其制造方法。
背景技术:
1、有不同的方法可以获得金属材料的颜色梯度,主要是使用粉末或沉积薄层,例如通过pvd(物理气相沉积)进行。使用粉末的方法需要混合以获得所需的不同颜色,而pvd方法受限于沉积层,不可能制造具有颜色梯度的批量产品。
2、也可以使用具有相似颜色的多个合金层,将它们焊接在一起,然后垂直于这些层进行切割,从而产生颜色梯度。然而,挑战在于期望在这些层之间具有逐渐的颜色过渡。通过热处理进行的扩散能使层之间的过渡顺滑,但仅处于大约几十微米的短距离内。事实上,扩散距离是热处理时间的平方根的函数。这与低扩散速度一起导致非常缓慢地获得约1毫米的宏观过渡区。因此,除非使用极长时间的热处理,否则颜色之间的过渡不会是渐变的,这从工业角度来看是不现实的。解决此问题的一种方法是使用更多数目的具有更相近颜色的合金层,以降低两层之间的对比度。然而,这种方法使工艺的实施变得非常复杂,因为这需要形成具有不同组成的许多合金。
技术实现思路
1、本发明旨在提供制造部件的新方法,该部件在其外表面的至少一部分上和直到至少100 μm的深度上显示在颜色之间逐渐过渡的颜色梯度,并且该方法不使用粉末、不是pvd方法或不是时间过长的方法。
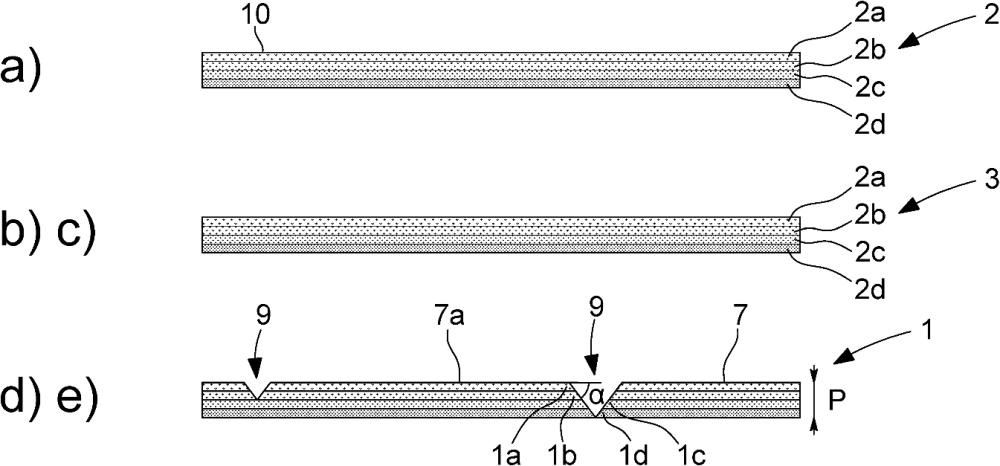
2、本发明的方法包括从多层的堆叠体得到颜色梯度,这些层之间具有受限的扩散区,然后在最终产品上以几何方式扩大扩散区。更具体而言,使多层的堆叠体进行合理持续时间的热处理,以在这些层之间获得几十或几百微米的扩散区。然后,使堆叠体进行局部机械加工,或在堆叠体的整个表面上进行机械加工,以形成相对于基础表面的平面而言的倾斜表面,该倾斜表面经过多层堆叠体,由此显示颜色梯度。
3、更具体而言,本发明涉及制造部件的方法,该部件在使用时可视(visible)面的至少一部分上和在所述面之下至少100 μm的深度上显示颜色梯度,所述方法包括以下接连的步骤:
4、- 提供分别由在化学组成和颜色方面不同的金属合金组成的几个坯料(blank),
5、- 层压所述坯料以形成堆叠体,其中所述堆叠体由外表面界定,
6、其中该方法还包括以下接连或同时进行的步骤:
7、- 在室温或加热的温度下向所述堆叠体施加应力,以形成具有大于或等于100μm的厚度e的粘结堆叠体,
8、- 在所述粘结堆叠体的坯料中进行扩散热处理,
9、接着进行以下步骤:
10、- 对粘结堆叠体的外表面进行机械加工,以形成相对于外表面的平面而言的至少一个倾斜表面,其中倾斜表面延伸到相对于所述外表面而言的至少比坯料厚度更大的深度,以在所述面上显示颜色梯度,
11、其中该方法还任选地包括以下步骤:
12、- 对所述面的表面进行精加工以得到部件。
13、所得的部件具有在至少100μm深度上存在的颜色梯度,确保其随着时间的可视性,且与磨损和冲击无关,这是与通过pvd得到的颜色梯度不同的,其中在pvd的情况下,颜色梯度受限于小于20μm的厚度。也可以在部件的整个体积内存在颜色梯度;易于通过选择堆叠体中各层的相应厚度来控制深度。
14、此方法能够以合理的扩散热处理时间容易地获得在多层之间的逐渐颜色变化。通常,对于金合金的热处理时间是1小时至6小时,这得到100-150μm的扩散区;通过以相对于基础表面的给定角度进行机械加工,该扩散区沿着可视面铺展2-50倍的更大距离。
15、本发明还涉及部件,在该部件的至少一部分表面上可看到颜色梯度,并且该颜色梯度延伸到在所述表面之下至少100μm的深度,其中颜色梯度是从分别由在化学组成和颜色方面不同的金属合金组成的一组层形成的,其中所有层具有在每个层之间的扩散区,该扩散区可以例如通过edx测量,从而获得在所有层中的逐渐颜色变化。
1.一种制造部件(1)的方法,该部件在使用时可视面(7)的至少一部分上和在所述面(7)之下至少100μm的深度上显示颜色梯度(1a,1b,1c,1d),所述方法包括以下接连的步骤:
2.根据权利要求1所述的方法,其中坯料(2a,2b,2c,2d)从批量的各种金合金制成,其中任选地一个坯料(2a,2b,2c,2d)是从批量的纯金制成。
3.根据前一个权利要求所述的方法,其中,对于施加应力的步骤而言,温度是在室温至890℃的范围内,优选350℃至870℃,更优选400℃至650℃,并且压力是在1 mpa至1000 mpa的范围内,优选5 mpa至350 mpa,更优选50 mpa至250 mpa。
4.根据权利要求2或3所述的方法,其中,对于扩散热处理步骤而言,温度是在700℃至890℃的范围内,并且处理时间是在1分钟至几十小时的范围内,优选1小时至8小时,更优选1小时至6小时。
5.根据前述权利要求中任一项所述的方法,其中机械加工步骤是沿着整个外表面(10)进行的机械加工步骤,以得到用于形成面(7)的倾斜平面。
6.根据前述权利要求中任一项所述的方法,其中机械加工步骤是在外表面(10)的局部区域中进行机械加工的步骤,以形成在面(7)内的至少一个凹处(9)。
7.根据前述权利要求中任一项所述的方法,其中在机械加工步骤中,倾斜表面延伸到与粘结堆叠体(3)的厚度p对应的深度。
8.根据前述权利要求中任一项所述的方法,其中倾斜表面是平坦的,并以相对于外表面(10)的平面而言的角度α倾斜,其中角度α是在0.1°至40°的范围内,优选0.5°至20°,更优选1°至10°。
9.根据前述权利要求中任一项所述的方法,其中堆叠体(2)包括至少3个、优选至少4个坯料(2a,2b,2c,2d)。
10.根据前述权利要求中任一项所述的方法,其中在坯料(2a,2b,2c,2d)的堆叠体内,处于相对于外表面(10)而言最低位置的坯料(2d)具有比其它坯料(2a,2b,2c)更大的厚度。
11.部件(1),其中在部件(1)的面(7)的至少一部分上具有可看到的颜色梯度(1a,1b,1c,1d),并且颜色梯度(1a,1b,1c,1d)延伸到在所述面(7)之下至少100μm的深度,所述颜色梯度(1a,1b,1c,1d)是从分别由在化学组成和颜色方面不同的金属合金制成的一组层形成的,其中所有层具有在每个层之间的可测量的扩散区,特别通过能量分散x-射线光谱法来测量,从而得到沿着所有层的逐渐颜色变化。
12.根据前一个权利要求所述的部件(1),其中在面(7)的平面中和/或在面(7)内的至少一个凹处(9)中存在颜色梯度(1a,1b,1c,1d)。
13.根据前一个权利要求所述的部件(1),其中在面(7)上的平面中和/或在面(7)内的凹处(9)中在两个层之间的扩散区延伸至第一距离d1,其中在同样的这两个层之间的扩散区在所述面(7)之下至少100μm的深度上延伸至第二距离d2,并且d1与d2之间的比率在2至50的范围内,其中第一距离d1和第二距离d2特别通过能量分散x-射线光谱法沿着垂直于所述两个层的线来测量。
14.根据权利要求13所述的部件(1),其中d1是在20 μm至20 mm的范围内,优选0.5 mm至5 mm,并且d2是在10 μm至400 μm的范围内,优选100 μm和250 μm。
15.根据权利要求11-14中任一项所述的部件(1),在其全部深度上显示颜色梯度(1a,1b,1c,1d)。
16.根据权利要求11-15中任一项所述的部件(1),其中所有层是由选自下组的一种合金的变化构成的:金/金-铜合金,铜/铜-锡合金,铜/铜-镍合金,铜/铜-砷合金,铜/铜-锑合金和铜/铜-锌合金。
17.根据前一个权利要求所述的部件(1),其中所有层是由金/金-铜合金的变化构成的,和其中所有层包含由具有选自下组的两个金色调构成的至少两个层:24k金,18k 2n金,18k 3n金,18k 4n金,18k 5n金和18k 6n金。
18.根据前一个权利要求所述的部件(1),其中所有层包含由具有四个金色调构成的四个层,这些金色调依次是24k金、18k 2n金、18k 4n金和18k 6n金。
19.根据权利要求11-18中任一项所述的部件(1),其中部件(1)是表盘、底盖、摆陀、夹板或表圈。
20.根据前一个权利要求所述的部件(1),其中位于面(7)对侧的最远的层具有比其它层更大的厚度。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com