
一种基于仿真模拟计算的38CrSi材料链轮渗碳工艺方法及38CrSi材料链轮与流程
本发明属于材料热处理工艺领域,具体是一种基于仿真模拟计算的38crsi材料链轮渗碳工艺方法及38crsi材料链轮。
背景技术:
1、38crsi是一种高强度、中等韧性的中碳合金结构钢,执行gb/t 3077系列标准。其化学成分按质量百分比计为:c0.35%~0.43%、si1.00%~1.30%、cr1.30%~1.60%。38crsi钢的淬透性比40cr钢稍好,在油中临界淬透直径达25~83.5mm;钢的可切削加工性尚好,但热处理时有回火脆性倾向,且冷变形塑性低、焊接性差。该材料通常在淬火回火后使用,常规热处理规范为:淬火900℃油冷,回火600℃水冷或油冷。经上述热处理后,38crsi钢的抗拉强度可达≥980mpa,屈服强度≥835mpa。
2、38crsi材料广泛应用于制造承受高负荷、要求高耐磨性及良好韧性的关键零部件,如重型机械的齿轮、轴类、活塞杆、重要螺栓等。
3、我司某项目环链机构中链轮使用了38crsi材料,要求该零件表面硬度高、耐磨性好,表面硬度需达到hrc50以上,且有效硬化层深度需达到1.2mm以上。
4、目前针对提高38crsi钢表面硬度的传统工艺方法主要有以下几种技术路线:
5、其一为整体淬火回火处理:常规工艺为900℃油淬加600℃回火。该方法处理后工件整体硬度可达约hrc53,能够获得良好的综合力学性能。但该方法的局限性在于:硬化层深度概念不同于渗碳处理,其表面至心部硬度差异主要由淬透性决定,对于38crsi材料,其淬透性有限(油中临界淬透直径25~83.5mm),壁厚较大时心部无法完全淬透,表面硬度分布受零件几何形状影响较大。
6、其二为表面淬硬(如感应淬火、火焰淬火等):该方法可在零件表面局部获得更高的硬度。但其主要问题在于:硬化层深度较浅(通常不足0.5mm),硬度梯度变化陡峭,易在过渡区产生应力集中,导致表层剥落的风险增加,对于形状复杂的链轮零件难以获得均匀的硬化层。
7、因此,现有技术中针对38crsi材料的表面硬化处理,无论是整体淬火回火还是表面淬硬,均难以在保证足够硬化层深度(≥1.2mm)的同时实现复杂形状零件的均匀硬化,且硬度梯度陡峭的问题未能有效解决。
技术实现思路
1、本发明的目的在于:针对现有技术的不足,提供一种能够获得足够深度的硬化层、实现复杂形状零件均匀硬化、减少过渡区应力集中、有效降低表面硬化层脱落风险的基于仿真模拟计算的38crsi材料链轮渗碳工艺方法及38crsi材料链轮。
2、本发明的技术目的通过下述技术方案实现:
3、一种基于仿真模拟计算的38crsi材料链轮渗碳工艺方法,包括以下步骤:
4、s1、仿真优化:采用热处理仿真软件,对38crsi材料链轮模型的渗碳淬火及回火全过程进行模拟计算;通过对多组不同工艺参数的模拟结果进行对比,以表面硬度不低于hrc50且有效硬化层深度不低于1.2mm为筛选指标,确定优化的热处理工艺参数;
5、s2、实际热处理:基于所述优化的热处理工艺参数,对真实的38crsi材料链轮进行热处理,所述实际热处理包括以下步骤:
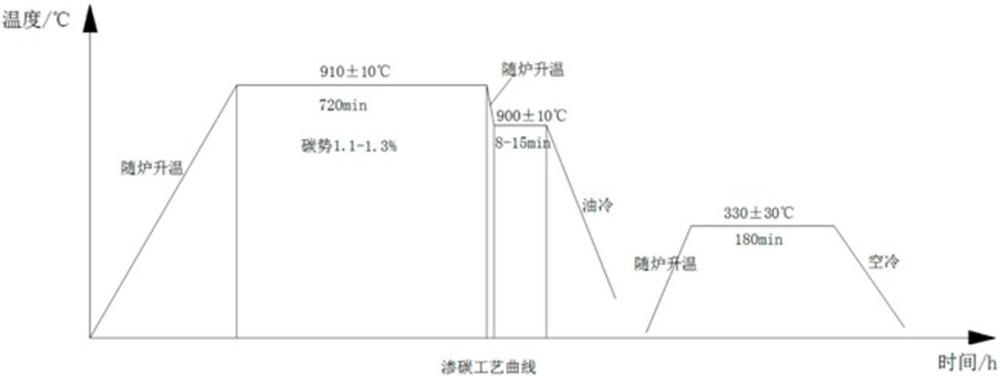
6、s201、渗碳:将工件在室温状态下装炉,随炉升温至900~920℃,在碳势为1.1%~1.3%的渗碳气氛中保温700~740min;
7、s202、预冷均温淬火:渗碳保温结束后,将工件随炉降温至890~910℃并保温8~15min,随后进行油冷淬火,出炉后冷却至室温;
8、s203、回火:将冷却至室温的工件重新装炉,随炉升温至300~360℃并保温不少于180min,最后空冷至室温。 优选地,所述热处理仿真软件为dante热处理仿真软件;所述模拟计算的前处理中,设置链轮模型的初始碳含量为0.09%~0.11%,初始温度为23~27℃,并输入包括加热、渗碳、冷却、淬火、回火在内的多段工艺边界条件。
9、优选地,步骤s201中,所述渗碳保温温度为910℃,保温时间为720min。
10、优选地,步骤s202中,所述预冷均温淬火温度为900℃。
11、优选地,步骤s203中,所述回火保温温度为300~360℃,保温时间为180min。
12、优选地,在所述实际热处理步骤开始前,还包括对工件表面进行清洗的预处理步骤,以去除油污和杂质。
13、一种38crsi材料链轮,采用上述所述的基于仿真模拟计算的38crsi材料链轮渗碳工艺方法制备得到,所述38crsi材料链轮表面硬度为hrc50~57,有效硬化层深度为1.2mm以上。
14、与现有技术相比,本发明的有益效果是:
15、本发明通过仿真优化与三段式热处理工艺的协同配合,有效解决了现有38crsi材料表面硬化层深度不足、硬度梯度陡峭及复杂形状零件硬化不均匀的技术问题,实现了表面硬度hrc50~57、有效硬化层深度≥1.2mm的均匀硬化层。
16、本发明通过dante软件建立38crsi材料链轮的三维有限元模型,并输入多段工艺边界条件进行渗碳全过程模拟,以表面硬度≥hrc50、层深≥1.2mm为指标精准筛选,保证了筛选出的工艺参数的可靠性,克服了传统试错法周期长、成本高的缺陷,实现了工艺参数的高效精准优化。
17、本发明采用910℃×720min高温长时间渗碳并精确控制碳势(1.2%),使活性碳原子充分渗入工件表层,为获得≥1.2mm有效硬化层深度创造了稳定的工艺条件,从源头解决了传统表面淬硬层深不足(通常不足0.5mm)的问题。
18、本发明通过渗碳后随炉降温至900℃并保温10min使链轮整体温度均匀后再进行油淬,使齿面、齿根及凹槽等复杂部位温度趋于一致,确保了各部位冷却条件均匀,有效减少了复杂形状零件因温差导致的淬火硬度不均,同时降低了热应力和变形倾向。
19、本发明通过300~360℃中温回火使链轮表层淬火马氏体转变为回火马氏体组织,在保持表面硬度hrc50~57的同时有效消除了淬火应力,使硬化层与基体之间的硬度梯度趋于平缓,减少了过渡区的应力集中,显著降低了表层剥落风险。
20、综上所述,本发明通过“仿真优化、高温渗碳、预冷均温淬火、中温回火”的完整工艺链协同作用,使38crsi材料链轮表面硬度达到hrc50~57、有效硬化层深度达到1.2mm以上,实现了复杂形状零件的均匀硬化,有效解决了现有技术中硬化层深度不足、硬度梯度陡峭及表层剥落风险高的技术难题。
1.一种基于仿真模拟计算的38crsi材料链轮渗碳工艺方法,其特征在于,包括以下步骤:
2.根据权利要求1所述的基于仿真模拟计算的38crsi材料链轮渗碳工艺方法,其特征在于,所述热处理仿真软件为dante热处理仿真软件;所述模拟计算的前处理中,设置链轮模型的初始碳含量为0.09%~0.11%,初始温度为23~27℃,并输入包括加热、渗碳、冷却、淬火、回火在内的多段工艺边界条件。
3.根据权利要求1所述的基于仿真模拟计算的38crsi材料链轮渗碳工艺方法,其特征在于,步骤s201中,所述渗碳保温温度为910℃,保温时间为720min。
4.根据权利要求1所述的基于仿真模拟计算的38crsi材料链轮渗碳工艺方法,其特征在于,步骤s202中,所述预冷均温淬火温度为900℃。
5.根据权利要求1所述的基于仿真模拟计算的38crsi材料链轮渗碳工艺方法,其特征在于,步骤s203中,所述回火保温温度为300~360℃,保温时间为180min。
6.根据权利要求1所述的基于仿真模拟计算的38crsi材料链轮渗碳工艺方法,其特征在于,在所述实际热处理步骤开始前,还包括对工件表面进行清洗的预处理步骤,以去除油污和杂质。
7.一种38crsi材料链轮,其特征在于,采用权利要求1至6中任一项所述的基于仿真模拟计算的38crsi材料链轮渗碳工艺方法制备得到,所述38crsi材料链轮表面硬度为hrc50~57,有效硬化层深度为1.2mm以上。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com