
用于重型柴油发动机缸体铸造的铁基合金及其制备方法与流程
本申请涉及铁基合金,例如涉及一种用于重型柴油发动机缸体铸造的铁基合金及其制备方法。
背景技术:
1、目前,市场上的重型柴油发动机缸体材质常用的主要有铝合金类、铁基合金类。铁基合金类材质与铝合金类相比,不仅具有价格方面的优势,而且其耐磨抗压性能也更为优越。此外,铸铁缸体的制造技术相对简单,工艺成熟且稳定。相较于铝合金缸体,铁基合金发动机在磨损后的维修更为便捷,维修成本也相对较低,更为重要的是,铁基合金缸体具有更高的强度,使得发动机在提升功率和扭矩方面具有更大的潜力。因此,对于那些需要高扭矩的发动机,例如重型大功率柴油发动机,通常会选择铁基合金材质。
2、现有的铁基合金,在精炼过程中的温度较高,能耗过高,气体排放量过多。
3、需要说明的是,在上述背景技术部分公开的信息仅用于加强对本申请的背景的理解,因此可以包括不构成对本领域普通技术人员已知的现有技术的信息。
技术实现思路
1、为了对披露的实施例的一些方面有基本的理解,下面给出了简单的概括。所述概括不是泛泛评述,也不是要确定关键/重要组成元素或描绘这些实施例的保护范围,而是作为后面的详细说明的序言。
2、本公开实施例提供了一种用于重型柴油发动机缸体铸造的铁基合金及其制备方法,以降低能耗,减少排放的气体。
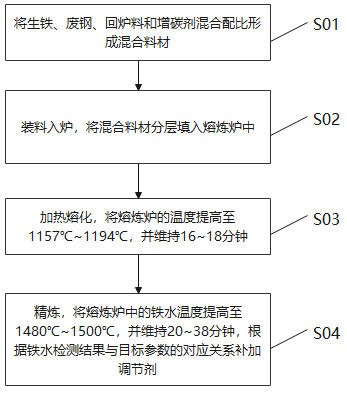
3、在一些实施例中,用于重型柴油发动机缸体铸造的铁基合金的制备方法,包括:
4、配料称量,将生铁、废钢、回炉料和增碳剂混合配比形成混合料;
5、装料入炉,将混合料分层填入熔炼炉中;
6、加热熔化,将熔炼炉的温度提高至1157℃~1194℃,并维持16~18分钟;
7、精炼,将熔炼炉中的铁水温度提高至1480℃~1500℃,并维持20~38分钟,根据铁水检测结果与目标参数的对应关系补加调节剂。
8、在一些实施例中,用于重型柴油发动机缸体铸造的铁基合金,其采用如上述的用于重型柴油发动机缸体铸造的铁基合金的制备方法制成。
9、本公开实施例提供的用于重型柴油发动机缸体铸造的铁基合金及其制备方法,可以实现以下技术效果:
10、精炼时,熔炼炉中的铁水温度为1480℃~1500℃即可,精炼所需的温度相对较低,对燃料的需求量相对较少,能耗相对较低,气体的排放量也相对较少,相对较为环保。
11、以上的总体描述和下文中的描述仅是示例性和解释性的,不用于限制本申请。
1.一种用于重型柴油发动机缸体铸造的铁基合金的制备方法,其特征在于,包括:
2.根据权利要求1所述的用于重型柴油发动机缸体铸造的铁基合金的制备方法,其特征在于,根据铁水检测结果与目标参数的对应关系补加调节剂,包括:
3.根据权利要求1所述的用于重型柴油发动机缸体铸造的铁基合金的制备方法,其特征在于,
4.根据权利要求1所述的用于重型柴油发动机缸体铸造的铁基合金的制备方法,其特征在于,将混合料分层填入熔炼炉中,包括:
5.根据权利要求1所述的用于重型柴油发动机缸体铸造的铁基合金的制备方法,其特征在于,将混合料根据重量,均分为多组,包括:
6.根据权利要求1至5任一项所述的用于重型柴油发动机缸体铸造的铁基合金的制备方法,其特征在于,精炼,还包括:
7.根据权利要求1至5任一项所述的用于重型柴油发动机缸体铸造的铁基合金的制备方法,其特征在于,精炼,将熔炼炉中的铁水温度提高至1480℃~1500℃,并维持20~38分钟,根据铁水检测结果与目标参数的对应关系补加调节剂后,还包括:
8.根据权利要求1至5任一项所述的用于重型柴油发动机缸体铸造的铁基合金的制备方法,其特征在于,
9.一种用于重型柴油发动机缸体铸造的铁基合金,其特征在于,采用如权利要求1至8任一项所述的用于重型柴油发动机缸体铸造的铁基合金的制备方法制成。
10.根据权利要求9所述的用于重型柴油发动机缸体铸造的铁基合金,其特征在于,包括:
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com