
一种奥氏体轻质钢热轧钢带及制造方法
本发明涉及金属材料,具体涉及一种密度为6.78~6.92g/cm³的奥氏体轻质钢热轧钢带及制造方法。
背景技术:
1、在当今制造业快速发展的大背景下,轻量化成为了众多行业追求的重要目标。汽车、航空航天、高速列车等领域对材料的性能提出了更为严苛的要求,不仅需要材料具备高强度、良好的韧性和耐腐蚀性,还迫切需要降低材料的密度以实现整体结构的轻量化。在汽车制造中,热轧钢带可用于制造汽车底盘、车架等结构件,为汽车提供坚实的支撑和稳定的性能。其高强度特性能够保证汽车在行驶过程中承受各种复杂的力学载荷。因此,开发低密度热轧钢带成为满足这些行业需求的关键技术路径之一。
2、现有技术中,如专利cn1463297a公开了高强度、可冷成形的钢和钢带或薄钢板,钢带的制造方法以及所述钢的用途,其热轧钢带化学组分是:c≤1.00%,mn:7.00~30.00%,al:1.00~10.00%,si:2.50~8.00%,al+si:3.50~12.00%,b:<0.01%,ni<8.00%,cu<3.00%,n<0.60%,nb<0.30%,ti<0.30%,v<0.30%,p<0.01%,其余为fe和不可避免的杂质。其制造方法为:将浇注的进料钢坯加热到1100℃,将预热的进料钢坯热轧成热轧带材,其中热轧终了温度≥800℃,在450~700℃温度下对热轧带材进行卷取。其热轧带材屈服强度≥430mpa、抗拉强度≥700mpa、延伸率≥26%,所获得组织为纯奥氏体或包含马氏体组元的铁素体与奥氏体的混合物,其热轧钢卷铝含量较低,屈服强度、抗拉强度以及延伸率均低,密度及厚度规格未提及,并且硅含量较高,热轧过程中易产生裂纹,轧机负荷大,生产难度大。
3、专利cn119040743a公开了一种轻质钢热轧卷板及其生产方法,其化学成分及重量百分比含量是:c:0.6~1.5%,si:0.03~1.0%,mn:15~30%,al:4.0~10.0%,ni:≤5.0%,p:≤0.020%,s:≤0.010%,nb+v+ti≤0.25%,其余为fe和不可避免的杂质。厚度为150~230mm的铸坯加热至1180~1270℃,加热时间10mm/12-20min,出加热炉后采用高压水除鳞,后进行粗轧精轧,中间坯投用边部加热器,确保边部温度950~1100℃,精轧终轧温度控制在850~950℃,轧后工艺一,快冷至≤350℃后进行卷取,冷却速度10-50℃/s;工艺二,快冷至600-650℃后进行卷取,冷却速度5-20℃/s,卷取后放入保温坑缓冷,冷却速度5-30℃/h。热轧钢卷屈服强度867~960mpa,抗拉强度1060~1230mpa,断后延伸率32~48%。该发明采用微合金化导致综合成本上升,生产难度大幅度增加且轧制过程中产生裂纹的风险增加,密度未提及。
4、专利cn118207485a公开了一种汽车空心稳定杆用热轧带钢及其生产方法,其化学成分及重量百分比含量是:c:0.30%~0.38%,si:0.10%~0.20%,mn:1.20%~1.40%,cr:0.1%~0.3%,nb:0.015%~0.030%,v:0.03%~0.07%,ti:0.02%~0.04%,b:0.0020%~0.0035%,al:0.020%~0.040%,ca:0.0010%~0.0040%,p≤0.018%,s≤0.0040%,n≤0.0070%,其余为铁和不可避免的杂质。其中间坯厚度为40~45mm,精轧入口温度980~1000℃,终轧温度为840~870℃,水冷冷却速度≤15℃/s,卷取温度为640~670℃。热轧钢卷屈服强度430~530mpa,抗拉强度690~740mpa,断后延伸率23~29%。该热轧钢带组织为铁素体+珠光体,其密度未提及,且强塑性均较低,并且增加了生产工艺的复杂性和控制难度,生产成本上升。
5、因此,现有技术铝含量较低,密度较大。同时微合金元素的增加不仅使生产成本增加,进一步增加了生产工艺的复杂性和控制难度,综合强塑性及轻量化性能表现较弱。
技术实现思路
1、本发明要解决的技术问题是提供一种密度为6.78~6.92g/cm³的奥氏体轻质钢热轧钢带及制造方法,通过成分的合理配比以及工艺的协同,使钢带形成全奥氏体结构,达成高强塑性的性能目标。
2、本发明通过以下技术方案实现:一种奥氏体轻质钢热轧钢带,所述钢带的化学成分按质量百分比计包括:mn 25.10~31.00,al 8.51~9.30,c 0.96~1.10,si≤1.0,cr≤1.0,ni≤1.0,p≤0.015,s≤0.004,其余为铁和不可避免的杂质,所述钢带的化学成分中mn、al和c的原子比例满足nmn:nal:nc=(4.99~7.06):(3.44~4.31):1。
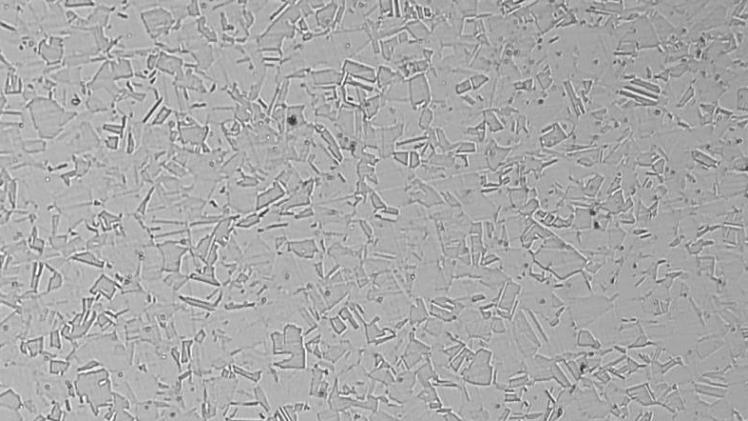
3、进一步的,所述钢带的组织结构为奥氏体组织。
4、进一步的,所述钢带的化学成分中al、c 与 mn 的原子比例满足关系式:ral-c/mn=(nal+nc)/nmn,0.75≤ral-c/mn≤0.90。
5、进一步的,所述钢带的化学成分中mn、al和c的含量满足wmn:wal:wc=(22.82~32.29):(7.74~9.69):1。
6、进一步的,所述钢带的密度为6.78~6.92g/cm³。
7、进一步的,所述钢带厚度为5mm时屈服强度≥520mpa、抗拉强度≥1000mpa、延伸率≥35%;
8、所述钢带厚度为3.5mm时,屈服强度≥570mpa、抗拉强度≥1080mpa、延伸率≥30%;
9、所述钢带厚度为2mm时,屈服强度≥590mpa、抗拉强度≥1150mpa、延伸率≥27%。
10、一种奥氏体轻质钢热轧钢带的制造方法,用于制备上述的钢带,其特征在于,包括如下步骤:
11、(1)铸锭的制备:依次进行电炉冶炼、精炼炉精炼、真空炉抽真空和浇注,得到铸锭;
12、(2)控温轧制:将所得的铸锭经开坯轧制以及修磨后得到坯料,坯料经除鳞箱后进行热轧,终轧后进行水冷;
13、(3)钢坯加热:将钢坯在加热炉中以45~55℃/min的速度升温至1230℃,在炉时间2.7~3.2h,均热时间2.5~3h;
14、(4)钢带热连轧:将所得的加热钢坯经除鳞箱后进行热连轧,开轧温度为1140~1175℃,终轧温度≥950℃,入水温度≥940℃,出水温度≤610℃,淬火冷速≥20℃/s。
15、进一步的,所述热轧包括粗轧和精轧,粗轧开轧温度为1024~1044℃,粗轧终轧温度为1010~1020℃;精轧开轧温度为1003~1014℃,精轧终轧温度为973~988℃。
16、进一步的,钢带热连轧后钢带厚度为2.0~5.0mm。
17、进一步的,钢带热连轧后在420~530℃进行卷取。
18、本发明通过对fe-mn- al-c系合金元素进行了优选限定,精准调控mn、al、c元素含量,利用mn稳定奥氏体组织,al降低钢带密度,与其他元素协同抑制脆性相的形成;c起到固溶强化的作用,优化钢带的变形能力。最终使钢带形成全奥氏体结构,达成高强塑性的性能目标;优选控轧控冷以及热连轧等关键工艺技术,获得了完全奥氏体组织,有效抑制了脆性相的生成,也便于实现工业化流程生产。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com