
一种高耐磨珠光体钢轨的制备方法与流程
本发明涉及轨道交通材料与摩擦磨损,尤其涉及一种高耐磨珠光体钢轨的制备方法。
背景技术:
1、铁路钢轨在服役过程中长期承受车轮周期性的滚动与滑动复合作用,特别是在曲线线路区域,由于轮缘与钢轨侧面之间存在较大的横向力和滑移率,钢轨表层容易发生严重磨耗、塑性流动以及疲劳损伤等现象。其中,钢轨侧磨是影响线路使用寿命和行车安全的重要问题之一。随着列车运行速度和轴重不断提高,轮轨接触区域所承受的接触应力持续增大,钢轨表层材料在反复循环载荷作用下容易出现局部变形累积,并逐渐形成裂纹、剥落及材料脱落等损伤形式。现阶段铁路线路中广泛使用的珠光体钢轨虽然具有较高强度、较好的加工性能以及较低制造成本,但在高接触应力及高滑移条件下仍存在耐磨性能不足的问题,尤其在小半径曲线线路、重载运输线路及城市轨道交通频繁启停区域,钢轨侧磨问题更加明显。
2、研究表明,钢轨磨损行为与轮轨之间的滚滑接触状态密切相关。当轮轨接触处于较低滑移条件时,钢轨表层主要表现为轻微氧化磨耗,材料损失速率相对较低;随着滑移率升高,表层逐渐出现明显塑性流动和剪切变形,局部区域开始形成金属薄片状脱落;在更高滑移条件下,轮轨表层接触状态进一步恶化,容易出现犁削、划伤以及材料块状剥离等严重磨损现象,使钢轨磨耗速率迅速增加。此外,钢轨表层在长期循环应力作用下会形成加工硬化层,局部区域因应力集中容易产生微裂纹,当裂纹不断扩展后,将进一步诱发表层剥落甚至掉块问题,严重影响钢轨服役稳定性。
3、目前,为提高钢轨耐磨性能,现有技术通常采用提高钢轨硬度、增加珠光体含量或进行热处理强化等方式。例如,通过提高含碳量增加珠光体体积分数,或者采用热处理工艺提高钢轨表层硬度,从而降低材料磨耗速率。但研究发现,单纯提高硬度虽然能够在一定程度上减缓磨损,却容易导致材料韧性下降,使钢轨在复杂轮轨载荷作用下更容易产生脆性裂纹。同时,传统珠光体钢轨在组织均匀性及片层细化程度方面仍存在不足,当表层受到较大剪切应力时,组织内部容易发生局部塑性变形,从而加速材料失效。近年来,部分研究开始采用cr、v等微合金元素对珠光体钢轨进行强化,通过提高组织稳定性和细化晶粒改善钢轨性能,但在高滑移条件下仍难以有效抑制严重磨损形成。
4、进一步研究发现,珠光体片层间距、组织均匀性以及表层变形能力对钢轨耐磨性能具有重要影响。珠光体片层越细,材料抵抗塑性流动和剪切变形的能力越强,能够有效降低表层应力集中,并减缓裂纹形成与扩展。因此,通过合理控制化学成分及控轧控冷工艺,获得细化且稳定的珠光体组织,对于提高钢轨在滚动—滑动复合接触条件下的抗磨损性能具有重要意义。现有钢轨材料在曲线线路长期服役过程中仍存在磨耗速率较高、使用寿命有限以及维护成本较大的问题,因此有必要开发一种组织稳定性更高、抗滚滑磨损能力更强的高耐磨珠光体钢轨及其制备方法,以满足现代铁路对长寿命、高可靠性钢轨材料的使用需求。
技术实现思路
1、本发明的目的是提供一种高耐磨珠光体钢轨的制备方法,以解决现有钢轨在滚滑接触条件下磨耗快、裂纹扩展明显的问题。
2、为解决上述技术问题,本发明采用如下技术方案:
3、本发明一种高耐磨珠光体钢轨的制备方法,包括:在冶炼时对钢水进行低硫、低磷控制;将钢水浇铸形成钢坯;将钢坯加热后进行多道次轧制;轧后采用加速冷却工艺获得细化珠光体组织;采用喷风冷却或感应热处理形成表层强化层;其特征在于:终轧温度控制在820~900℃,控冷阶段冷却速度为2~8℃/s;其中所述喷风冷却工艺为:终轧后先以4~8℃/s快冷至570~600℃,再以1.5~3.5℃/s缓冷至500℃后空冷,风压0.25~0.27mpa,喷嘴距轨面15~18mm,对轨头及两侧对称吹风;所述感应热处理工艺为:用1~10khz中频将轨头加热至800~1000℃并保温15~25秒,随后按2~8℃/s喷风冷却。
4、其质量百分比的化学成分为:c:0.68%~0.82%、mn:0.80%~1.50%、si:0.15%~0.40%、cr:0.20%~1.20%、v:0.01%~0.06%,其余为fe及杂质;其中钢轨组织为细化珠光体组织。
5、进一步的,钢坯加热至1180℃。
6、进一步的,终轧温度控制在860℃。
7、进一步的,轧后采用喷风冷却方式进行加速冷却,冷却速度控制在5℃/s。
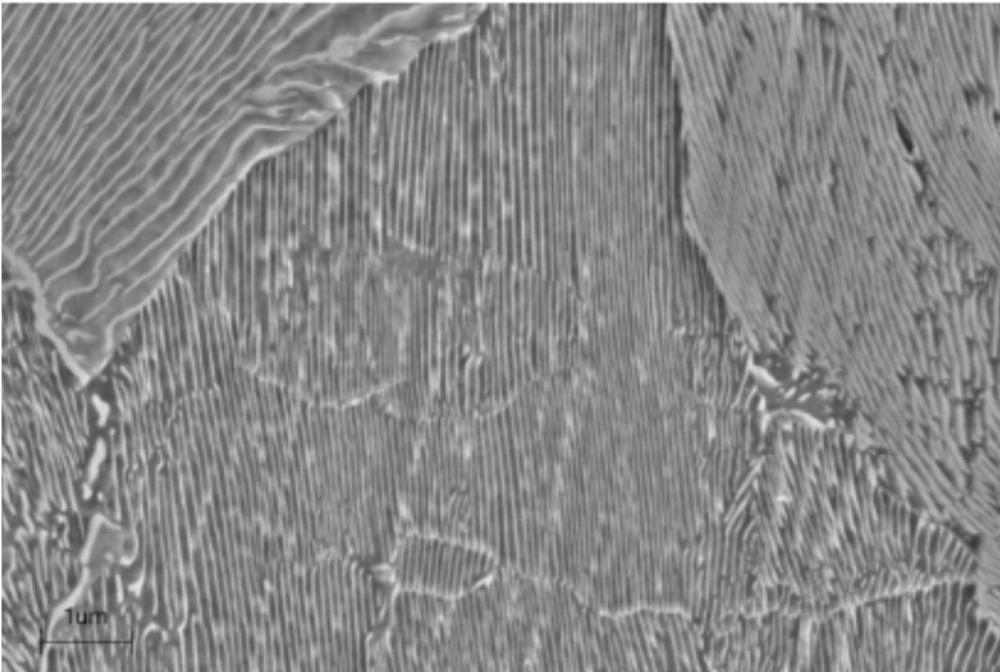
8、进一步的,所述珠光体片层间距为70~130nm。
9、进一步的,:所述钢轨表层硬度为360~430hb。
10、进一步的,所述钢轨表层形成厚度为0.2~0.8mm的强化层。
11、进一步的,其质量百分比的化学成分为:c:0.76%、mn:1.200%、si:0.32%、cr:0.85%、v:0.03%,其余为fe及杂质;其中钢轨组织为细化珠光体组织。
12、与现有技术相比,本发明的有益技术效果:
13、通过控制c、mn、cr及v元素含量,并结合控轧控冷工艺,获得细化珠光体组织,提高钢轨表层的抗塑性变形能力和抗磨损性能。其中:c元素用于提高珠光体体积分数;mn元素用于提高淬透性;cr元素用于提高耐磨性能;v元素用于细化晶粒并提高组织稳定性。通过控制冷却速度,使珠光体片层细化,从而降低表层材料在滚滑接触条件下的局部塑性流动。
14、本发明钢轨在高滑移条件下仍能保持较稳定的表层组织,减缓裂纹形成与扩展。因此,本发明钢轨具有较好的耐磨性能和服役稳定性。
1.一种高耐磨珠光体钢轨的制备方法,包括:在冶炼时对钢水进行低硫、低磷控制;将钢水浇铸形成钢坯;将钢坯加热后进行多道次轧制;轧后采用加速冷却工艺获得细化珠光体组织;采用喷风冷却或感应热处理形成表层强化层;其特征在于:终轧温度控制在820~900℃,控冷阶段冷却速度为2~8℃/s;其中所述喷风冷却工艺为:终轧后先以4~8℃/s快冷至570~600℃,再以1.5~3.5℃/s缓冷至500℃后空冷,风压0.25~0.27mpa,喷嘴距轨面15~18mm,对轨头及两侧对称吹风;所述感应热处理工艺为:用1~10khz中频将轨头加热至800~1000℃并保温15~25秒,随后按2~8℃/s喷风冷却。
2.根据权利要求1所述的高耐磨珠光体钢轨的制备方法,其特征在于:钢坯加热至1180℃。
3.根据权利要求1所述的高耐磨珠光体钢轨的制备方法,其特征在于:终轧温度控制在860℃。
4.根据权利要求1所述的高耐磨珠光体钢轨的制备方法,其特征在于:轧后采用喷风冷却方式进行加速冷却,冷却速度控制在5℃/s。
5.根据权利要求1所述的高耐磨珠光体钢轨的制备方法,其特征在于:所述珠光体片层间距为70~130nm。
6.根据权利要求1所述的高耐磨珠光体钢轨的制备方法,其特征在于:所述钢轨表层硬度为360~430hb。
7.根据权利要求1所述的高耐磨珠光体钢轨的制备方法,其特征在于:所述钢轨表层形成厚度为0.2~0.8mm的强化层。
8.根据权利要求1所述的高耐磨珠光体钢轨的制备方法,其特征在于:其质量百分比的化学成分为:c:0.76%、mn:1.200%、si:0.32%、cr:0.85%、v:0.03%,其余为fe及杂质;其中钢轨组织为细化珠光体组织。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com