
一种混凝土大板自动化修边打磨装置及打磨方法与流程
发明涉及建筑施工,具体为一种混凝土大板自动化修边打磨装置及打磨方法。
背景技术:
1、在混凝土大板的现场施工或厂内后处理工序中,完成脱模及初步养护后,通常需要进行抹面、切割、划线及边缘倒角等多道后处理工序,其中,边缘倒角是将板材边缘的锋利直角加工为圆角,辅助后续拼装时板缝的密封处理,提升拼接密实度,目前,倒角工序普遍采用人工手持角磨机或砂轮片沿板边反复打磨的方式,手工作业高度依赖工人经验,倒角弧度、深度及边缘直线度难以统一,同一块板的不同边、不同批次板材之间的倒角效果差异显著,不利于后续拼装标准化;大板边缘长度可达数米至十余米,工人需长时间弯腰或蹲姿作业,手持工具反复走行,体力消耗大,且容易因疲劳导致局部漏磨或过磨;作业时产生大量含硅粉尘,施工现场环境恶劣。
2、为了解决上述问题,现有技术(公告号cn208514235u,公告日2019-02-19的中国专利)公开的一种道路施工用混凝土路基边缘打磨装置,通过组合轨道、滚轮和电机的设置可以使打磨装置沿一条直线进行运动,使打磨的路基边缘相对平整,而且比较省力,提高工作效率,通过升降装置、电机和打磨轮的设置可以通过调整打磨的高度来适应不同路基厚度进行打磨,打磨装置相对比较灵活。
3、现有技术(公告号cn114310532b,公告日2022-05-20的中国专利)公开的一种混凝土预制板表层打磨装置,执行部在实现变换打磨部位置功能的基础上,其主要所起的作用是:限定打磨部单次移动的距离,避免混凝土预制板表面第n次打磨部位与第n+次打磨部位之间发生叠加,而导致混凝土预制板表面呈现打磨不均匀的状态,吸尘板多方位设置的好处是:扩大了吸尘范围,减少了吸尘死角,使得打磨产生的粉尘最大程度的被吸尘机及时吸除,降低粉尘四散至工作环境中的概率,罩壳在与混凝土预制板完成接触时可形成封闭空间,起到笼罩粉尘的作用,进而更利于吸尘机及时吸除粉尘,降低粉尘四散的几率。
4、上述方案在使用的过程中,还存在以下问题:修边打磨装置在作业时,行走稳定性不足,且打磨轮仅能以一种固定姿态接触板材边缘,使得在行进方向上的阻力较大,导致倒角修边的效率较低,并且打磨不同倒角深度时,打磨作业产生的粉尘量会增加,粉尘飞溅的角度和扩散范围会随之改变,固定模式或单一活动的吸尘部件不足以及时进行自跟随的动态调整,难以在不同切削深度下均保持最优吸尘效果。
技术实现思路
1、发明的目的在于提供一种混凝土大板自动化修边打磨装置及打磨方法,以解决上述背景技术中提出的现有的混凝土大板自动化修边打磨装置,作业时行走稳定性缺乏稳定性,且打磨轮仅能以一种固定姿态接触板材边缘,使得在行进方向上的阻力较大,导致倒角修边的效率较低,并且打磨不同倒角深度时,打磨作业产生的粉尘量会增加,粉尘飞溅的角度和扩散范围会随之改变,固定模式或单一活动的吸尘部件不足以及时进行自跟随的动态调整,难以在不同切削深度下均保持最优吸尘效果。
2、为实现上述目的,发明提供如下技术方案:
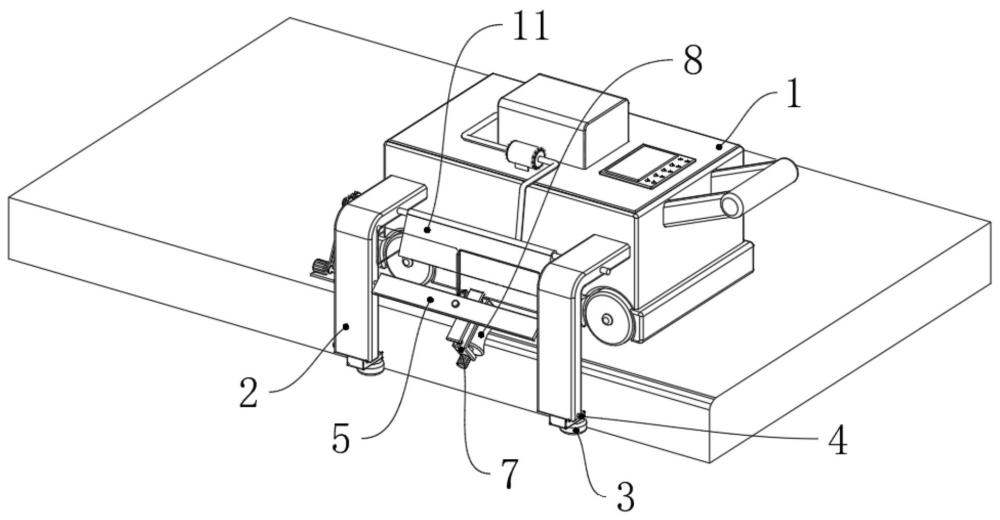
3、一种混凝土大板自动化修边打磨装置,包括行走车,所述行走车的侧面对称安装有安装架,且安装架底部设置有行走导向部件,所述安装架中部之间转动连接有桁架,所述桁架底部连接有连接架,所述连接架下方设置有安置架,且安置架安装有打磨轮;
4、所述打磨轮由桁架带动往复摆动打磨,且安装架的外侧安装有驱动桁架的电机,所述桁架和连接架之间设置有深度调节件、连接架和安置架之间设置有提供压力的预紧件,所述安装架顶部之间转动设置有吸尘罩,所述桁架、连接架和吸尘罩之间设置有自跟随的动态调整组件。
5、进一步的,所述行走导向部件包括贯穿连接于安装架底部的导向轮组件,所述导向轮组件的滚轮与混凝土大板侧面抵接,且安装架的底部外侧贯穿螺纹连接有锁紧螺栓,所述锁紧螺栓端部与导向轮组件压紧固定。
6、进一步的,所述安装架和导向轮组件均设置为“l”字形结构,且打磨装置整体通过导向轮组件保持行走的稳定性,使打磨装置与混凝土大板边缘保持恒定距离。
7、进一步的,所述深度调节件为贯穿螺纹连接于桁架中部的调节螺杆,所述调节螺杆外侧螺纹连接有连接架,桁架和连接架为套设连接,且连接部位为矩形结构。
8、进一步的,所述桁架和连接架均设置为“t”字形结构,所述桁架和连接架呈垂直分布。
9、进一步的,所述预紧件包括对称连接于连接架和安置架之间的预紧弹簧,且安置架设置为“u”字形结构,所述打磨轮工作面为圆弧形凹面,所述预紧弹簧内置阻尼。
10、进一步的,所述吸尘罩设置为弹性的扇形结构,所述桁架电机输出端通过链轮机构与半齿轮相连接,所述半齿轮转动连接于安装架的顶部侧面,且半齿轮外侧与全齿轮啮合连接,所述全齿轮固定于吸尘罩的转轴外部,所述吸尘罩的转轴与安装架之间安装有扭簧,所述吸尘罩通过半齿轮、全齿轮和扭簧构成摆动吸尘结构。
11、进一步的,所述动态调整组件包括安装于连接架顶部的套筒,且套筒的顶部贯穿连接有活塞杆,所述活塞杆的外侧固定于桁架的底部,所述套筒通过连接管与吸尘罩两侧底部边槽中的固定腔连通,且固定腔的两端密封贯穿滑动连接有延伸板,所述延伸板的外侧端部与吸尘罩的前后侧固定连接。
12、进一步的,所述套筒与固定腔之间流通有油液,且固定腔和延伸板均设置为弧形结构,所述打磨轮打磨深度越深,吸尘罩吸尘范围越大,吸尘罩与工业吸尘器相连接,且工业吸尘器安装于行走车顶部。
13、一种混凝土大板自动化修边打磨方法,包括如下步骤:
14、步骤、将装置放置于待加工的混凝土大板边缘起始端,导向轮组件与板边缘保持抵接,而后根据设计图纸要求的倒角半径,深度调节件通过调节螺杆预设打磨轮的进给量;
15、步骤、启动行走车、打磨轮以及桁架的驱动电机,工人通过操作面板控制装置沿板边匀速行走,行走过程中行走导向部件始终与板侧边抵接,确保行走轨迹与板边平行,预紧件的预紧弹簧向打磨轮施加恒定推力,使打磨轮以预设的最大进给量对板边直角进行切削打磨,一次性形成连续、均匀的圆弧倒角;
16、步骤、在打磨进行的同时,启动工业吸尘器,通过自跟随的动态调整组件带动吸尘罩在摆动吸尘的基础上,适应调节吸尘范围,收集打磨产生的粉尘,避免粉尘扩散;
17、步骤、完成单条边缘的修边打磨后,移动行走车行走至板材端部停止,将装置转移至相邻边缘重复以上步骤,直至所有边缘完成修边打磨。
18、与现有技术相比,发明的有益效果是:
19、该混凝土大板自动化修边打磨装置及打磨方法,在使用过程中,通过桁架的往复摆动带动打磨轮动态切削,有效降低了行进阻力并提升了倒角质量与效率;同时,借助调节螺杆与预紧弹簧实现进给量与压力的独立控制,并创新地利用连接架与桁架之间的相对位移驱动液压动态调整组件,使吸尘罩的吸尘范围能跟随打磨深度变化而实时适配,形成一套行走、打磨、吸尘深度联动的自动化闭环系统,全面解决了现有技术中行走不稳、打磨阻力大、吸尘适应性差的问题;
20、1、进一步的,利用连接架相对桁架位移时套筒与活塞杆产生的油液容积变化,驱动吸尘罩两侧固定腔内的延伸板伸缩,使吸尘罩的展开面积,即吸尘范围,随打磨深度的变化自动适配,打磨越深、产尘量越大时,吸尘范围同步扩大;打磨越浅时吸尘范围相应缩小,该全自动自跟随调节机制,结合吸尘罩自身的摆动吸尘动作,可在不同切削深度下均保持最优吸尘效果,有效抑制含硅粉尘扩散,改善作业环境;
21、2、进一步的,通过导向轮组件与板侧边缘抵接,并利用锁紧螺栓压紧固定,使行走车在行进过程中始终与板边保持恒定距离,行走轨迹与板边严格平行,有效避免了人工打磨时因走位偏差导致的倒角宽度不一、边缘弯曲等问题,显著提高了大板边缘修边的直线度与尺寸一致性,利于后续拼装标准化;
22、3、进一步的,打磨轮由桁架带动进行往复摆动打磨,而非以固定姿态硬性切入板边直角,该动态切削方式使打磨轮沿弧形轨迹对边缘进行修整,大幅减小了行走方向的切削阻力,同时摆动的连续作用使倒角圆弧过渡更为平滑、均匀,一次性形成连续圆弧倒角,避免了固定姿态打磨产生的局部过磨或漏磨,显著提升了修边效率与表面质量;
23、4、进一步的,通过调节螺杆可预设打磨轮的最大切削进给量,满足不同设计半径的倒角需求,同时,连接架与安置架之间的预紧弹簧内置阻尼,可持续向打磨轮施加恒定的推力,确保打磨轮始终以预设最大进给量稳定切削,二者相互独立、互不干扰,既保证了不同工况下的加工灵活性,又避免了因切削力波动导致的倒角深度不均。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com