
具有复合加强结构的轮毂及其压铸预埋一体化成型工艺的制作方法
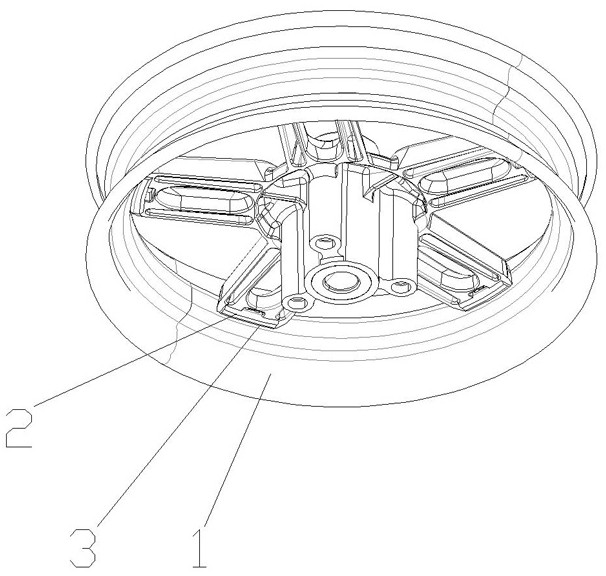
本发明涉及镁合金压铸成型工艺,具体涉及具有复合加强结构的轮毂及其压铸预埋一体化成型工艺,特别适用于电动自行车等新能源交通工具中镁铁复合轮毂的高精度、规模化生产。
背景技术:
1、本发明涉及镁合金压铸成型工艺技术领域,具体涉及具有复合加强结构的轮毂及其压铸预埋一体化成型工艺,特别适用于电动自行车等新能源交通工具中镁铁复合轮毂的高精度、规模化生产。
2、随着新能源交通工具的发展,对零部件的轻量化要求日益提高。镁合金因其密度小、比强度高、减震性好等优点,成为制造轻量化轮毂的理想材料。在某些应用场景(如电动自行车)中,为了满足后续异种材质焊接或提高局部强度的需求,常需要在镁合金轮毂内部预埋钢质镶件,形成镁铁复合结构。
3、现有技术中,镁合金轮毂的制造主要关注整体材料的成形工艺,例如中国专利申请cn202110723588(一种镁合金轮毂的制作方法)公开了一种通过锻造工艺制作镁合金轮毂的方法。该工艺通过将镁合金棒料加热后进行初锻和终锻,利用毛坯厚度方向上分层的材料性能分布来设计轮辐取向,以获得优异的机械性能。然而,该锻造工艺属于固态塑性成形,难以实现复杂结构的预埋镶件一体化成型,且锻造设备吨位要求高(如6000吨压力机)、生产效率相对较低,难以满足电动自行车等对成本敏感且包含复杂异质嵌件结构产品的规模化生产需求。
4、此外,为了兼顾成型效率与力学性能,现有技术也尝试采用复合成形工艺。例如中国专利申请cn201310234815(镁合金轮毂复合成形方法)公开了一种依次包括形成半固态原料、挤锻、旋压等工序的制造方法。该方法虽然能提高轮芯、轮辐等重要部位的力学性能,但其核心在于通过挤压、锻造和旋压的组合来改善镁合金基体的组织性能。该方法并未涉及在镁合金基体中预埋钢质镶件,因此无法解决镁铁异质材料结合时的界面结合力、镶件定位精度以及热应力控制等关键问题。
5、综上所述,现有的镁合金轮毂制造技术(无论是单一的锻造还是挤锻旋压复合工艺)主要专注于提升轮毂基体材料的整体力学性能,但在“镁铁复合结构”的一体化压铸成型方面仍存在显著的技术缺陷,制约了该类产品的量产良率和性能,具体表现在以下几个方面:
6、首先,传统工艺往往忽略对钢质镶件的表面处理,镶件表面的氧化层、油污或过于光滑的表面会导致镁合金液与镶件之间的润湿性差,结合力弱,压铸完成后容易出现分层、松动甚至镶件脱落的现象。
7、其次,模具内的定位结构较为简单,在高压高速的镁合金液冲击下,镶件容易发生偏移或转动,导致轮毂的同轴度和圆度超差,严重影响后续的装配精度和车辆行驶的稳定性。
8、再次,镁合金的熔炼和压铸温度控制不当,导致合金液的流动性和填充性不稳定,成型后产品内部易产生气孔、缩松、冷隔等缺陷,降低了轮毂的力学性能。
9、最后,由于缺乏针对性的去应力处理,压铸件内部残留较大的铸造应力,导致产品在后续的机械加工或焊接过程中,以及在使用阶段容易发生变形或开裂。
10、因此,亟需开发一种能够提高镶件结合强度、保证产品尺寸精度、降低内部缺陷率的高良率镁合金轮毂压铸预埋一体化成型工艺。
技术实现思路
1、本发明旨在解决上述技术问题,提供具有复合加强结构的轮毂及其压铸预埋一体化成型工艺,通过优化镶件预处理、模具定位、熔炼温控及压铸参数,实现高良率、高精度的规模化生产。
2、本发明的技术方案如下:
3、一种具有复合加强结构的镁合金轮毂,包括镁合金轮体和至少一个预埋于所述镁合金轮体内的钢质镶件;所述钢质镶件的外周面设有由喷砂工艺形成的凹凸咬合结构,所述钢质镶件与所述镁合金轮体之间通过压铸形成有冶金结合层,且所述钢质镶件的轴线与所述镁合金轮体的轴线同轴度偏差控制在0.05mm以内。
4、进一步地,所述钢质镶件的外周面设有微观粗糙化纹理,所述微观粗糙化纹理是由80目至100目的石英砂通过喷砂处理形成的均匀粗糙面;所述钢质镶件的外周面经过喷砂处理,表面粗糙度ra值控制在 3.2μm 至 6.3μm 之间。
5、进一步地,所述的镁合金轮体上设置有辐板,所述的辐板上压铸钢质镶件。
6、一种具有复合加强结构的镁合金轮毂的压铸预埋一体化成型工艺,其特征在于,包括以下步骤:
7、s1、镶件预处理:对钢质镶件依次进行超声波除油、酸洗除锈、喷砂粗化处理,随后进行预热保温处理;
8、s2、模具定位装配:将预热后的钢质镶件置于压铸模具的型腔内,通过模具内的环形定位卡槽与多点防偏移定位柱配合,对所述钢质镶件进行限位固定;
9、s3、合金熔炼温控:将m60b1镁合金锭在集中熔化炉中熔炼,控制熔炼温度与静置温度,并进行除气精炼;
10、s4、高压压铸成型:将处理后的镁合金液注入预热后的模具型腔内,采用梯度压射速度充模,并在填充完成后进行高压保压,使镁合金液包裹所述钢质镶件并凝固成型;
11、s5、成型后处理:脱模后去除浇口与毛刺,并对铸件进行恒温时效热处理以消除内应力。
12、进一步地,在步骤s5后处理之后,进行检测s6,通过气孔、缩松、分层检测;然后结合镶件结合力检测,最后尺寸精度检测,出合格的产品。
13、进一步地,在步骤s1中,所述喷砂粗化处理采用80目至100目的石英砂;所述预热保温处理的温度为180℃至220℃,保温时间为25分钟至35分钟。
14、进一步地,在步骤s2中,所述多点防偏移定位柱沿所述钢质镶件的圆周方向均匀分布,所述钢质镶件嵌入所述环形定位卡槽后通过所述多点防偏移定位柱锁紧,定位误差控制在±0.05mm以内。
15、进一步地,在步骤s3中,所述熔炼温度控制在680℃至700℃,所述静置保温温度控制在640℃至660℃;所述除气精炼采用氩气作为精炼介质,精炼时间为7分钟至10分钟。
16、进一步地,在步骤s4中,所述模具预热温度为200℃至230℃;所述梯度压射速度包括慢速充模阶段和快速充模阶段,其中快速充模时的压射速度控制在3.0m/s至4.0m/s;所述高压保压的压力为38mpa至42mpa,保压时间为8秒至12秒。
17、进一步地,在步骤s5中,所述恒温时效热处理的温度为170℃至190℃,保温时间为2.5小时至3.5小时。
18、进一步地,在步骤s2和s4工序中引入在线监测中,在模具型腔内埋入微型光纤位移传感器或激光测距传感器;实时监测: 在合模及压射过程中,实时检测钢质镶件的偏移数据;闭环反馈: 一旦检测到偏移量超过阈值0.02mm,系统立即通过plc控制调整多点防偏移定位柱的液压压力,或触发报警停止压射;将传统的“事后检测”变为“过程控制”,确保每一件产品的同轴度都严格受控,将良率提升至98%以上。
19、进一步地,在步骤s3中,在集中熔化炉的外部施加复合交变磁场;电磁搅拌: 在除气精炼阶段,利用磁场驱动熔体进行无接触式三维搅拌,替代机械搅拌避免二次污染,还能更有效地细化晶粒和除渣;温控均化: 磁场搅拌使熔炼温度(680℃-700℃)场更加均匀,避免局部过热导致的氧化燃烧;纯净度提升: 显著提升镁合金液的纯净度,减少夹杂物,从而提高轮毂的疲劳强度。
20、进一步地,在步骤s4的压射工艺, 在压铸模具封闭后、合金液注入前:
21、高真空抽气: 将型腔内的气压抽至10kpa以下,彻底排出空气;脉冲反压充型: 在合金液充填瞬间,对型腔背部施加一个与充型方向相反的脉冲式压力1-2mpa的氮气脉冲,与压射速度协同;创造性效果:抑制紊流: 脉冲反压能有效抑制镁合金液在高速充填3.0-4.0m/s时产生的卷气现象,特别适用于复杂薄壁轮毂结构;致密化提升: 配合高真空环境,显著减少铸件内部气孔,使镶件与镁合金的结合层更加致密无缺陷。
22、本发明的有益效果在于:
23、结合强度高: 通过喷砂粗化和预热处理,消除了表面污染物,增加了机械咬合力,实现了镶件与镁合金的冶金级结合,彻底解决了松动和分层问题。
24、尺寸精度优: 多点防偏移定位结构将镶件定位误差严格控制在±0.05mm以内,保证了轮毂的高同轴度和圆度,提升了整车装配质量。
25、内部质量致密: 精准的熔炼除气与梯度压射保压工艺,有效消除了气孔、缩松等内部缺陷,提高了产品的致密性和力学性能。
26、良率高成本低: 工艺稳定性强,批量生产良率稳定在95%以上,大幅降低了废品率和生产成本,具有极高的产业化推广价值。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com