
一种高锰钢爆炸硬化方法及工艺流程
本发明涉及材料先进制作和材料表面处理领域,具体涉及一种高猛钢板爆炸硬化方法及其流程。
背景技术:
1、高锰钢具有优良的加工硬化、较高强度和韧性等特性,已被广泛用于铁路辙叉和相关的工程机械上。在高载荷、大通量服役条件下,高锰钢耐磨材料常常面临初始磨耗大的问题,产生严重的压溃塑性变形现象,从而降低了高锰钢的使用寿命。因此,为了提高高锰钢的使用寿命,人们利用预硬化处理技术来提高高锰钢表面强度和硬度,如冷轧变形、高速重击、水韧处理、爆炸硬化等。
2、高锰钢水韧处理是一种固溶处理,将高温下的高锰钢置入冷水中得到单一过冷奥氏体组织,从而提高钢的韧性。爆炸硬化则是通过爆炸产生的强烈冲击波作用到高锰钢,在宏观塑性变形程度很小的情况下,随冲击波传播在波前位置不断产生位错和孪晶而引起硬化。传统的爆炸硬化使用的炸药以黑索金、太安或奥克托今这类高猛炸药辅以聚合物、钝感剂、增塑剂等加工而成,使用时加工成板状或片状覆盖在高锰钢表面进行爆炸硬化。对于这类塑性炸药在战时其原料都是战略物质,获取困难,成本较高;其次这类塑性炸药制造工艺比较复杂,成品粘性小,导致炸药和工件之间存在空隙,影响爆炸硬化质量;粘性大,导致操作时粘手,操作不便容易引起覆盖工件不均匀,影响爆炸硬化质量。
技术实现思路
1、基于上述问题,本发明的目的是提供一种高锰钢爆炸硬化方法及工艺流程,本发明采用如下技术方案:
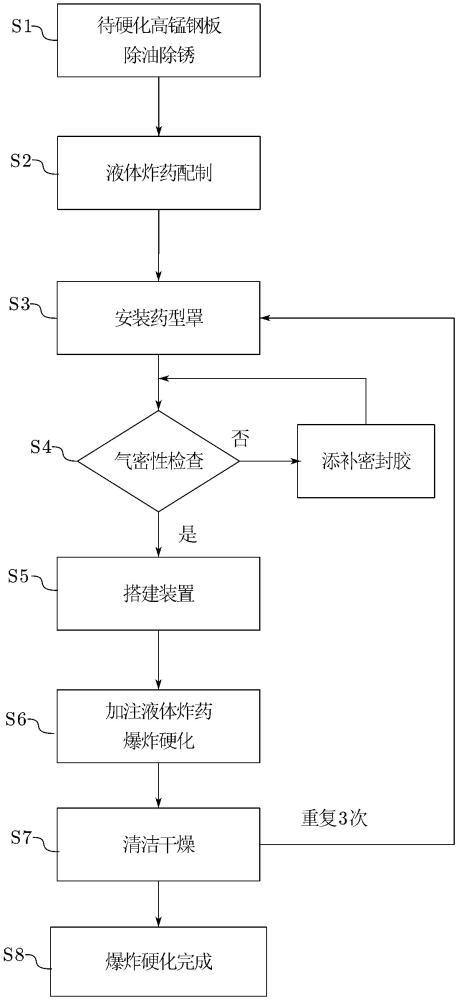
2、本发明一种高猛钢板爆炸硬化方法,包括:
3、步骤一:清洁,对高锰钢板除油除锈,保持高锰钢板表面洁净平整;
4、步骤二:配制液体炸药,将硝基甲烷含与乙二胺和乙酸纤维素混合后搅拌均匀;
5、步骤三:安装药型罩,将药型罩安装在高锰钢板上,将密封胶均匀的涂抹在药型罩与高锰钢板的连接部位;
6、步骤四:气密性检查,等密封胶固化后,对药型罩进行气密性检查;
7、步骤五:搭建装置,将横架横置在水箱上面中间位置,将安装好药型罩的高锰钢板放置在横架中心,向水箱注入清水;
8、步骤六:爆炸硬化,将液体炸药注入药型罩内,并将工业电子雷管安装到药型罩中,人员撤离后,使用工业电子雷管起爆液体炸药,使高锰钢板完成第一次硬化;
9、步骤七:干燥,对爆炸硬化后高锰钢板的表面进行清洁干燥处理;
10、步骤八:三次爆炸硬化,重复步骤三~七,对高锰钢板进行三次爆炸硬化。
11、进一步的,所述高锰钢板(101)厚度不小于5mm。
12、再进一步的,所述步骤二中液体炸药中的硝基甲烷的质量百分为85%~90%,乙二胺的质量百分比5%~10%,乙酸纤维素质量百分为5%~10%,三种成分混合后进行磁力搅拌,搅拌时间不低于15分钟,所述液体炸药从配制完成到使用时间不超过8小时。
13、再进一步的,所述步骤三中的药型罩采用pla塑料材质,通过3d打印一体成型,所述药型罩包括:壳体、加注口、排气孔和限高块,所述壳体内部长度和宽度略大于所述高锰钢板的长度和宽度,所述加注口与所述工业电子雷管适配,所述限高块顶端固定在所述壳体底面。
14、再进一步的,所述步骤三中的密封胶粘度为1×10⁵~5×10⁵mpa·s的粘稠液体,将所述密封胶均匀的涂抹在所述药型罩与所述高锰钢板连接部位,待所述密封胶固化后,对所述药型罩进行气密性检查,若出现漏气,需要在漏气位置继续添补所述密封胶,直至漏气停止,气密性检测合格。
15、再进一步的,所述步骤五中的所述横架为硬质塑料管搭建成框架结构,所述横架长度要大于所述水箱直径,宽度要小于所述高锰钢板宽度;所述水箱的开口面积不低于所述高锰钢板面积的5倍,所述水箱的深度不低于所述高锰钢板厚度的20倍,所述水箱内充满清水。
16、与现有技术相比,本发明的有益技术效果::
17、本发明所述的一种高猛钢板爆炸硬化方法及其工艺流程,爆炸硬化炸药采用以硝基甲烷为主要成分的液体炸药,硝基甲烷较高猛炸药更易获取,成本更低,同时使用液体炸药爆炸硬化能够完全避免炸药与工件之间存在空隙,装药较传统塑性炸药更均匀,爆炸硬化效果更有保障。
18、此外,本发明将爆炸硬化和水韧处理结合在一起,利用爆炸硬化之后高猛钢板表面的高温及时水韧,能够进一步提高高锰钢表面硬化强度和硬度。
1.一种高猛钢板爆炸硬化方法,其特征在于,包括:
2.根据权利要求1所述高猛钢板爆炸硬化方法,其特征在于:所述高锰钢板(101)厚度不小于5mm。
3.根据权利要求1所述高猛钢板爆炸硬化方法,其特征在于:所述步骤二中液体炸药(103)中的硝基甲烷的质量百分比为85%~90%,乙二胺的质量百分为5%~10%,乙酸纤维素质量百分为5%~10%,三种成分混合后进行磁力搅拌,搅拌时间不低于15分钟,所述液体炸药(103)从配制完成到使用时间不超过8小时。
4.根据权利要求1所述高猛钢板爆炸硬化方法,其特征在于:所述步骤三中的药型罩(102)采用pla塑料材质,通过3d打印一体成型,所述药型罩(102)包括:壳体(201)、加注口(202)、排气孔(203)和限高块(204),所述壳体(201)内部长度和宽度略大于所述高锰钢板(101)的长度和宽度,所述加注口(202)与所述工业电子雷管(104)适配,所述限高块(204)顶端固定在所述壳体(201)底面。
5.根据权利要求1所述高猛钢板爆炸硬化方法,其特征在于:所述步骤三中的密封胶(105)粘度为1×10⁵~5×10⁵ mpa·s的粘稠液体,将所述密封胶(105)均匀的涂抹在所述药型罩(102)与所述高锰钢板(101)连接部位,待所述密封胶(105)固化后,对所述药型罩(102)进行气密性检查,若出现漏气,需要在漏气位置继续添补所述密封胶(105),直至漏气停止,气密性检测合格。
6.根据权利要求1所述高猛钢板爆炸硬化方法,其特征在于:所述步骤五中的所述横架(106)为硬质塑料管搭建成框架结构,所述横架(106)长度要大于所述水箱(107)直径,宽度要小于所述高锰钢板(101)宽度;所述水箱(107)的开口面积不低于所述高锰钢板(101)面积的5倍,所述水箱(107)的深度不低于所述高锰钢板(101)厚度的20倍,所述水箱(107)内充满清水。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com