
一种SLM成型铜构件的低温保导电去应力退火方法与流程
本发明涉及金属增材制造后处理,更具体地说是涉及一种slm成型铜构件的低温保导电去应力退火方法。
背景技术:
1、选区激光熔化(slm)作为金属增材制造的核心技术之一,凭借其成型精度高、复杂结构可定制化等优势,被广泛应用于铜构件的精密成型。铜及铜合金具有优异的导电、导热性能,是电力、电子、航空航天等领域的关键材料。slm技术能够实现传统加工工艺难以成型的复杂铜构件制造,大幅提升构件的设计自由度和生产效率,在电气接头、散热器件、高频电子封装等高端应用领域具有广阔的应用前景。
2、然而,slm成型过程中存在一个固有的技术难题:激光束以极高的能量密度快速熔凝金属粉末,熔池冷却速度可达105~106℃/s。这种极快的加热和冷却速率导致熔池与已凝固区域之间存在巨大的温度梯度,进而使铜构件内部产生大量残余应力。残余应力的存在会引发构件翘曲、变形、开裂等问题,严重影响构件的尺寸精度、力学性能和服役可靠性。因此,必须通过退火工艺对slm成型铜构件进行去应力处理,以消除内部残余应力,保证构件的尺寸稳定性和使用可靠性。
3、与此同时,铜构件的核心应用场景对其导电性能要求极高。电力导电部件、高频电子部件等应用领域要求铜构件保持尽可能高的导电率,导电性能的衰减会直接影响构件的使用性能和使用寿命。因此,在消除残余应力的同时,最大限度保留铜构件的导电性能,成为slm成型铜构件后处理工艺亟待解决的关键问题。
4、目前,针对slm成型铜构件的去应力退火工艺,现有技术主要分为高温去应力退火工艺和常规低温时效工艺两类,但均存在明显的缺陷和不足,无法满足“低温去应力+保导电”的双重需求。
5、高温去应力退火的缺陷:高温退火虽然能够有效消除残余应力,但会带来严重的负面影响。对于铜合金而言,高温环境下铜合金室温强化相(如cucrzr中的cr、zr析出相)会发生粗化、聚集,破坏合金的亚稳态过饱和固溶体结构,导致铜构件的导电性能大幅衰减,无法满足导电部件的使用要求。同时,高温退火还会导致铜构件发生明显的热变形,尺寸精度下降,增加后续加工成本。
6、常规低温时效处理的缺陷:低温时效处理虽然能够较好地保留铜合金的导电性能,但由于热处理温度过低,铜构件内部的位错运动、晶界迁移受到限制,残余应力无法有效释放,远不能满足构件服役过程中对尺寸稳定性和抗开裂性能的要求。综上所述,现有去应力退火工艺面临两难:若退火温度过高,则导电性能显著衰减;若退火温度过低,则残余应力释放不充分。
7、因此,如何在有效消除slm成型铜构件残余应力的同时,最大限度地保留其导电性能,是本领域技术人员亟需解决的技术问题。
技术实现思路
1、本发明针对现有技术中slm成型铜构件去应力退火过程中高温退火导致导电性能衰减、低温时效去应力效果差的技术矛盾,提供一种低温保导电去应力退火方法。本发明旨在通过精准控制退火温度区间、保温时长、升温速率、冷却方式和热处理气氛,实现“低温去应力+保导电”的双重效果,同时保证构件的尺寸精度和力学性能。利用低温区间(400-450℃)内铜合金的位错运动、晶界迁移规律,在不引发强化相粗化、不破坏亚稳态固溶体结构的前提下,实现残余应力的有效释放;同时,控制升温速率、冷却方式和热处理气氛,避免构件发生热变形和氧化,进一步保障导电性能和尺寸精度。
2、为了实现上述目的,本发明采用如下技术方案:
3、本发明的第一目的在于提供:一种slm成型铜构件的低温保导电去应力的退火方法,包括以下步骤:
4、(1)预处理:将slm成型后的铜构件进行表面清理,去除构件表面的未熔粉末和油污;避免杂质影响退火过程中构件的表面质量和内部组织。
5、(2)装炉与气氛调节:将预处理后的铜构件放入真空退火炉中,合理摆放构件,避免构件相互接触导致退火过程中发生粘连或变形,抽真空后通入保护性气体,使炉内处于保护性气体气氛;防止空气进入炉内导致构件氧化,避免氧化层影响导电性能。
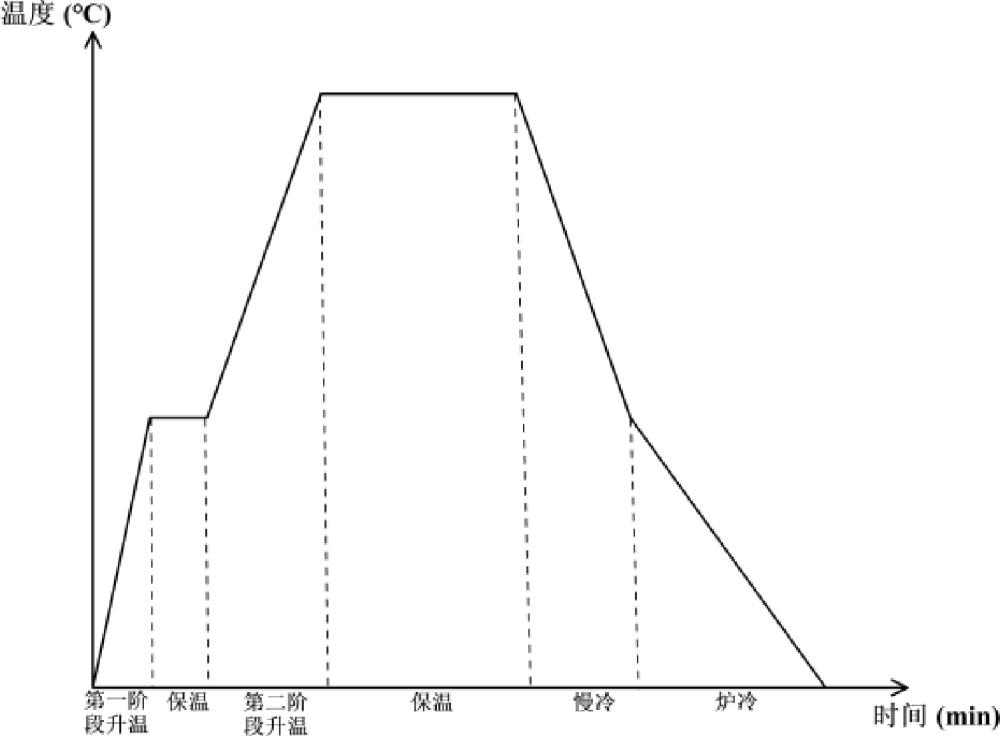
6、(3)阶梯升温:采用阶梯升温方式对退火炉进行加热,避免快速升温导致构件内部产生温差应力,具体升温制度如下:第一阶段:从室温升温至200℃,升温速率控制为5~8℃/min,达到200℃后保温30-40min;该阶段主要目的是预热构件,使构件内部温度均匀,避免后续升温过程中产生局部温差;第二阶段:从200℃升温至目标温度,升温速率控制为3~5℃/min;
7、(4)低温保温去应力:构件升温至目标温度后,保温1.5~3h,保温过程中控制炉内温度波动范围为±5℃;确保构件受热均匀,保证去应力效果的一致性;低温保温能够使构件内部的位错发生滑移、攀移、晶界发生迁移,从而有效释放slm成型过程产生的残余应力,同时避免强化相粗化,保留导电性能;
8、(5)阶梯冷却:保温完成后,采用阶梯冷却方式进行冷却,避免快速冷却导致构件再次产生残余应力,具体冷却制度如下:第一阶段:从目标温度冷却至200℃,冷却速率控制为2~4℃/min;该阶段缓慢冷却,使构件内部温度均匀下降,减少温差应力;第二阶段:从200℃冷却至室温,关闭加热装置,使构件随炉自然冷却;在上述两阶段冷却过程中均保持炉内保护性气体气氛;直至构件温度降至室温,避免构件在冷却过程中接触空气发生氧化。
9、(6)后处理:构件冷却至室温后,取出构件进行表面清理,完成退火方法。
10、作为优选的技术方案,步骤(1)中所述表面清理的方式为:采用压力为0.3~0.5mpa的高压氩气吹扫构件表面,配合无水乙醇超声清洗10~15min,清洗完成后在80~100℃下干燥20~30min,干燥过程持续通入氩气。
11、作为优选的技术方案,步骤(2)中抽真空将炉内真空度抽至5×10⁻³pa以下,所述保护性气体为高纯度氩气,纯度≥99.99%;将炉内气氛置换为氩气氛围,氩气流量控制为5~10l/min,炉内压力保持为0.01~0.02mpa的微正压。
12、作为优选的技术方案,步骤(2)中所述铜构件与炉壁、炉底板之间保持10~20mm的间距,保证受热均匀。
13、作为优选的技术方案,步骤(3)中所述目标温度根据铜构件的合金类型确定:纯铜构件的目标温度为400~420℃,cucrzr铜合金构件的目标温度为420~440℃,cusn铜合金构件的目标温度为430~450℃;不同合金采用不同适配目标温度,可进一步提升去应力效果和导电性能保留效果。
14、作为优选的技术方案,步骤(5)中所述保护性气体为高纯度氩气,纯度≥99.99%。
15、作为优选的技术方案,步骤(6)中所述后处理为:采用压力为0.2-0.6mpa的高压氩气吹扫构件表面,去除残留的杂质;对于平均粗糙度ra为0.8-2.5μm的高表面精度要求的构件,可采用喷砂、机械研磨抛光、电解抛光或磨粒流抛光进行后处理。
16、作为优选的技术方案,所述slm成型铜构件为纯铜构件、cucrzr铜合金构件或cusn铜合金构件。
17、本技术的再一目的在于提供:上述退火方法在去除slm成型铜构件应力和/或保持slm成型铜构件导电能力中的应用。
18、经由上述的技术方案可知,与现有技术相比,本发明的核心优点在于:
19、(1)实现“低温去应力+保导电”双重效果,性能优势显著
20、本发明通过将退火温度精准控制在400~450℃的低温区间,利用该温度范围内铜合金位错运动、晶界迁移的规律,在不引发强化相粗化、不破坏亚稳态固溶体结构的前提下,实现了残余应力的有效释放。经本发明工艺处理后的slm成型铜构件,残余应力可降低至100mpa以下(纯铜构件85mpa、cucrzr构件85mpa、cusn构件98mpa),同时导电率保持优异水平(纯铜构件100%iacs、cucrzr构件92%iacs、cusn构件73%iacs)。相较于现有高温退火工艺(去应力效果好但导电率大幅下降)和常规低温时效工艺(导电率保持较好但去应力效果差),本发明首次实现了去应力效果与导电性能的兼得,解决了长期困扰本领域的技术难题。
21、(2)适配多种铜合金,通用性强
22、本发明针对不同铜合金(纯铜、cucrzr、cusn等)设置了适配的目标温度区间,能够根据合金成分和强化相特性进行精准调控,具有广泛的适用性。本发明不仅适用于纯铜构件,同样适用于沉淀强化型铜合金(如cucrzr)和固溶强化型铜合金(如cusn),可满足不同应用场景下铜构件的后处理需求。
23、(3)避免热变形和氧化,降低后续加工成本
24、本发明通过阶梯升温和阶梯冷却方式,有效避免了热处理过程中的温差应力和热变形。经本发明工艺处理后的铜构件尺寸变形量可控制在0.1%以内(纯铜构件0.08%、cucrzr构件0.09%、cusn构件0.07%),远优于高温退火工艺(0.6%以上)。同时,全程氩气保护气氛有效防止了构件氧化,构件表面光洁无氧化。上述优势大幅降低了后续加工成本和生产周期,提升了产品的市场竞争力和经济效益。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com