
一种激光熔覆粉末、耐蚀激光熔覆层及在液压支架油缸表面制备耐蚀激光熔覆层的方法与流程
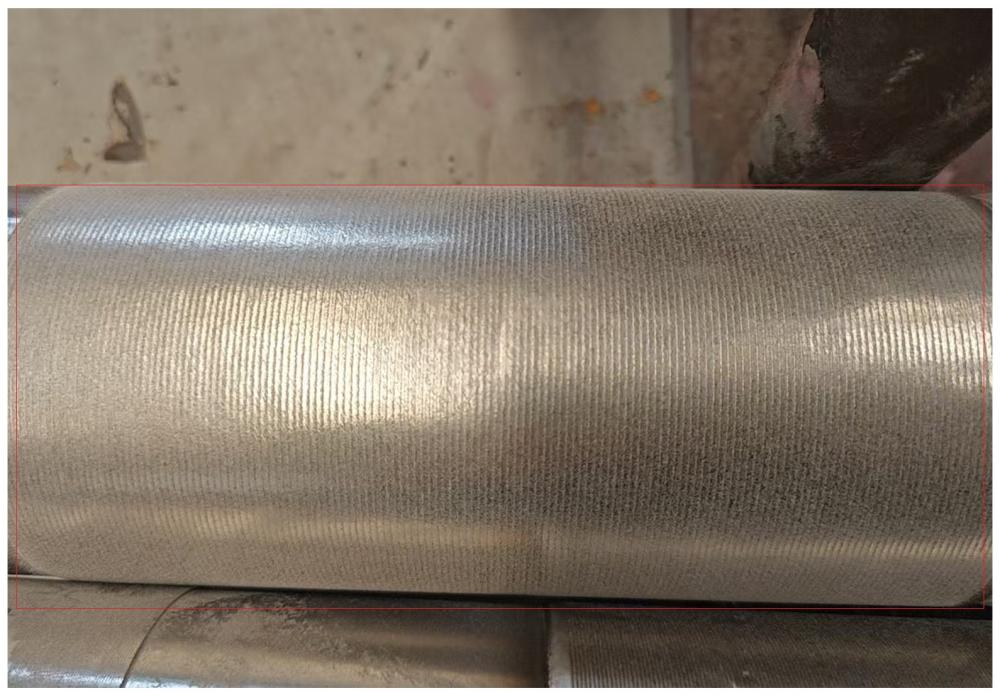
本发明涉及激光熔融粉末领域,具体的说,涉及了一种激光熔覆粉末、耐蚀激光熔覆层及在液压支架油缸表面制备耐蚀激光熔覆层的方法。
背景技术:
1、目前,电化学腐蚀是液压支架油缸失效的主要形式之一。井下潮湿环境配合腐蚀性离子,会导致缸体内外表面均易发生锈蚀。腐蚀产物会破坏镀层完整性,形成蚀斑和凹坑。同时液压支架油缸长期处于酸性环境下,液压支架油缸内壁会出现点状蚀斑,增大密封件空隙,进而引发漏液、卸压。另一方面,采掘过程中产生大量煤灰和矸石颗粒,液压支架油缸的活塞杆在伸出状态下,表面会粘附大量粉尘和煤渣,活塞杆在回缩时,这些硬质颗粒进入缸体内,造成严重的磨粒磨损。
2、目前常用的表面强化工艺有在液压支架油缸上电镀硬铬层和传统激光熔覆铁基或镍基合金。其中,电镀硬铬层虽然具有较高硬度和一定耐磨性,但电镀工艺存在严重的六价铬污染问题,且镀层与基体结合力较差,在重载下易脱落。而传统激光熔覆铁基或镍基合金虽然可获得致密无孔涂层,但大多仅通过增加硬度来提高耐磨性,如fe-cr-b-si系。在高载荷或高温下仍具有0.5~0.7的摩擦系数,易产生粘着磨损和磨粒磨损;同时添加大量的b、c形成硬质相后,涂层韧性下降,抗疲劳剥落能力差,从而无法在煤矿液压支架上熔覆兼具高耐磨性能和高耐蚀性的熔覆涂层,无法保证煤矿液压支架在氯离子浓度大于等于1000mg/l极端酸性环境下的长期安全稳定运行。
技术实现思路
1、为了提供一种兼具高耐磨性能和高耐蚀性的新型熔覆涂层,以保障煤矿液压支架在氯离子浓度大于等于1000mg/l极端酸性环境下的长期安全稳定运行,解决现有技术中硬度和润滑性难以兼顾、耐蚀性和耐磨性相互矛盾、缺乏在摩擦过程中原位生成固体润滑剂的能力、以及解决因简单添加石墨或mos2等固体润滑剂粉末到熔覆材料中导致的激光高能量输入时润滑相烧损、浮出或分解的问题,本发明采用的方案和原理是:
2、首先通过克服技术偏见,合理控制s元素含量并添加其他元素将s元素变害为益,具体是配制一种fe-cr-ni-s四元体系激光熔覆粉末,利用cr优先与s结合,形成热稳定性更高的crs,消除了传统含硫材料的沿晶脆断风险、利用ni优先形成γ-fe相、抑制枝晶间s偏析、提高晶界强度,利用b降低熔池表面张力,促进硫化物以球状/短棒状弥散析出,避免连续网状结构,使得该体系赋予涂层本体高硬度、自润滑和抗热脆性三重优势。
3、其次还利用wc与石墨的复合增强作用,实现颗粒与基体间冶金结合。同时,在激光熔覆时,还通过高送粉量、高功率、高搭接率的工艺协同,提高结合强度和抗疲劳性能。最后在激光熔覆后再结合化学钝化、封闭处理,形成三级防护体系,三级协同最终使液压支架油缸的盐雾试验从1000h~1500h提升至6000h~8000h,提升了4~6倍。
4、本发明所采用的技术方案是:一种在液压支架油缸表面制备耐蚀激光熔覆层的方法,包括以下步骤:
5、步骤一、提供一种激光熔覆粉末,所述激光熔覆粉末包括以下质量百分比的成分:cr 18.0%~25.0%、ni 8.0%~12.0%、s 0.5%~3.0%、b 0.2%~0.8%、c 0.1%~0.5%、wc 15%~20%、石墨 0.5%~1.5%、余量为fe;
6、步骤二、将所述激光熔覆粉末激光熔覆在液压支架油缸表面,得到熔覆基体层;
7、步骤三、对所述熔覆基体层进行钝化和封闭处理,得到耐蚀激光熔覆层。
8、基于上述,所述步骤二中,将所述激光熔覆粉末激光熔覆在所述液压支架油缸表面时,控制激光功率为6000 w~7000 w、扫描线速度为7 m/min~9 m/min、送粉量为50 g/min~60 g/min、搭接率为50%~70%、单道横移量为0.8 mm~1.5 mm、单层熔覆厚度为0.7 mm~0.9mm、光斑直径为3 mm~4.5 mm,粉斑直径为2 mm~4 mm,且光斑直径与粉斑直径的差值为0.5mm~1.0 mm。
9、基于上述,所述步骤三具体包括首先对所述熔覆基体层进行磨外圆、抛光、清洗、过水后浸泡在钝化液中,在45℃~55℃温度下钝化20min~40min,然后再经清洗、烘干后浸泡在封闭液中5min~15min,再次烘干后得到所述耐蚀激光熔覆层。
10、基于上述,所述钝化液是向水中加入10%~15%质量百分数的hno3和2%~5%质量百分数的k2cr2o7制得的,所述封闭液为有机硅树脂。
11、基于上述,所述wc粒度为15 μm~45 μm。
12、基于上述,所述s元素通过fes或单质硫的形式加入。
13、本发明还提供一种耐蚀激光熔覆层,该耐蚀激光熔覆层是由上述制备方法制得的。
14、本发明还提供一种激光熔覆粉末,包括以下质量百分比的成分:cr 18.0%~25.0%、ni 8.0%~12.0%、s 0.5%~3.0%、b 0.2%~0.8%、c 0.1%~0.5%、wc 15%~20%、石墨 0.5%~1.5%、余量为fe。
15、本发明相对现有技术具有突出的实质性特点和显著的进步,具体的说,本发明提供的一种激光熔覆粉末、耐蚀激光熔覆层及在液压支架油缸表面制备耐蚀激光熔覆层的方法,一方面通过优化激光熔覆粉末,具体选用fe-cr-ni-s四元体系作为激光熔覆粉末,利用cr-s键更强的生成焓驱动熔池中cr优先与s结合,形成热稳定性更高的crs而非fes,消除了传统含硫材料的沿晶脆断风险。同时,ni优先形成γ-fe相,将凝固温度区间从150℃收窄至80℃,抑制枝晶间s偏析,同时提高晶界强度,避免低熔点fes-fe共晶(988℃)沿晶界分布。b降低熔池表面张力,促进硫化物以球状/短棒状弥散析出,避免连续网状结构。该体系赋予涂层本体高硬度、自润滑和抗热脆性三重优势。
16、另一方面,wc能够与石墨相配合,起到复合增强的作用。wc颗粒会形成“近连通网络”硬质骨架,产生“阴影效应”,相对耐磨性提升4-6倍。石墨添加0.5-1.5%发挥三重作用。wc30-50μm的间距与硫化物转移膜形成距离匹配。即wc部分熔解,wc→w2c+c,w+c+fe→fe3w3c,在颗粒与基体间形成梯度反应层,实现冶金结合而非机械嵌合。未熔wc作为硬质骨架承担法向载荷,其“阴影效应”使磨粒偏转/破碎,后方低应力区保护基体免受切削。同时,石墨还起到三重作用:c+o→co/co2脱氧保护s不被氧化;与cr反应生成cr23c6硬质相;摩擦初期提供即时润滑。wc间距与硫化物转移膜形成距离匹配,润滑膜覆盖wc表面,对偶件磨损量降低80%以上。
17、第三方面,本发明还通过高送粉量、高功率、高搭接率的工艺协同,将送粉量提升至50~60g/min(常规10~30g/min的2-5倍),配合6~7kw高功率与7~9m/min适中扫描速度,实现大送粉量下的充分熔化。单层熔覆厚度0.7~0.9mm(常规0.3~0.5mm),熔覆效率提升约50%。采用50~70%高搭接率,确保多道熔覆道之间热影响区充分重叠。
18、即,高送粉量能够大幅提高单位时间粉末沉积量,但要求更高能量输入,确保充分熔化。6~7kw高功率提供足够能量密度,线能量密度可达11~18 j/mm²。7~9m/min适中速度既保证熔池充分存在时间,促进wc部分熔解和crs反应,又防止wc沉底。50%~70%的高搭接率使相邻熔覆道热影响区充分重叠,消除未熔合沟槽。解决腐蚀介质通过这些沟槽优先侵入的通道。
19、第四方面,本发明还通过钝化、封闭双重后处理工艺,首创“激光熔覆→化学钝化→封闭处理”三级防护体系。一方面能够利用钝化液中hno3提供氧化环境,k2cr2o7作为强氧化剂加速电子转移,促进cr2o3膜快速生长。铬锰硫化物夹杂物(cr,mn)s优先溶解形成0.5~2μm微凹坑。同时,周围基体cr未被消耗而相对富集,成为钝化膜优先形核点,变“腐蚀诱发点”为“钝化增强点”。同时还利用有机硅树脂封闭,确保封闭剂渗入微孔深处,使si-o-cr化学键合使附着力提升30~50%,能够利用憎水效应减少水膜形成;物理堵塞使孔隙率从小于0.5%降至小于0.05%。三级协同使盐雾试验从1000h~1500h提升至6000h~8000h,提升4~6倍,保障了煤矿液压支架在氯离子浓度大于等于1000mg/l极端酸性环境下的长期安全稳定运行。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com