
汽车用可阳极氧化压铸铝合金及制备方法与流程
本发明涉及汽车用压铸铝合金,具体涉及汽车用可阳极氧化压铸铝合金及制备方法。
背景技术:
1、汽车用可阳极氧化压铸铝合金是指通过压铸工艺成形,并能够进行阳极氧化处理以获得均匀、致密且着色效果良好的氧化膜的铝合金材料。该类材料主要应用于汽车行李架、窗饰条、标牌、内饰件等内外装饰件以及部分对表面质量和耐蚀性要求较高的结构件,在满足车身轻量化的同时提供优异的装饰性和耐候性。其制作过程通常包括合金熔配、压铸成形、铸件表面预处理、阳极氧化、染色及封孔等步骤,核心在于通过合金成分设计与组织控制,消除或抑制粗大硅相、针状富铁相等诱发的阳极氧化膜缺陷,实现高质量表面。
2、目前,现有技术中已出现一些可阳极氧化压铸铝合金制备技术,如申请号为cn201911281977.4,授权公告日为20210511的一种可阳极氧化压铸铝合金材料的制备方法及压铸方法,制备方法包括如下步骤:先投入80%-90%的铝锭,升温至至850℃-880℃时,投入锰元素添加剂、钛元素添加剂;投入剩余铝锭,将铝液温度降低并控制在740℃-780℃,进行精炼净化;取样化验;当金属溶液的成分在以下范围内:si≤0.2%,fe≤0.2%,cu≤0.3%,mn为0.5%-2%,mg≤0.3%,zn≤0.5%,ti为0.01%-0.30%,稀土金属0.01-2.5%,pb≤0.1%,sn≤0.01%,cd≤0.01%,其他杂质总量和不超过0.3%;余量为铝;浇铸铝合金锭。本发明提供的制备方法得到的铝合金材料具有良好的压铸成型性能以及压铸后阳极氧化着色产生辉光的性能。
3、如申请号为cn202310889062.1,授权公告日为20251014的一种可阳极氧化压铸铝合金、其制备方法及应用。按重量百分比计,可阳极氧化压铸铝合金包括mn2.0-5.0%,si1.5-3.0%,fe≤0.2%,mg≤4.0%,zn≤4.0%,mg与zn含量之和≥3.0%,ni0.6-1.2%,ti0.02-0.04%,余量为al及不可避免的杂质;将可阳极氧化压铸铝合金的铸锭熔化并在700-740℃进行保温,得到熔体喷涂无硅脱模剂后使用160-250℃的模具进行压铸,压铸温度比模具温度高420-500℃,脱模得到可阳极氧化压铸铝合金。本发明可以兼顾良好的压铸成品率和阳极氧化效果,适用于对表面质量要求较高的压铸产品。
4、然而,该类现有技术及目前常用的技术方案,制备过程对原生铝锭依赖度高、再生原料利用率低,导致原材料成本居高不下,同时大量优质再生铝资源未被有效利用,不符合汽车行业绿色制造和低碳发展的迫切需求,因此,亟需设计汽车用可阳极氧化压铸铝合金及制备方法解决上述问题。
技术实现思路
1、本发明的目的是提供汽车用可阳极氧化压铸铝合金及制备方法,以解决现有技术中的上述不足之处。
2、为了实现上述目的,本发明提供如下技术方案:
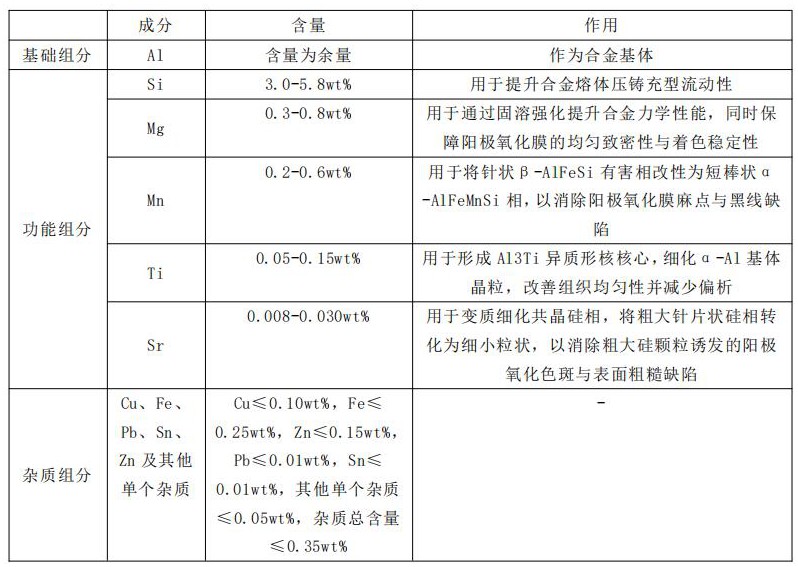
3、汽车用可阳极氧化压铸铝合金,包括基础组分、功能组分及杂质组分,
4、所述基础组分包括al,al作为合金基体,含量为余量;
5、所述功能组分包括si、mg、mn、ti、sr,其中:
6、所述si用于提升合金熔体压铸充型流动性,形成al-si共晶组织,含量为3.0-5.8wt%;
7、所述mg用于通过固溶强化提升合金力学性能,同时保障阳极氧化膜的均匀致密性与着色稳定性,含量为0.3-0.8wt%;
8、所述mn用于将针状β-alfesi有害相改性为短棒状α-alfemnsi相,以消除阳极氧化膜麻点与黑线缺陷,含量为0.2-0.6wt%;
9、所述ti用于形成al3ti异质形核核心,细化α-al基体晶粒,改善组织均匀性并减少偏析,含量为0.05-0.15wt%;
10、所述sr用于变质细化共晶硅相,将粗大针片状硅相转化为细小粒状,以消除粗大硅颗粒诱发的阳极氧化色斑与表面粗糙缺陷,含量为0.008-0.030wt%;
11、所述杂质组分为不可避免的杂质,包括cu、fe、pb、sn、zn及其他单个杂质,其中各杂质含量具有以下限制:
12、cu≤0.10wt%,fe≤0.25wt%,zn≤0.15wt%,pb≤0.01wt%,sn≤0.01wt%,其他单个杂质≤0.05wt%,杂质总含量≤0.35wt%。
13、汽车用可阳极氧化压铸铝合金制备方法,包括以下步骤:
14、步骤s1.工艺选择与数字技术关联:建立数字化配料数据库,基于原料光谱检测数据与目标合金成分要求,利用线性叠加模型计算各类富集物料的投料配比,并将工艺参数与数字质量追溯系统关联,实现全流程数据可追溯;
15、需要说明的是:
16、所述数字化配料数据库包含多种再生富集原料的成分特征谱图及目标合金成分窗口;
17、所述目标合金成分窗口为:si 3.0-5.8wt%、mg 0.3-0.8wt%、mn 0.2-0.6wt%、ti0.05-0.15wt%,且cu≤0.10wt%、pb≤0.01wt%、sn≤0.01wt%、fe≤0.25wt%;
18、所述线性叠加模型联动炉前快速光谱检测模块,实时演算并动态修正各类富集物料的投料配比,同时将熔炼温度、压铸参数、阳极氧化工艺参数与目标合金成分及外观品质要求进行映射关联,生成可追溯的工艺控制指令集,实现全流程闭环质量控制与数字化管控。
19、步骤s2.材料定向选择与预处理:选用组分差异化的再生有色金属原料,剔除含cu、pb、sn的高危害废料,将筛选后的原料分别独立进行预提纯处理,制备得到高铝富集料、富硅富集料、富镁富集料、富锰富集料,各类富集料依次经破碎、磁选除铁、涡电流分选、热解脱油脱漆及光谱抽检分级后独立仓储备用;
20、需要说明的是:
21、所述材料定向选择为选用组分差异化的再生有色金属原料;
22、所述再生有色金属原料包括6系变形铝边角料、低硅压铸铝合金回炉料、1系纯铝废料及3系铝锰废料;
23、且对含cu、pb、sn的高危害废料严格禁止进入熔炼系统,所述高危害废料包括adc12/a380高铜压铸废料、铝活塞及高硅过共晶铝硅合金、含铜铝接头及铜铝复合件、轴瓦轴承合金、7系航空铝、表面镀镍镀铜或钎焊铝件以及混杂大量铁件的碎铝;
24、所述材料定向选择还包括对所述再生有色金属原料进行独立预提纯处理,使每一路物料各自富集一种目标有效组分并同步压低有害杂质,其中:
25、铝基废料经熔剂精炼和过滤制备高铝富集料,含硅废料经重选或冶金富集制备富硅富集料,含镁废料经真空蒸馏或保护气氛熔炼制备富镁富集料,含锰废料经磁选和熔炼富集制备富锰富集料;
26、各路富集料中目标有效组分质量分数≥50%,且cu≤0.05wt%、pb≤0.005wt%、sn≤0.005wt%,并独立建档、分区仓储。
27、步骤s3.材料混融与初次铸锭:将各类富集物料按计算配比计量投料,后启动熔融设备熔化,后经氩气旋转喷吹精炼除气、静置、过滤净化后,浇铸得到再生铝合金铸锭;
28、需要说明的是:
29、所述材料混融与初次铸锭包括:
30、熔炼温度控制在720-750℃,按高铝富集料→富硅富集料→富锰富集料的顺序依次投入,最后将富镁富集料压入液面以下以减少镁元素烧损;
31、熔化后搅拌均匀并取样进行炉前快速光谱检测,根据检测结果补加工业硅、纯镁、almn中间合金、altib晶粒细化剂、alsr变质剂及无钠精炼剂完成精准合金化调整,使主元素稳定控制在目标窗口内,其中:
32、所述altib晶粒细化剂的添加量为熔体总质量的3-5‰;
33、所述alsr变质剂中sr的添加量为0.01-0.02wt%;
34、无钠精炼剂的添加量为2-4‰;
35、所述各类富集物料中回炉料比例≤30%,且回炉料须预先除油污并分选。
36、精炼除气采用旋转喷吹高纯氩气,其中:
37、旋转喷头转速380-450rpm,氩气流量15-25l/min,精炼时间10-15min,控制熔体氢含量≤0.1ml/100g al;
38、所述过滤净化采用30-50目陶瓷过滤板进行两级过滤,其中:
39、第一级过滤孔径为20-30ppi;
40、第二级过滤孔径为40-60ppi;
41、精炼后静置保温20-30min,再次扒渣并取样光谱检测,确认成分合格后浇铸成再生铝合金铸锭。
42、步骤s4.高压真空压铸与粗加工:将再生铝合金铸锭重熔,并采用真空高压压铸成型,后将压铸件脱模后去除浇口、渣包及飞边,外观面经粗加工处理去除铸造表层,得到新铸锭;
43、需要说明的是:
44、所述高压真空压铸的条件为:
45、再生铝合金铸锭重熔后铝液温度700-720℃,模具预热温度220-280℃,型腔真空度≤-0.085mpa;
46、真空压铸时采用慢-快-增压三级压射曲线,其中:
47、慢压射速度0.2-0.4 m/s,快压射速度2.5-4.0 m/s,增压压力85-110mpa,保压时间8-15s;脱模剂选用低浓度水基稀薄脱模剂,喷涂厚度≤0.05mm;
48、所述粗加工处理为对外观面进行cnc精铣,去除厚度0.15-0.3mm的压铸表层偏析层和富集硅相层,并对精铣后表面进行振动研磨或800目以上细白刚玉干式喷砂处理,以统一表面粗糙度。
49、步骤s5.阳极前处理与阳极氧化处理:对步骤s4得到的新铸锭依次进行酸性脱脂、水洗、弱碱蚀、水洗、除硅灰中和及多级纯水清洗,前处理结束后,放入电解池中进行直流阳极氧化,形成阳极氧化膜;
50、需要说明的是:
51、所述阳极前处理包括:
52、酸性脱脂于45-55℃处理5-8min;
53、弱碱蚀采用30-45g/l氢氧化钠溶液于常温处理30-60s;
54、除硅灰中和采用含硝酸与氢氟酸的混合溶液于常温浸泡30-90s,其中:
55、所述混合溶液中硝酸浓度为35-40%、氢氟酸浓度为3-5%;
56、前处理完成后工件表面水膜连续不破裂方可进入氧化槽,其中:
57、所述阳极氧化处理采用硫酸直流阳极氧化工艺;
58、电解液硫酸浓度120-150g/l,al3+浓度<12g/l,电解液温度控制在18-22℃且温差±1℃,电流密度1.0-1.4 a/dm²,电压13-18 v,氧化时间根据目标膜厚确定为25-60min,形成膜厚8-16μm的均匀致密阳极氧化膜。
59、当压铸铝合金硅含量高于7%时,阳极氧化电流密度降至0.8-1.1 a/dm2,并延长低压成膜时间,仅适配深色或黑色阳极氧化;
60、当选用si<0.3%的al-mg系压铸铝合金时,适用于高亮本色阳极氧化;
61、对于目标合金,本色及浅色系阳极氧化时间为25-45min,对应膜厚8-12μm;
62、深色及黑色系阳极氧化时间为45-60min,对应膜厚12-16μm。
63、步骤s6.染色封孔与抽样验证:阳极氧化后进行染色处理,再采用镍钴盐常温封孔或高温纯水热封孔进行封孔,经清洗、烘干后抽样验证外观、膜厚及耐蚀性能;
64、需要说明的是:
65、所述染色封孔的具体操作为:
66、阳极氧化后纯水清洗立即染色,染色温度45-55℃,染色时间5-15min;
67、封孔采用镍钴盐常温封孔或高温纯水热封孔,其中镍钴盐常温封孔温度为25-35℃、封孔时间10-20min,高温纯水热封孔为100℃蒸馏水封闭50min;
68、封孔后经多级纯水清洗、≤70℃低温热风烘干;
69、所述抽样验证的项目包括外观色差检测、针孔及黑斑缺陷检测、涡流测厚仪膜厚检测、封孔质量检测、中性盐雾试验耐蚀性检测以及合金成分光谱校核;
70、所有抽样检测数据同步回传至步骤s1的数字化配料数据库,用于动态修正配料模型与各工序工艺参数,不合格品溯源反馈至前端工序调整配料与熔炼工艺。
71、在上述技术方案中,本发明提供的汽车用可阳极氧化压铸铝合金及制备方法,有益效果为:
72、(1)本发明制备铝合金时,通过对原料的定向选择与独立预提纯工艺,能够对各路再生有色金属原料分别进行熔剂精炼、重选富集、真空蒸馏等差异化处理,以便于在原料端形成有害杂质的深度净化屏障,使得制备合金时,各类富集料中目标有效组分占比高且有害杂质含量极低,同时配合锰元素对针状有害相的短棒状改性机制及严格的杂质总量限制,可以突破传统可阳极氧化铝合金对原生铝锭的依赖,实现变形铝边角料、低硅压铸回炉料等再生原料的高比例消纳,有效降低原材料成本并推动汽车行业绿色低碳制造。
73、(2)本发明构建了以锰元素变质改性与锶元素共晶硅细化为核心的双重组织调控体系,并配合真空高压压铸与粗加工工艺以及阳极前处理与直流阳极氧化工艺,实现了压铸件从基体组织到表面氧化膜的全程缺陷控制,使锰将针状有害相转化为短棒状相以消除阳极氧化膜麻点与黑线缺陷,锶将粗大针片状共晶硅相转化为细小粒状以消除色斑与表面粗糙缺陷,从而满足汽车内外装饰件对阳极氧化表面质量与本色、浅色及深色多色系着色的高标准要求,提高产品装饰性与耐候性。
74、(3)本发明制备铝合金时,能够利用数字化配料数据库与线性叠加模型对各类富集物料的投料配比进行定量优化,而后通过联动炉前快速光谱检测模块实时演算并动态修正投料配比,使主元素稳定控制在目标窗口内,同时全流程数据与数字质量追溯系统关联,使配料与熔炼工艺由经验判断转向数据驱动的精准决策,显著提升合金成分命中率与批次一致性。
75、(4)本发明制备压铸件时,通过对外观面进行精铣去除一定厚度的压铸表层偏析层和富集硅相层,并配合细白刚玉干式喷砂或振动研磨处理,在后续阳极氧化时,可以消除压铸表面富硅偏析对氧化膜均匀性的干扰,与硫酸直流阳极氧化的低温恒流工艺及中温染色与封孔处理形成表面预处理、氧化成膜与着色封闭三重表面质量保障机制,在保障阳极氧化膜均匀致密的前提下实现高装饰性外观效果。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com