
一种细直径超硬磨具及其制备方法与流程
本发明属于精密磨具制造,具体涉及一种细直径超硬磨具及其制备方法。
背景技术:
1、先进陶瓷(碳化硅、氧化铝、氮化硅、熔石英等)凭借高硬度、低热膨胀系数、耐高温、耐腐蚀等特性,已成为半导体、光学、国防军工领域的“隐形基石”。先进陶瓷的开槽、钻孔(盲孔、通孔)、倒角均需要采用超硬砂轮进行加工。先进陶瓷高深径比微孔(如深径比≥3:1,直径≤5mm)加工更是被誉为“针尖上的舞蹈”,对细直径超硬磨具的要求也更加严格。
2、传统细直径超硬磨具主要采用电镀、钎焊和烧结三种工艺制备。电镀工艺的磨料与镀层间为机械包覆,磨具寿命短。单层钎焊工艺寿命较电镀工艺高,但加工难度大。普通烧结工艺的磨料把持力不足。因此,需要开发一种新的细直径超硬磨具制备方法。
3、半固态铸造是在金属凝固过程中施加搅拌等外力,使枝晶组织破碎为球状颗粒,形成固液混合浆料后进行压铸或挤压成型。半固态铸造广泛应用于新能源汽车的铝合金、镁合金结构件的生产,能显著细化晶粒,使铸件具备组织致密、力学性能高、尺寸精度好及近净成形等优势。目前,尚无半固态铸造在细直径超硬磨具制备方面的相关报道。
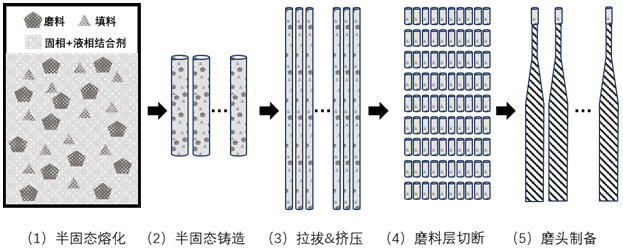
4、本发明采用半固态铸造、挤压拉拔、细丝切断等系列工艺,制备细直径超硬磨具。本法制备的磨料层直径可控制亚毫米级到厘米级范围,直径范围广,对于超细直径磨具的生产优势更为明显。
技术实现思路
1、为了满足先进陶瓷大长径比、高速磨削的需求,本发明采用半固态铸造、挤压拉拔、细丝切断的系列工艺,制备直径在亚毫米级到厘米级范围内的磨料层。采用银基、铜基、铝基等适配半固态铸造的金属为结合剂,使磨料和填料在液固混合的体系内均匀分散,不易团聚、上浮或下沉,制备的磨料层具有均匀致密的组织和优秀的磨料把持力,磨削性能稳定。本发明提供了一种可以在高磨削速度、大长径比环境下稳定使用的细直径超硬磨具及其制备方法。
2、为实现上述目的,本发明磨具的制备方案为:
3、一种细直径超硬磨具的制备方法,过程如下:
4、(1)称取磨料(10~30) wt.%、金属粉(30~75) wt.%、填料(0~50) wt.%,作为磨具磨料层原料;所有原料均为市售。
5、(2)将磨料层原料混合均匀;
6、(3)将混合后的磨料层原料,置于半固态铸造设备的加热腔内,加热到半固态温度,使固相率控制在30%~60%,加热到半固态温度后,开启搅拌,将半固态原料搅拌均匀;
7、(4)搅拌结束后,利用半固态铸造设备进行铸造,将原料铸造成圆柱形短粗棒材;
8、(5)将棒材导入挤压机或拉拔机,使短粗的棒材变形为指定细直径的丝材;若最终产品要求直径较大,铸造棒材直径满足使用需求,可不经过挤压或拉拔;
9、(6)利用机械切割、激光切割、水切割、线切割等方式,将丝材切断为指定长度的小磨头;
10、(7)利用粘接、焊接等手段,将小磨头与基体进行连接,得到细直径超硬磨具;
11、(8)加工、检验合格后,成为成品。
12、进一步地,步骤(1)中,所述磨料选自磨料裸料、镀覆磨料中的至少一种;所述镀覆磨料包括磨料裸料和镀覆在磨料裸料表面的镀层;所述镀层为镍、钴、铜、钛、碳化钛中的至少一种形成的镀层,镀层的重量占镀覆磨料重量的0.5%~30%。所述磨料裸料选自金刚石、立方氮化硼、碳化硅、刚玉中的至少一种。当结合剂含有ti、zr、v、ta、nb等金刚石亲和元素时,可选用裸料。当结合剂为普通合金时,镀层优选镀钛、镀镍、镀碳化钛、镀铜等耐热镀料层。镀覆磨料主要有3个作用:一是增加磨料与结合剂间的浸润性,增加磨料与结合剂的把持力,增加磨具寿命。二是提供抗氧化层,减少半固态熔铸过程中磨料的热退化和氧化。三是调控磨料密度,使之更容易悬浮在半固态熔体中。
13、进一步地,步骤(1)中,所述金属粉为ag-cu系合金粉、ag-cu-in系合金粉(如ag-cu-in、ag-cu-in-ti等)、ag-cu-zn系合金粉(如ag-cu-zn、ag-cu-zn-sn、ag-cu-zn-in、ag-cu-zn-mn、ag-cu-zn-ni等)、cu-sn系合金粉(如cu-sn、cu-sn-ti等)、cu-zn系合金粉(如cu-zn、cu-zn-mn、cu-zn-ni等)和al-si-mg合金粉中的至少一种。金属粉有4个要求:一是该金属粉熔点较低(如≤1200℃),以降低高温对磨料的损伤。二是加热过程中存在固液两相区间,凝固温度区间大(如≥30℃),以方便铸造。三是该粉末加热后,静止时呈类固态不流淌,受压剪切后顺滑充型,铸造性能好。四是该粉末可以较好的与磨料浸润,冷区后可以很好的把持磨料。
14、优选地,ag-cu系合金粉中:ag占(40~85)wt.%,cu占(15~60)wt. %;
15、ag-cu-in系合金粉中:ag占(30~75)wt.%,cu占(20~45)wt.%,in占(5~30)wt.%,其他元素(如ti)占(0~10)wt.%;
16、ag-cu-zn系合金粉中:ag占(10~75)wt.%,cu占(15~60)wt.%,zn占(5~45)wt.%,其他元素(如sn、in、mn、ni)占(0~10)wt.%;
17、cu-sn系合金粉中:cu占(50~95)wt.%,sn占(5~40)wt.%,其他元素(如ti)占(0~20)wt.%;
18、cu-zn系合金粉中:cu占(50~80)wt.%,zn占(10~45)wt.%,其他元素(如mn、ni)占(0~20)wt.%;
19、al-si-mg系合金粉中:al占(91~96.9)wt.%,si占(3~8)wt.%,mg占 (0.1~1)wt.%。
20、更优选地,ag-cu合金粉中:ag占(40~85)wt.%,cu占(15~60)wt. %;ag-cu-in合金粉中:ag占(30~75)wt.%,cu占(20~45)wt.%,in占(5~30)wt.%;ag-cu-in-ti合金粉中:ag占(30~75)wt.%,cu占(20~45)wt.%,in占(5~28)wt.%,ti占(1~5)wt.%;cu-sn合金粉中:cu占(60~95)wt.%,sn占(5~40)wt.%;cu-sn-ti合金粉中:cu占(50~80)wt.%,sn占(10~30)wt.%,ti占(1~20)wt.%;al-si-mg合金粉中al占(91~96.9)wt.%,si占(3~8)wt.%,mg占 (0.1~1)wt.%。
21、进一步地,步骤(1)中,所述填料为金属填料、固体润滑剂和造孔剂中的至少一种。
22、优选地,金属填料为氢化钛粉、钨粉、钴粉和锡粉中的至少一种;所述固体润滑剂为石墨粉和二硫化钼粉中的至少一种;造孔剂为空心球、氯化钠、尿素、碳酸氢钠和碳酸氢铵中的至少一种。
23、进一步地,步骤(1)中,磨料粒度为40/50至m0/0.5;金属粉粒径为200~300目,填料粒径为16μm~80μm。
24、进一步地,步骤(3)中,搅拌为机械搅拌时,搅拌速度为100~500 rpm,搅拌时间60~180 s;搅拌为电磁搅拌时,电磁搅拌的电流10~20a,搅拌时间30~90 s;使原料表面流速达到10~20 cm/s。
25、进一步地,步骤(5)中,丝材直径为0.5mm~50cm。
26、上述的制备方法制得的细直径超硬磨具。
27、本技术提供了一种可以在高磨削速度、大长径比环境下稳定使用的细直径超硬磨具及其制备方法。与现有技术相比,本发明采用半固态铸造、挤压拉拔、细丝切断的系列工艺,制备细直径超硬磨具,具有直径可控且精度高,磨料层组织均匀,磨料把持力好,磨削性能稳定的特点:
28、1、磨头直径细且可控:磨头通过挤压或拉拔后,外径一致性好,棒径可从0.5mm到50cm,棒径精度可控制在±0.05mm,后续修整余量很小,适合自动化生产;
29、2、组织均匀性好:传统的压制-烧结工艺中,固体粉末原料在模具腔体内移动空间有限,其均匀性严重依赖原料粉末的原始混合状态;低熔点粉末熔化后产生流动,存在偏析、流失等问题。半固态铸造的原料在铸造设备内经搅拌,固相颗粒(磨料和未熔化的高熔点金属粉)悬浮在高粘度的非牛顿流体中,不易团聚、上浮或下沉,实现了液相均匀分散,凝固后组织均匀性十分优秀。
30、3、把持能力强:达到相同把持力条件下,半固态铸造较传统的高温热压烧结和液态铸造温度低很多。半固态浆料凝固收缩小,体系致密度高,可充分发挥结合剂的把持能力。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com