
一种碎纸机刀头用金属陶瓷耐磨涂层及其制备方法与流程
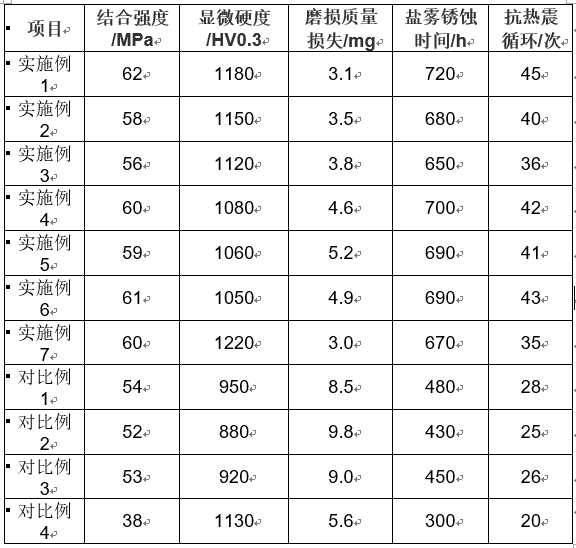
本发明涉及耐磨涂层,尤其涉及一种碎纸机刀头用金属陶瓷耐磨涂层及其制备方法。
背景技术:
1、目前,行业内普遍采用热喷涂、激光熔覆、堆焊等表面强化技术来提升碎纸机刀头刃口的耐磨性能,以实现延长刀头使用寿命的效果。然而,耐磨性能与结合性能、薄刃热变形控制之间存在根本性矛盾:为实现高耐磨性,需要采用高硬度的碳化钨等硬质相涂层,但该手段导致涂层脆性增大、与钢质薄刃刀坯结合强度不足、易崩口剥落;而要实现高结合强度并避免薄刃变形,则要求采用低热输入、低熔点的喷涂工艺,两者在同一涂层体系中难以同时满足。
2、现有火焰喷涂方案中,存在以下问题:①镍铝结合层与钢质薄刃刀坯之间主要依靠机械锚固,缺乏化学结合与冶金结合,导致结合强度偏低、涂层在冲击载荷下易整片剥落;②碳化钨颗粒在高温焰流中直接暴露,发生严重脱碳并生成有害的η相,导致功能层硬度和韧性下降;③多层结构之间存在明显的热膨胀系数突变,导致界面残余应力集中、易开裂。现有激光熔覆方案中,存在以下问题:①激光热输入高,薄刃刀头易发生退火软化和热变形,损害基体原有硬度和刃口精度;②碳化钨颗粒在激光熔池中严重溶解脱碳,硬质相大量损耗;③熔覆层厚、稀释率高,难以在薄刃上精确控制。
3、因此,现有技术中存在高耐磨与高结合、低热变形难以兼得的问题,缺乏一体化、系统性的解决方案,严重制约了碎纸机刀头耐磨涂层的发展。
技术实现思路
1、本发明的目的是为了解决现有技术中存在的缺点,而提出的一种碎纸机刀头用金属陶瓷耐磨涂层及其制备方法。
2、为了实现上述目的,本发明采用了如下技术方案:一种碎纸机刀头用金属陶瓷耐磨涂层,其包括自钢质薄刃刀坯表面由内向外依次层叠设置的复合陈化层、镍铝强结合层、镍铝-镍铬过渡带和高耐磨功能层:其中复合陈化层为柠檬酸-硝酸盐金属络合物前驱体经超声辅助真空浸渍、陈化与烘干形成的有机-无机杂化陈化层,用于提供活性成键位点与纳米氧化物钉扎相;镍铝强结合层为氧-乙炔火焰线材喷涂镍铝自粘结丝形成的低热输入强结合层,用于实现与钢质薄刃刀坯的机械锚固与微冶金结合;镍铝-镍铬过渡带为激光重熔同步同轴送入镍铬合金粉形成的成分连续渐变过渡带,用于消除孔隙并承担热膨胀系数过渡;高耐磨功能层为大气等离子喷涂包覆碳化钨颗粒与钴铬镍合金粉及纳米碳化钛粉、纳米碳化钽粉、纳米碳化铬粉的混合粉形成的高耐磨功能层,用于提供高硬度、高耐磨和抗冲击性能。
3、一种碎纸机刀头用金属陶瓷耐磨涂层的制备方法,其包括如下步骤:步骤s1:刀坯预处理与火焰喷涂结合层:对钢质薄刃刀坯进行白刚玉喷砂粗化与清洗活化,浸入络合物浸渍液中进行超声辅助真空浸渍、陈化与烘干,形成复合陈化层,再采用氧-乙炔火焰线材喷涂镍铝自粘结丝形成镍铝强结合层;
4、步骤s2:激光重熔:在镍铝强结合层上采用激光重熔,同时同轴送入镍铬合金粉,形成镍铝-镍铬过渡带;
5、步骤s3:等离子喷涂包覆碳化钨功能层与后处理:在镍铝-镍铬过渡带上采用大气等离子喷涂包覆碳化钨颗粒与钴铬镍合金粉及纳米碳化钛粉、纳米碳化钽粉、纳米碳化铬粉的混合粉形成高耐磨功能层,再进行磨削开刃,形成碎纸机刀头复合涂层。
6、进一步,步骤s1中:喷砂采用60目白刚玉砂,压力0.5 mpa,喷砂喷距150 mm;刀坯浸入络合物浸渍液,超声频率1.0 khz,真空浸渍20 min;陈化条件为230℃、相对湿度60%、时间12 h;烘干条件为110℃、2 h;火焰喷涂采用φ2.0 mm nial自粘结丝,燃气压力乙炔0.06 mpa、氧气0.3 mpa,压缩空气雾化压力0.5 mpa;喷距200 mm,喷枪移动速度200 mm/s。
7、进一步,步骤s2中:激光重熔步骤中,功率为300 w,光斑直径2 mm,扫描速度300mm/s;同轴送粉采用30±15 μm nicr 80/20粉,送粉速率15 g/min,ar保护气流量10 l/min。
8、进一步,步骤s3中:以重量份计,功能层粉末中包覆wc颗粒70~80份,钴铬镍合金粉12 份,纳米碳化钛粉3份,纳米碳化钽粉2份,纳米碳化铬粉3份;等离子喷涂参数为主气ar 40l/min,辅气h2 10 l/min,电流450 a,功率30 kw,送粉速率40 g/min,喷距100 mm,喷枪移动速度400 mm/s。
9、所述络合物浸渍液通过如下步骤制得:
10、将柠檬酸和去离子水混合,在搅拌速率为300rpm,温度为70℃条件下,搅拌并加入六水合硝酸镍、九水合硝酸铝、九水合硝酸铬和六水合硝酸钇,搅拌20min,再加入乙二醇和聚乙烯醇溶液,升温至85℃,继续搅拌10min,冷却并超声分散,制得络合物浸渍液;
11、进一步,所述络合物浸渍液制备步骤中:柠檬酸、去离子水、六水合硝酸镍、九水合硝酸铝、九水合硝酸铬、六水合硝酸钇、乙二醇和聚乙烯醇溶液用量比为15g:100ml:12-15g:4.5-5g:2g:5g:6ml:10-12ml,所述聚乙烯醇溶液为聚乙烯醇和去离子水按质量比8:100混合得到,聚乙烯醇为pva 1788。
12、进一步,络合物浸渍液制备中,柠檬酸作为络合配体,通过羧基与镍离子、铝离子、铬离子、钇离子形成稳定的柠檬酸-金属络合物,防止金属离子发生水解沉淀;乙二醇作为酯化交联剂,聚乙烯醇溶液作为成膜骨架前驱体;采用柠檬酸-硝酸盐金属络合物前驱体体系,使镍、铝、铬、钇等金属元素以分子尺度均匀分散,其渗透性和润湿性优于微米金属粉悬浮体,能够进入喷砂微凹坑深处,形成三维毛细锚固;陈化过程中柠檬酸与乙二醇发生酯化缩聚,形成连续凝胶骨架,避免因溶剂挥发而开裂。
13、所述包覆碳化钨颗粒通过如下步骤制得:
14、步骤a1:将碳化钨颗粒和盐酸溶液混合,超声分散10min,过滤并以去离子水洗涤至中性,再加入至敏化液中室温下浸泡3min,过滤并加入至活化液中室温下浸泡5min,过滤,制得活化碳化钨颗粒;
15、进一步,步骤a1中:碳化钨颗粒、盐酸溶液、敏化液和活化液用量比为10g:50ml:50ml:50ml,盐酸溶液质量分数为5%,敏化液中氯化亚锡浓度为10g/l、浓盐酸用量为20ml/l,活化液中氯化钯浓度为0.5g/l、浓盐酸用量为10ml/l,浓盐酸质量分数为37%。
16、步骤a2:将活化碳化钨颗粒加入至化学镀液中,在搅拌速率为120rpm,温度为85℃条件下,搅拌20min,过滤,洗涤,干燥,制得化学镀碳化钨颗粒;再将化学镀碳化钨颗粒浸渍于碳源浸渍液中,超声分散15min,过滤,洗涤,干燥,并于管式炉中以氩气保护,并从室温以4℃/min升温至700℃并保温1.5h,随炉冷却至室温,分散,制得包覆碳化钨颗粒;
17、进一步,所述步骤a2中:活化碳化钨颗粒和化学镀液用量比为10g:200ml,化学镀液中硫酸镍浓度为25g/l、次磷酸钠浓度为25g/l、柠檬酸用量为15g/l、醋酸钠用量为12g/l、聚乙二醇用量为1g/l、碳化钛用量为3g/l、碳化钽用量为2g/l以及碳化铬用量为4g/l,聚乙二醇为peg 400;化学镀碳化钨颗粒和碳源浸渍液用量比为10g:150ml,碳源浸渍液为将1g四水合醋酸镍加入至100ml葡萄糖溶液中制得,葡萄糖溶液质量分数为20wt%。
18、包覆碳化钨颗粒制备中,第一层镍-磷复合层作为催化层和反应活性层,一方面促进第二层碳源在炭化过程中石墨化,形成较致密、热稳定性较高的碳层;另一方面,镍-磷层中钛、钽、铬元素可优先与分解出的游离碳或碳化钨表面反应,生成稳定碳化钛、碳化钽、碳化铬,消耗游离碳,抑制有害η相生成。第二层碳层在热喷涂焰流中起牺牲供碳和耗氧作用,并在高能热源下短时隔离碳化钨与粘结相接触,减少脱碳;化学镀层同时提供大量锚固活性位点,提高包覆均匀性。最终效果是显著降低碳化钨在等离子高能束中的分解,保留硬质相数量与形貌,提高功能层硬度和抗冲击性能。
19、进一步,步骤s1中:复合陈化层制备中,柠檬酸-硝酸盐金属络合物使金属元素以分子尺度均匀分布,能进入喷砂微凹坑深处形成三维毛细锚固;在后续火焰喷涂和激光重熔高温作用下,该复合陈化层原位分解、还原,释放镍、铝活性成键位点,并产生局部还原性碳源,促进镍铝熔滴与钢质薄刃刀坯发生微冶金结合;同时形成纳米氧化钇钉扎相,缓冲热膨胀失配应力、抑制界面裂纹,兼有耐蚀防护作用。镍铝强结合层制备中,镍铝自粘结丝在喷涂过程中发生镍-铝放热反应,配合复合陈化层中预置的镍、铝活性组分和复合陈化层粗糙表面,形成机械锚固与局部微冶金结合的复合界面,结合强度高;同时火焰喷涂热输入较低,辅以间歇喷涂或压缩空气背冷,有效避免薄刃变形、退火软化,保护钢质薄刃刀坯基体精度与原有硬度。
20、进一步,步骤s2中:激光重熔将火焰喷涂镍铝强结合层中原本多孔、机械互锁的表面区域熔化,消除内部贯通孔隙和微裂纹,形成致密、类铸造形态的表面;同步送入的镍铬合金粉在熔池中与镍铝强结合层及复合陈化层元素发生液-液互混,原位形成成分连续渐变的镍铝-镍铬过渡带。该过渡带既保留了与下方镍铝强结合层的强冶金结合,又为上方高耐磨功能层提供镍基富集界面,有利于高耐磨功能层与过渡带之间发生同族固溶和微冶金结合,并承担热膨胀系数过渡,降低界面残余应力。该结构以浅层熔池原位成分过渡替代多层喷涂,工艺链更短、界面连续性更好。
21、进一步,步骤s3中:包覆碳化钨颗粒在等离子焰流的高温作用下,外层碳层作为牺牲性碳源和耗氧层,减少碳化钨脱碳;镍-磷复合层与纳米碳化物可原位生成稳定碳化物,抑制碳化钨分解和有害η相生成。高耐磨功能层中钴铬镍合金粉与镍铝-镍铬过渡带的镍基体同族相容,提供韧性并吸收冲击能;纳米碳化钛粉、纳米碳化钽粉、纳米碳化铬粉弥散析出,钉扎晶界、阻碍裂纹扩展,同时提高耐蚀性。金刚石磨削在保持刃口角度的同时控制表面粗糙度,既保证切削锋利度,又避免涂层表面微裂纹扩展。
22、与现有技术相比,本发明的有益效果是:本发明公开了一种碎纸机刀头用金属陶瓷耐磨涂层及其制备方法;碎纸机刀头用金属陶瓷耐磨涂层包括自钢质薄刃刀坯表面由内向外依次层叠设置的复合陈化层、镍铝强结合层、镍铝-镍铬过渡带和高耐磨功能层;其中复合陈化层为柠檬酸-硝酸盐金属络合物前驱体经超声辅助真空浸渍、陈化与烘干形成的有机-无机杂化陈化层,用于提供活性成键位点与纳米氧化物钉扎相;镍铝强结合层为氧-乙炔火焰线材喷涂镍铝自粘结丝形成的低热输入强结合层,用于实现与钢质薄刃刀坯的机械锚固与微冶金结合;镍铝-镍铬过渡带为激光重熔同步同轴送入镍铬合金粉形成的成分连续渐变过渡带,用于消除孔隙并承担热膨胀系数过渡;高耐磨功能层为大气等离子喷涂包覆碳化钨颗粒与钴铬镍合金粉及纳米碳化钛粉、纳米碳化钽粉、纳米碳化铬粉的混合粉形成的高耐磨功能层,用于提供高硬度、高耐磨和抗冲击性能。
23、本发明采用络合物浸渍陈化配合激光重熔原位成分过渡,在钢质薄刃刀坯与高耐磨功能层之间构建连续镍基过渡界面,解决多层结构结合强度低、热膨胀失配开裂的问题,实现高结合强度与低热变形的持久保持;采用化学镀镍-磷复合层配合碳源浸渍炭化,在碳化钨颗粒表面形成镍-磷复合层与碳层的双层包覆结构,进一步抑制碳化钨在等离子焰流中的分解脱碳,从而保留硬质相数量与形貌,实现高硬度与高耐磨性能。
24、本发明采用化学镀配合碳源浸渍炭化,在碳化钨颗粒表面制备镍-磷复合层与碳层双层包覆结构,为高耐磨功能层提供抗脱碳硬质相;采用白刚玉喷砂粗化配合络合物浸渍陈化,实现复合陈化层与刀坯基体之间的毛细锚固、以及镍铝强结合层与刀坯基体之间的微冶金结合,解决薄刃刀头高耐磨与高结合难以兼得的技术难题,并构建复合陈化层、镍铝强结合层、镍铝-镍铬过渡带、高耐磨功能层四级功能结构。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com