
一种立式珩磨刀具修磨工艺的制作方法
本发明涉及珩磨刀具,尤其涉及一种立式珩磨刀具修磨工艺。
背景技术:
1、现有立式珩磨刀具在长期使用后需要对珩磨杆、支撑条和珩磨条进行修磨以重复利用,传统修磨工艺通常仅凭经验分别修磨支撑条和珩磨条,未根据珩磨工位加工孔半径确定支撑条目标半径和珩磨条目标半径,也未使珩磨条目标半径大于支撑条目标半径一个设定差值,导致支撑条与珩磨条径向尺寸不匹配,修磨后刀具加工内孔时精度不稳定。
2、需要说明的是,在上述背景技术部分公开的信息仅用于加强对本公开的背景的理解,因此可以包括不构成对本领域普通技术人员已知的现有技术的信息。
技术实现思路
1、针对现有技术的不足,本发明实施例公开了一种立式珩磨刀具修磨工艺,以解决支撑条与珩磨条径向尺寸不匹配,修磨后刀具加工内孔时精度不稳定的问题。
2、本发明所采用的技术方案如下:
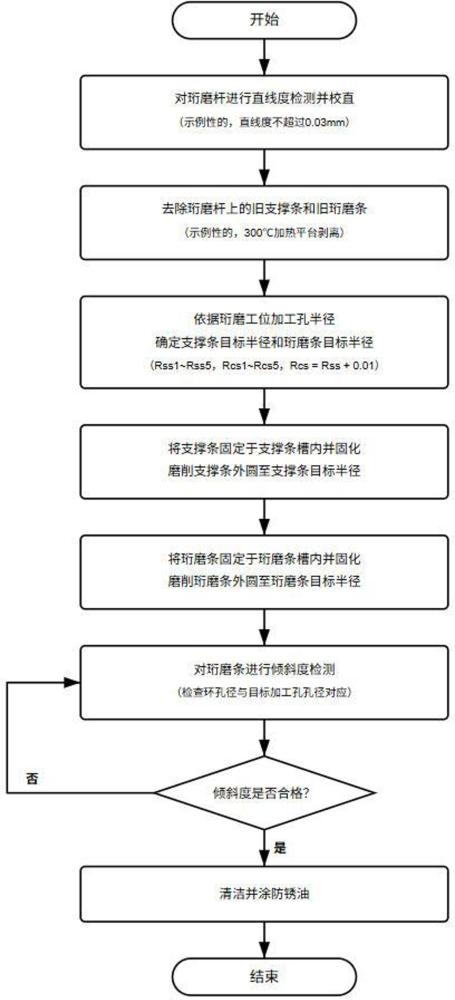
3、一种立式珩磨刀具修磨工艺,其特征在于,包括:
4、对珩磨杆进行直线度检测并校直,使珩磨杆的直线度满足预设条件;
5、去除珩磨杆上的旧支撑条和旧珩磨条;
6、依据珩磨工位加工孔半径确定支撑条目标半径和珩磨条目标半径,珩磨条目标半径大于支撑条目标半径一个设定差值;
7、将支撑条固定于珩磨杆的支撑条槽内并固化,磨削支撑条外圆至支撑条目标半径;
8、将珩磨条固定于珩磨杆的珩磨条槽内并固化,磨削珩磨条外圆至珩磨条目标半径;
9、对珩磨条进行倾斜度检测,若倾斜度不符合预设条件,则修整珩磨条。
10、其进一步的技术方案为,珩磨杆的直线度预设条件为多个方向的直线度均不超过0.03mm,珩磨条目标半径大于支撑条目标半径的设定差值为0.01mm。
11、其进一步的技术方案为,依据珩磨工位加工孔半径确定支撑条目标半径包括:
12、设定各工位加工名义半径rop1至rop4,以及珩前底孔半径rop0;
13、支撑条目标半径rss1=rop0-0.01,上公差0.01;
14、支撑条目标半径rss2=rop1-0.01,上公差0.01;
15、支撑条目标半径rss3=rop2-0.006,上公差0.005;
16、支撑条目标半径rss4=rop3-0.005,上公差0.005;
17、支撑条目标半径rss5=rop4-0.005,上公差0.005。
18、其进一步的技术方案为,珩磨条目标半径rcs1至rcs5分别满足:
19、rcs1=rss1+0.01;
20、rcs2=rss2+0.01;
21、rcs3=rss3+0.01;
22、rcs4=rss4+0.01;
23、rcs5=rss5+0.01。
24、其进一步的技术方案为,去除珩磨杆上的旧支撑条包括:
25、将珩磨杆的支撑条部位水平放置在加热平台上,加热平台温度设定为300℃,待胶融化后剥离旧支撑条;
26、用刮刀和铁丝刷清除支撑条槽内残留的胶,用锉刀将新支撑条的棱边倒钝,用酒精清洗支撑条槽和新支撑条,取出后风干。
27、其进一步的技术方案为,将支撑条固定于支撑条槽内并固化包括:
28、将胶粘剂涂在支撑条槽内,放入支撑条,轻压并轴向移动,擦除溢出的胶,保证支撑条上表面无胶,套入固定环,在150℃温度下烘烤40分钟;
29、套入固定环时,支撑条受力处的螺钉不旋转,手旋相对方向的螺钉;
30、磨削支撑条外圆后,用铲刀清除支撑条边角处残留的胶。
31、其进一步的技术方案为,将珩磨条固定于珩磨条槽内并固化包括:
32、测量珩磨条槽的长度和待安装珩磨条的长度,确定去除余量;
33、锉削珩磨条大端面,若珩磨条与珩磨条槽在宽度方向配合较紧,用砂纸修整;
34、研磨珩磨条的锥面,使珩磨条不松不紧地放入珩磨条槽内;
35、将限位套筒套入插片后整体插入珩磨杆,将三个o型圈套在珩磨条处,在插片撑起珩磨条的情况下,在珩磨条两侧边涂胶,并在胶上倒水加速固化,待胶凝固后松开插片。
36、其进一步的技术方案为,磨削珩磨条外圆时,在珩磨条上表面涂黑以观察磨出情况,磨削中间停下检查磨削是否均匀以及珩磨条上表面是否完全磨出,使珩磨条上表面磨出圆弧,并在偏摆仪上检查珩磨条直线度。
37、其进一步的技术方案为,对珩磨条进行倾斜度检测包括:
38、用两个相同孔径的检查环,在插片撑起的情况下分别套在珩磨条两端,旋转两个检查环,若两个环旋转时受力存在差异,则重新修整珩磨条并检查造成倾斜的原因。
39、其进一步的技术方案为,在完成珩磨条修磨后,对珩磨杆、支撑条和珩磨条进行清洁,并涂防锈油。
40、本发明实施例的有益效果如下:
41、(一)一种立式珩磨刀具修磨工艺先对珩磨杆进行直线度检测并校直,使珩磨杆的直线度满足预设条件,再去除珩磨杆上的旧支撑条和旧珩磨条;依据珩磨工位加工孔半径确定支撑条目标半径和珩磨条目标半径,并使珩磨条目标半径大于支撑条目标半径一个设定差值;将支撑条固定于珩磨杆的支撑条槽内并固化,磨削支撑条外圆至支撑条目标半径;将珩磨条固定于珩磨杆的珩磨条槽内并固化,磨削珩磨条外圆至珩磨条目标半径;对珩磨条进行倾斜度检测,倾斜度不符合预设条件时修整珩磨条。通过上述流程,珩磨杆直线度、支撑条目标半径、珩磨条目标半径和珩磨条倾斜度均得到控制,支撑条与珩磨条径向尺寸匹配,修磨后刀具可重复使用,加工内孔精度稳定,刀具使用寿命延长,耗材成本降低。
42、(二)进一步的,依据珩磨工位加工孔半径确定支撑条目标半径和珩磨条目标半径,并使珩磨条目标半径大于支撑条目标半径一个设定差值,支撑条和珩磨条径向尺寸按工位精确匹配,磨削后支撑条外圆和珩磨条外圆尺寸散差缩小,加工内孔时切削余量均匀,减少锥度、腰鼓形和螺旋纹,提高内孔加工精度。
43、(三)进一步的,将支撑条固定于支撑条槽内并固化后再磨削支撑条外圆,将珩磨条固定于珩磨条槽内并固化后再磨削珩磨条外圆,并对珩磨条进行倾斜度检测,支撑条和珩磨条在珩磨杆上的位置稳定,珩磨条倾斜度得到控制,修磨后刀具重复使用时切削稳定,刀具使用寿命延长,耗材成本降低。
1.一种立式珩磨刀具修磨工艺,其特征在于,包括:
2.根据权利要求1所述的立式珩磨刀具修磨工艺,其特征在于,珩磨杆的直线度预设条件为多个方向的直线度均不超过0.03mm,珩磨条目标半径大于支撑条目标半径的设定差值为0.01mm。
3.根据权利要求1所述的立式珩磨刀具修磨工艺,其特征在于,依据珩磨工位加工孔半径确定支撑条目标半径包括:
4.根据权利要求3所述的立式珩磨刀具修磨工艺,其特征在于,珩磨条目标半径rcs1至rcs5分别满足:
5.根据权利要求1所述的立式珩磨刀具修磨工艺,其特征在于,去除珩磨杆上的旧支撑条包括:
6.根据权利要求1所述的立式珩磨刀具修磨工艺,其特征在于,将支撑条固定于支撑条槽内并固化包括:
7.根据权利要求1所述的立式珩磨刀具修磨工艺,其特征在于,将珩磨条固定于珩磨条槽内并固化包括:
8.根据权利要求1所述的立式珩磨刀具修磨工艺,其特征在于,磨削珩磨条外圆时,在珩磨条上表面涂黑以观察磨出情况,磨削中间停下检查磨削是否均匀以及珩磨条上表面是否完全磨出,使珩磨条上表面磨出圆弧,并在偏摆仪上检查珩磨条直线度。
9.根据权利要求1所述的立式珩磨刀具修磨工艺,其特征在于,对珩磨条进行倾斜度检测包括:
10.根据权利要求1所述的立式珩磨刀具修磨工艺,其特征在于,在完成珩磨条修磨后,对珩磨杆、支撑条和珩磨条进行清洁,并涂防锈油。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com