
一种用于义齿的流体抛光系统装置及加工方法、流体磨料与流程
本发明属于义齿加工,涉及一种用于义齿的流体抛光系统装置及加工方法、流体磨料。
背景技术:
1、现有义齿上釉加工流程一般包括义齿烧结、上釉再烤瓷,存在一些不可避免的技术缺陷,包括釉层在口腔易磨损剥落(6~12个月),暴露高硬度陶瓷基体,损伤天然牙;易在义齿的窝沟处汇聚变厚,而在牙尖和边缘线等尖锐边缘处变薄流淌,影响咬合邻接位点;上釉烧结通常需要20~40分钟,且高度依赖技工手工涂抹的操作经验,无法实现全数字化自动化闭环;釉膜形成时表面存在较多气孔,易集聚菌斑,增大继发龋、牙周炎或种植体周围炎的生物学风险;传统的上釉技术完全依赖高温固化,非耐热材料无法适用。
2、因此,为解决现有传统手工/机械旋转磨头抛光效率低、有加工盲区,以及传统外源性涂层上釉易剥落、破坏解剖精度、需要高温烧结等问题,亟需设计一种义齿的加工设备和方法,克服现有技术缺陷,以满足实际应用需求。
技术实现思路
1、针对现有技术存在的不足,本发明的目的在于提供一种用于义齿的流体抛光系统装置及加工方法、流体磨料,主要是提供了一种全材质通用的智能化随形液态精细喷射抛光系统装置及工艺。本发明通过设计义齿的流体抛光系统装置并匹配相应的流体磨料,实现了“无涂层本体镜面”,根除釉层剥落与“砂纸效应”,消除界面脱落隐患,保护对颌天然牙,随形微米级“保型”抛光,完美保留解剖形态与咬合精度,解剖轮廓精准保留,零咬合高点,消除边缘碎裂,全流程温和冷加工,消除热变形、相变隐患与机械应力,抑制晶格相变,提升抗疲劳寿命,微观表面致密化,显著降低牙菌斑附着与酸蚀风险,全材料兼容性,打通数字化齿科全自动生产闭环。
2、为达此目的,本发明采用以下技术方案:
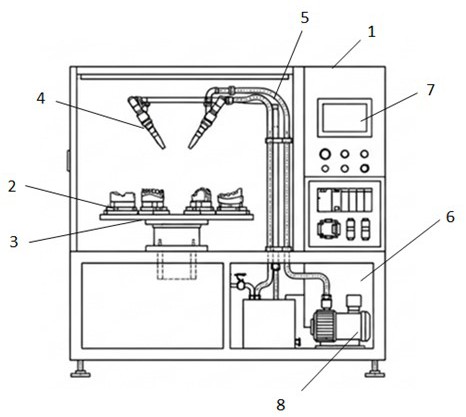
3、第一方面,本发明提供了一种用于义齿的流体抛光系统装置,所述流体抛光系统装置包括壳体、定位夹具、旋转盘结构、射流结构、流体循环结构、抛光液箱和控制系统;
4、所述壳体内设置有所述旋转盘结构,所述旋转盘结构上安装有若干个所述定位夹具,所述定位夹具用于固定义齿;
5、所述壳体的内顶部设置有所述射流结构,且所述射流结构设置于所述定位夹具上方,所述射流结构包括相对设置的至少两个喷头,所述喷头的喷出口均朝向所述定位夹具倾斜设置;
6、所述喷头均独立地连接有所述流体循环结构,所述流体循环结构的入口和出口分别通过管路连接至所述抛光液箱的出口和入口处;
7、所述控制系统分别与所述定位夹具、所述旋转盘结构、所述射流结构、所述流体循环结构和所述抛光液箱电性连接。
8、本发明通过设计义齿的流体抛光系统装置并匹配相应的流体磨料,实现了“无涂层本体镜面”,根除釉层剥落与“砂纸效应”,消除界面脱落隐患,保护对颌天然牙,随形微米级“保型”抛光,完美保留解剖形态与咬合精度,解剖轮廓精准保留,零咬合高点,消除边缘碎裂,全流程温和冷加工,消除热变形、相变隐患与机械应力,抑制晶格相变,提升抗疲劳寿命,微观表面致密化,显著降低牙菌斑附着与酸蚀风险,全材料兼容性,打通数字化齿科全自动生产闭环。
9、作为本发明一种优选的技术方案,所述流体抛光系统装置还包括机械臂结构,所述机械臂结构用于抓取定位夹具至旋转盘结构上固定安装。
10、作为本发明一种优选的技术方案,所述旋转盘结构连接有伺服电机,所述伺服电机用于驱动所述旋转盘结构转动和/或上下移动。
11、作为本发明一种优选的技术方案,每个所述定位夹具转动安装在所述旋转盘结构上,用于定位夹具自转。
12、作为本发明一种优选的技术方案,所述抛光液箱内设置有泵组,所述泵组用于泵送流体至射流结构喷出。
13、第二方面,本发明提供了一种义齿的加工方法,所述加工方法采用第一方面所述的流体抛光系统装置进行,所述加工方法包括:
14、根据待加工义齿的材料材质属性,匹配相应的流体磨料,并设定初始喷射压力与流速;
15、在抛光过程中,plc控制器实时读取义齿当前待加工义齿被抛光区域的微观几何曲率,设定喷射角度;
16、当处于牙尖或边缘线区域时,控制伺服电机调节喷嘴与义齿表面的相对角度,使入射角减小至第一角度范围;
17、当处于咬合面窝沟区域时,控制伺服电机调节喷嘴与义齿表面的相对角度,使入射角减小增大至第二角度范围,用于引导流体磨料随形深入窝沟底部。
18、第三方面,本发明提供了一种流体磨料,所述流体磨料的材质包括黏弹性流体基质和微纳米级硬质磨粒,所述流体磨料通过采用第一方面所述流体抛光系统装置对义齿进行喷射抛光。
19、作为本发明一种优选的技术方案,当义齿为氧化锆陶瓷义齿时,所述流体磨料的材质还包括流变改性助剂,具体如下:
20、所述黏弹性流体基质为聚二甲基硅氧烷,所述微纳米级硬质磨粒为单晶金刚石微粉,所述流变改性助剂为稀释油;其中,以所述聚二甲基硅氧烷的质量为100%计,所述单晶金刚石微粉的添加量为40%~60%,所述稀释油的添加量为1%~3%。
21、优选地,所述单晶金刚石微粉的粒径d50为1μm~3μm。
22、优选地,经稀释油添加后的所述流体磨料的粘度为1000cp~100000cp。
23、优选地,所述氧化锆陶瓷义齿采用的流体磨料的喷射压力为0.6mpa~0.8mpa。
24、优选地,所述氧化锆陶瓷义齿采用的流体磨料的流速为30m/s~40m/s。
25、作为本发明一种优选的技术方案,当义齿为玻璃陶瓷义齿时,所述流体磨料的材质如下:
26、所述黏弹性流体基质为硅酮弹性体,所述微纳米级硬质磨粒为多晶金刚石微粉或绿碳化硅;其中,以所述硅酮弹性体的质量为100%计,所述多晶金刚石微粉或所述绿碳化硅的添加量为25%~40%。
27、优选地,所述多晶金刚石微粉或所述绿碳化硅的粒径d50为0.5μm~1.5μm。
28、优选地,所述玻璃陶瓷义齿采用的流体磨料的喷射压力为0.4mpa~0.5mpa。
29、优选地,所述玻璃陶瓷义齿采用的流体磨料的流速为20m/s~30m/s。
30、作为本发明一种优选的技术方案,当义齿为复合树脂义齿时,所述流体磨料的材质如下:
31、所述黏弹性流体基质为水基高分子溶胶,所述微纳米级硬质磨粒为氧化铝或二氧化硅;其中,以所述水基高分子溶胶的质量为100%计,所述氧化铝或所述二氧化硅的添加量为15%~25%。
32、优选地,所述水基高分子溶胶为聚乙烯醇。
33、优选地,所述氧化铝或所述二氧化硅的粒径d50为3μm~8μm。
34、优选地,所述复合树脂义齿采用的流体磨料的喷射压力为0.2mpa~0.35mpa。
35、优选地,所述复合树脂义齿采用的流体磨料的流速为15m/s~22m/s。
36、作为本发明一种优选的技术方案,当义齿为3d打印高分子材料义齿时,所述流体磨料的材质如下:
37、所述黏弹性流体基质为聚乙二醇,所述微纳米级硬质磨粒为二氧化硅微粉或二氧化锆微粉;其中,以所述聚乙二醇的质量为100%计,所述二氧化硅微粉或所述二氧化锆微粉的添加量为5%~15%。
38、优选地,所述聚乙二醇的分子量小于10000。
39、优选地,所述二氧化硅微粉或所述二氧化锆微粉的粒径d50为0.5μm~5μm。
40、优选地,所述3d打印高分子材料义齿采用的流体磨料的喷射压力为0.15mpa~0.25mpa。
41、优选地,所述3d打印高分子材料义齿采用的流体磨料的流速为10m/s~15m/s。
42、应当理解,本部分所描述的内容并非旨在标识本发明的实施例的关键或重要特征,也不用于限制本发明的范围。本发明的其它特征将通过以下的说明书而变得容易理解。
43、与现有技术相比,本发明的有益效果为:
44、本发明通过设计义齿的流体抛光系统装置并匹配相应的流体磨料,解决了传统外源性上釉层脱落导致的“砂纸效应”与对颌牙的非正常磨损,解决复杂、个性化义齿解剖学形态(窝沟、内腔)抛光不均匀与边缘碎裂,传统抛光与二次上釉工艺带入的内部热应力、晶格相变及变形,数字化齿科新型非耐热材料(弹性瓷、3d打印高分子)无法上釉,全流程自动化闭环等问题。
45、本发明实现了“无涂层本体镜面”,根除釉层剥落与“砂纸效应”,消除界面脱落隐患,保护对颌天然牙;随形微米级“保型”抛光,完美保留解剖形态与咬合精度,解剖轮廓精准保留,零咬合高点,消除边缘碎裂;全流程温和冷加工,消除热变形、相变隐患与机械应力,抑制晶格相变,提升抗疲劳寿命;微观表面致密化,显著降低牙菌斑附着与酸蚀风险;全材料具备兼容性,打通了数字化齿科全自动生产闭环。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com