
脚手架连接件智能成型与表面强化一体化制备方法与流程
本发明属于高端建筑金属建材智能制造工艺,具体涉及一种耐腐增韧cpvc电缆保护管的改性制备方法,能够应用于化工、沿海、盐碱地等严苛工况下的电力电缆防护管网建设领域。
背景技术:
1、建筑脚手架连接件是落地式、悬挑式、附着式升降脚手架体系核心承重构件,直接决定脚手架整体结构承载安全、长期户外使用耐久性能,广泛应用于民用住宅、公共建筑、市政桥梁施工工程。
2、现阶段国内建筑施工领域通用脚手架连接件主要分为直角扣件、旋转扣件、对接扣件三类,全部采用钢材锻压成型后配套热处理、防腐喷涂加工工艺,现有主流加工技术存在多重固有技术缺陷,制约脚手架连接件综合性能提升与智能制造产业升级,具体技术缺陷包括:
3、第一,传统加工工艺采用分段离散式生产,锻压、热处理、防腐三道核心工序独立设置,工序间依靠人工转运毛坯,各工序工艺参数完全固定,不存在跨工序数据联动调控机制。锻压工序仅依靠操作人员经验统一设定锻打压力、锻打次数,未考虑不同批次钢材坯料碳当量、合金元素、原始晶粒尺寸的客观波动;同一套锻压参数加工不同材质坯料时,易出现毛坯充型不足、飞边厚度超标、局部形变应力集中等缺陷,直接造成连接件尺寸公差离散度大,批量产品尺寸偏差最高可达±0.8mm,后期装配时脚手架钢管与连接件贴合间隙过大,降低脚手架整体承载稳定性。同时锻压形变产生的残余应力无法同步传递至热处理工序,热处理炉统一采用固定升温、保温、淬火参数,无法匹配不同毛坯锻压后的形变程度、初始硬度,热处理后工件内部金相组织分布不均,铁素体、珠光体、回火索氏体比例失控,成品屈服强度波动区间大,常规批量生产屈服强度浮动范围320mpa~385mpa,无法稳定满足gb15831-2023《钢管脚手架扣件》国家标准高强度使用要求,高楼层、大荷载施工场景下存在扣件断裂安全隐患。防腐工序独立于前两道加工工序,未结合热处理后工件表层金相硬度、组织致密性调整喷涂、固化参数,硬度偏低工件表层孔隙率高,防腐涂层渗透附着力不足,户外使用6~12个月即出现涂层鼓包、脱落、锈蚀,中性盐雾测试常规产品仅能达到400~600h耐蚀标准,沿海高盐雾、南方高湿多雨地区使用寿命大幅缩短,频繁更换脚手架连接件大幅提升建筑施工综合成本。
4、第二,传统工艺无自适应智能调控手段,全部工艺参数依赖人工现场调试,对技师实操经验依赖性极强,新产线调试周期长,人工调试过程会产生大量废品,常规新生产线投产前调试废品率可达12%以上。单批次钢材材质发生微小波动时,无法实时感知材质变化并同步修正锻压、热处理、防腐工艺,只能整批次加工完成后通过成品检测发现性能不达标,再反向调整下一批次工艺参数,存在严重工艺滞后性,无法实现生产过程实时动态优化。现有少量引入自动化设备的扣件生产线仅实现单工序单机自动化,锻压机、热处理炉、喷涂设备相互独立,无统一中央数据运算调控平台,不存在跨工序智能自适应运算模型,更未建立适配脚手架连接件锻压-热处理-防腐全流程的专用智能参数修正计算公式,自动化设备仅执行固定预设程序,不具备材质、形变、硬度数据驱动的自主参数调节能力,智能化程度极低,无法从根源解决产品性能一致性差的核心痛点。
5、第三,现有脚手架连接件防腐处理普遍采用单一热浸镀锌工艺或普通环氧粉末喷涂工艺,原料配比固定不变,未结合工件基体力学性能匹配防腐涂层体系。热浸镀锌工艺锌层厚度不可控,镀层厚度普遍超过150μm,镀层内部存在针孔、微裂纹,高温浸锌过程会二次改变工件热处理金相组织,降低连接件基体屈服强度;普通环氧粉末涂层仅依靠单一树脂粘结,无锌铝复合牺牲阳极防腐体系,盐雾腐蚀防护能力薄弱,且喷涂流量、固化温度全程固定,热处理后硬度偏高工件表层致密,涂层结合力不足,硬度偏低工件表层疏松,涂层易渗透出现内部腐蚀,两类传统防腐工艺均无法兼顾基体力学强度与长效防腐耐用性。同时现有技术未针对脚手架连接件低合金结构钢坯料明确限定精准化学组分区间,市场大量采用普通q235钢材制备扣件,钢材碳含量偏高,锻压后冷脆倾向显著,低温施工环境下极易发生断裂失效,无法适配北方冬季户外施工场景,不符合河北省建筑工程全季节施工安全需求。
6、第四,传统加工工艺能耗高、污染物排放量大。分段独立热处理炉升温保温全程恒定功率,无基于工件材质、形变数据的自适应温控调节,大量多余热能无效损耗;防腐喷涂无粉体回收闭环系统,粉末涂料逸散浪费严重,粉尘污染物排放超标;人工转运毛坯增加产线人工成本,单条年产300万件扣件生产线需配置22~28名操作、转运、调试工人,人力成本逐年上涨,综合生产毛利率持续压缩。同时现有工艺无全流程数据采集、存储、迭代优化体系,生产过程工艺参数、成品性能数据无法追溯,出现批量质量缺陷时难以定位问题工序,产品质量管控难度大,无法满足建筑钢结构建材产品终身质量溯源监管要求。
7、总之,传统脚手架连接件采用分段独立加工模式,锻压、热处理、防腐喷涂三道核心工序相互割裂,工艺参数依靠人工固定设定,无法适配钢材坯料批次间材质波动、锻压形变差异带来的性能偏差,属于粗放式传统金属加工工艺。
技术实现思路
1、本发明的目的在于克服现有存在的全部缺陷,提出以智能工艺参数自适应调控为核心发明构思,串联脚手架连接件锻压成型、梯度热处理、锌铝复合防腐表面强化全连续化工艺数据链路,构建两组专属适配钢材锻压、热处理工况的智能自适应修正计算公式,基于坯料材质光谱数据、锻压实时形变传感数据、热处理硬度检测数据动态实时修正全流程工艺参数,同步限定适配脚手架承重工况的低合金结构钢原料组分、锌铝复合防腐粉体的精准配比,并包括完整连续化智能产线控制逻辑与在线检测迭代机制,从原料选型、工艺调控、智能算法和成品质控的角度解决现有技术性能不稳定、智能化程度低、防腐耐用性差、生产成本高、质量不可追溯的技术问题,实现锻压成型、梯度热处理、防腐表面强化一体化连续智能加工,通过两组专用智能自适应计算公式动态修正全链条工艺参数,同步优化连接件成型尺寸精度、内部金相组织力学强度、表层防腐耐候耐用性能,适配规模化智能制造生产线连续化生产。
2、为实现上述技术目的,本发明采用如下技术方案:
3、本发明的第一方面在于一种脚手架连接件智能成型与表面强化一体化制备方法,包括:
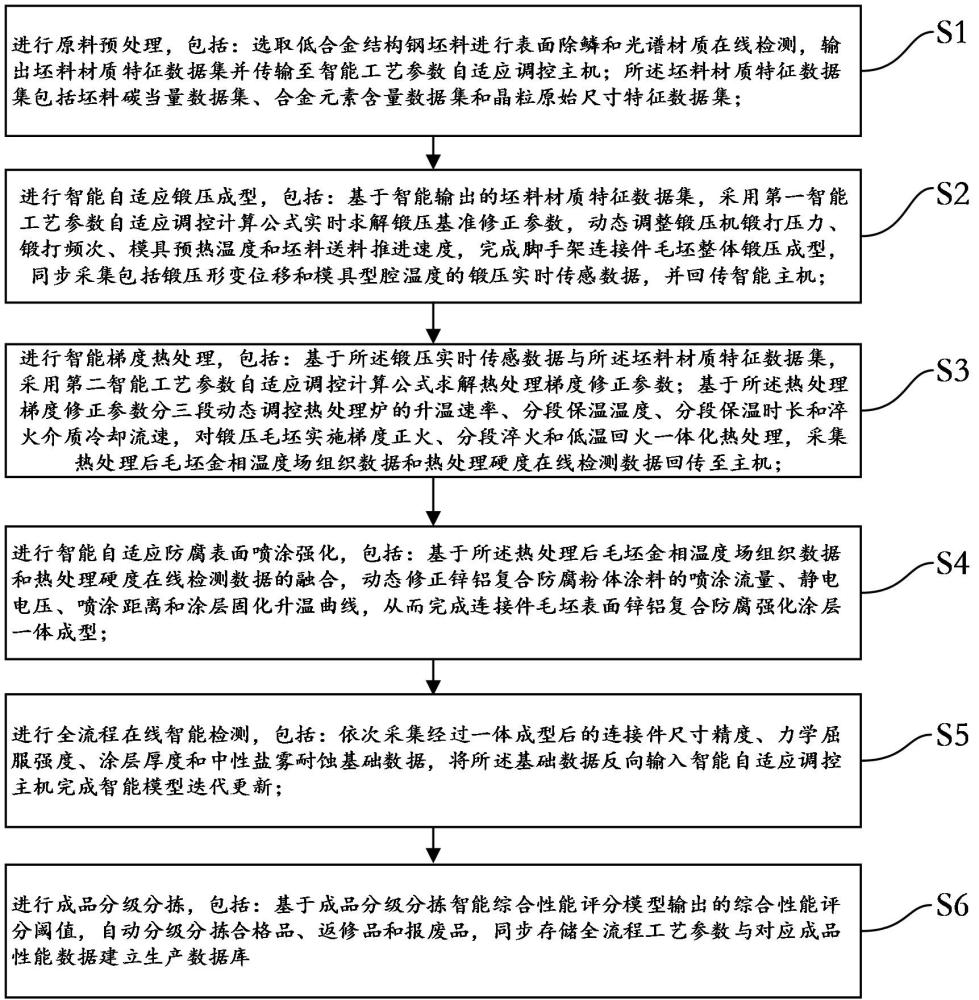
4、s1,进行原料预处理,包括:选取低合金结构钢坯料进行表面除鳞和光谱材质在线检测,输出坯料材质特征数据集并传输至智能工艺参数自适应调控主机;所述坯料材质特征数据集包括坯料碳当量数据集、合金元素含量数据集和晶粒原始尺寸特征数据集;
5、s2,进行智能自适应锻压成型,包括:基于智能输出的坯料材质特征数据集,采用第一智能工艺参数自适应调控计算公式实时求解锻压基准修正参数,动态调整锻压机锻打压力、锻打频次、模具预热温度和坯料送料推进速度,完成脚手架连接件毛坯整体锻压成型,同步采集包括锻压形变位移和模具型腔温度的锻压实时传感数据,并回传智能主机;
6、s3,进行智能梯度热处理,包括:基于所述锻压实时传感数据与所述坯料材质特征数据集,采用第二智能工艺参数自适应调控计算公式求解热处理梯度修正参数;基于所述热处理梯度修正参数分三段动态调控热处理炉的升温速率、分段保温温度、分段保温时长和淬火介质冷却流速,对锻压毛坯实施梯度正火、分段淬火和低温回火一体化热处理,采集热处理后毛坯金相温度场组织数据和热处理硬度在线检测数据回传至主机;
7、s4,进行智能自适应防腐表面喷涂强化,包括:基于所述热处理后毛坯金相温度场组织数据和热处理硬度在线检测数据的融合,动态修正锌铝复合防腐粉体涂料的喷涂流量、静电电压、喷涂距离和涂层固化升温曲线,从而完成连接件毛坯表面锌铝复合防腐强化涂层一体成型;
8、s5,进行全流程在线智能检测,包括:依次采集经过一体成型后的连接件尺寸精度、力学屈服强度、涂层厚度和中性盐雾耐蚀基础数据,将所述基础数据反向输入智能自适应调控主机完成智能模型迭代更新;
9、s6,进行成品分级分拣,包括:基于成品分级分拣智能综合性能评分模型输出的综合性能评分阈值,自动分级分拣合格品、返修品和报废品,同步存储全流程工艺参数与对应成品性能数据建立生产数据库。
10、优选的,s1中所述低合金结构钢坯料为q355b低合金结构钢热轧钢坯,钢坯化学组分质量分数限定为:c 0.12%~0.20%、si 0.30%~0.50%、mn 1.20%~1.60%、p≤0.030%、s≤0.025%、v 0.02%~0.08%和nb 0.01%~0.04%;原料预处理采用高压水射流除鳞,射流压力 18~22mpa,除鳞后通过直读光谱仪在线连续采集钢坯截面合金元素含量,单根坯料采集3组光谱数据取均值构建材质特征向量矩阵,除鳞后钢坯表面氧化皮残留量控制在≤0.08g/m²。
11、优选的,s2中所述第一智能工艺参数自适应调控计算公式为锻压压力自适应修正模型,如下式(1)所示:
12、 (1);
13、其中,为实时自适应锻打压力,单位kn;,为标准坯料基准锻压压力,基准工况为碳当量0.16%、平均晶粒尺寸25μm、模具温度280℃的标准q355b钢坯;为钢坯碳当量检测值;为钢坯原始平均晶粒尺寸;为模具实时温度与基准280℃差值,单位℃;为智能动态修正权重系数,由锻压实时形变位移传感数据与锻后尺寸检测数据通过梯度下降迭代更新,连续生产过程中模型自主适配不同钢坯批次、模具磨损状态,权重系数持续收敛至最优区间;取值区间220~380kn/%,取值区间1.2~2.8kn/μm,取值区间4.5~7.2kn/℃;
14、基于模型输出同步联动修正锻打频次,锻打频次关联修正式如式(2)所示:
15、 (2);
16、基准锻打频次适配标准坯料完整充型需求,模型根据实时自适应锻压压力同步联动调整锻打次数,实现压力与锻打频次协同优化。
17、优选的,所述s3中,所述第二智能工艺参数自适应调控计算公式为热处理保温温度自适应修正模型,如下式(3)所示:
18、 (3);
19、式中:为分段自适应保温温度,单位℃;为标准坯料基准保温温度,正火段890℃、淬火段830℃、回火段210℃;为锻压过程采集毛坯最大形变量;为锻后毛坯初始维氏硬度;、、为热处理专属自适应权重系数,区间35~62℃/%,区间110~190℃,区间0.18~0.36℃/hv;热处理分三段梯度温控,升温阶段升温速率同步跟随动态调整,淬火介质选用5%~10%浓度水溶性聚醚淬火液,冷却流速随差值线性修正。
20、优选的,所述s4中,所述锌铝复合防腐粉体涂料的原料组分质量占比为:锌粉72%、铝粉18%、环氧改性酚醛树脂粘结剂8%、硅烷偶联剂2%;所述智能模型基于所述热处理硬度在线检测数据线性修正粉体喷涂流量,喷涂流量修正区间为80~160ml/min,静电喷涂电压自适应区间为60~90kv;基于所述热处理后毛坯金相温度场组织数据将涂层固化分为两段升温,其中,所述两段升温包括:低温预固化为120~140℃保温12min,高温强化固化为190~210℃保温28min,最终成型防腐涂层厚度控制在65~110μm。
21、优选的,所述s5中,所述全流程在线智能检测包括四道并行检测单元,包括:三维激光尺寸检测单元、万能材料力学拉伸单元、涂层涡流厚度检测单元和中性盐雾快速预检测单元;每间隔200件成品提取一组完整检测数据集输入智能自适应调控主机,采用梯度下降法更新所述第一智能工艺参数自适应调控计算公式和所述第二智能工艺参数自适应调控计算公式内的全部权重系数、、、,单次迭代步长固定为0.0012,迭代收敛判定条件为连续三组成品综合性能波动值≤0.8%。
22、优选的,所述s6中,所述成品分级分拣智能综合性能评分模型包括四个指标权重,分别为:尺寸精度权重0.35、屈服强度权重0.30、涂层厚度均匀性权重0.20和耐蚀性能权重0.15;综合评分≥92分为一级合格品,75≤综合评分<92分为返修品,综合评分<75分为报废品;生产数据库同步存储单根坯料光谱数据、锻压全时段工艺参数、热处理梯度温控曲线、防腐喷涂参数和成品全部检测数据,数据存储周期不低于5年,支持所述成品分级分拣智能综合性能评分模型长期离线训练优化。
23、优选的,所述锻压成型采用的模具为h13热作模具钢制备,所述模具的预热温度跟随所述智能模型的输出参数动态调控区间为220~360℃。
24、优选的,所述热处理炉采用分区式电阻加热模块,炉内氮气保护气氛浓度维持99.99% 隔绝氧化;实施所述防腐表面喷涂强化的防腐喷涂工位配套负压粉尘回收装置,粉体涂料回收利用率≥96%;全流程环境温度稳定控制 18~26℃,空气相对湿度 40%~65%,消除温湿度波动对智能检测数据与工艺成型质量的干扰。
25、本发明的第二方面在于提供一种脚手架连接件智能成型与表面强化一体化调控系统,用于执行第一方面所述的制备方法,包括依次串联布置的多个工艺单元,所述工艺单元包括:原料预处理检测单元(101)、智能自适应锻压成型单元(102)、智能梯度热处理单元(103)、智能防腐表面强化单元(104)、在线综合检测单元(105)、智能分拣仓储单元(106),以及中央智能自适应调控主机(107);其中:
26、所述中央智能自适应调控主机(107)内置存储模块、实时运算模块和模型迭代模块,所述实时运算模块的内部设置用于锻压自适应修正模型的所述第一智能工艺参数自适应调控计算公式和用于热处理保温温度自适应修正模型的所述第二智能工艺参数自适应调控计算公式;多个所述工艺单元均分别设置多类型传感采集模块,所采集的传感数据实时双向传输至所述中央智能自适应调控主机,所述中央智能自适应调控主机输出修正参数反向控制多个所述工艺单元的执行机构完成工艺自适应调节,所述存储模块存储全流程生产数据供给所述模型迭代模块,持续优化所述第一智能工艺参数自适应调控计算公式和所述第二智能工艺参数自适应调控计算公式中的权重系数。
27、本发明的方法和系统的有益效果:
28、原料预处理至锻压成型工序传输间隔≤12s,锻压毛坯转运至热处理炉传输间隔≤18s,热处理完成毛坯转运至防腐喷涂工位传输间隔≤25s,全流程无人工中间转运停顿,各工序传感数据实时传输延迟≤150ms,智能自适应调控主机完成两组计算公式参数求解运算耗时≤80ms,实现工艺参数同步动态修正。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com