
一种级间支承前挡板的高精度加工工艺的制作方法
本发明涉及航空航天器零部件加工,具体为一种级间支承前挡板的高精度加工工艺。
背景技术:
1、级间支承前挡板作为航空航天器中的关键零部件,材料采用锻件gh4169,该零件具有壁厚薄、尺寸公差要求严格等特点,在实际加工过程中面临诸多技术难题;
2、现有加工工艺中,零件的工艺路线为0毛坯-10车工-20钳工-25车工-28车工-30数车-50数车-60钳工-70数铣-80钳工-90检验-110清洗-120包装,在此过程中存在以下问题:
3、零件单工序去除余量多,导致精密尺寸加工易变形。30、50工序直接由毛坯加工至最终尺寸,端面槽、外圆槽去除余量过多,使得零件应力变形较大,直径尺寸ф161.23(0,-0.025)、外圆槽平行度0.03均达不到设计要求;70工序数铣三个凸台后,零件应力释放,轴向尺寸5.4(0,-0.1)不合格;
4、缺乏专用工装、测具,零件加工与测量不便。由于该零件此前按新机管理,加工批次少、批量小,专用工装测具未配齐,无专用数车夹具导致装夹困难,无专用测量工具使得小公差直径尺寸测量不准确。
5、因此,我们提出了一种级间支承前挡板的高精度加工工艺。
技术实现思路
1、本发明的目的在于提供一种级间支承前挡板的高精度加工工艺,解决了背景技术中所提出的问题。
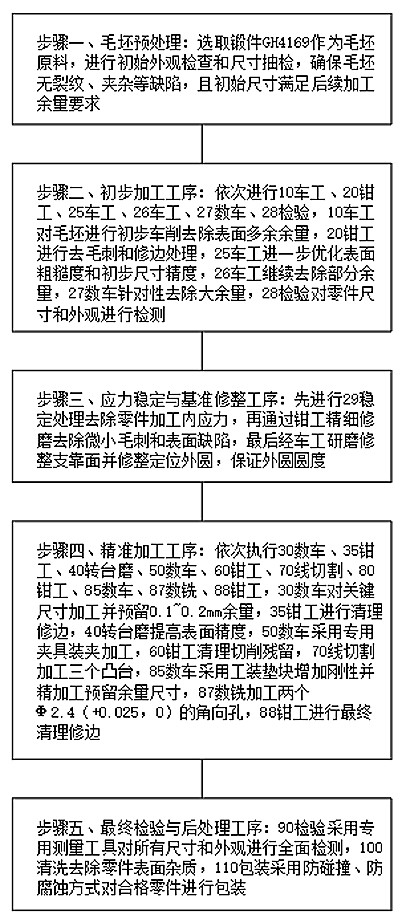
2、为实现上述目的,本发明提供如下技术方案:一种级间支承前挡板的高精度加工工艺,包括如下工艺步骤:
3、步骤一、毛坯预处理:选取锻件gh4169作为毛坯原料,进行初始外观检查和尺寸抽检,确保毛坯无裂纹、夹杂等缺陷,且初始尺寸满足后续加工余量要求;
4、步骤二、初步加工工序:依次进行10车工、20钳工、25车工、26车工、27数车、28检验,10车工对毛坯进行初步车削去除表面多余余量,20钳工进行去毛刺和修边处理,25车工进一步优化表面粗糙度和初步尺寸精度,26车工继续去除部分余量,27数车针对性去除大余量,28检验对零件尺寸和外观进行检测;
5、步骤三、应力稳定与基准修整工序:先进行29稳定处理去除零件加工内应力,再通过钳工精细修磨去除微小毛刺和表面缺陷,最后经车工研磨修整支靠面并修整定位外圆,保证外圆圆度;
6、步骤四、精准加工工序:依次执行30数车、35钳工、40转台磨、50数车、60钳工、70线切割、80钳工、85数车、87数铣、88钳工,30数车对关键尺寸加工并预留0.1~0.2mm余量,35钳工进行清理修边,40转台磨提高表面精度,50数车采用专用夹具装夹加工,60钳工清理切削残留,70线切割加工三个凸台,85数车采用工装垫块增加刚性并精加工预留余量尺寸,87数铣加工两个ф2.4(+0.025,0)的角向孔,88钳工进行最终清理修边;
7、步骤五、最终检验与后处理工序:90检验采用专用测量工具对所有尺寸和外观进行全面检测,100清洗去除零件表面杂质,110包装采用防碰撞、防腐蚀方式对合格零件进行包装。
8、作为本发明的一种优选实施方式,步骤四中30数车加工的关键尺寸包括直径尺寸ф161.23(0,-0.025),预留余量用于后续精加工以保证尺寸精度。
9、作为本发明的一种优选实施方式,步骤四中50数车所采用的专用数车夹具,为针对零件壁厚不足2mm的结构特点定制,能够减少装夹过程中零件的变形。
10、作为本发明的一种优选实施方式,步骤三中85数车使用的工装垫块为自制结构,通过增加零件刚性,确保外圆槽平行度0.03符合设计要求。
11、作为本发明的一种优选实施方式,步骤四中87数铣加工时采用专用对表量环辅助测量,保证ф2.4(+0.025,0)角向孔的尺寸精度和位置精度。
12、作为本发明的一种优选实施方式,步骤三中29稳定处理采用专业应力消除工艺,处理温度控制在500~600℃,保温时间为2~4小时,确保充分去除零件内应力。
13、作为本发明的一种优选实施方式,步骤四中70线切割加工凸台时,线切割的走丝速度控制在8~12m/s,放电间隙控制在0.01~0.03mm,避免加工过程中产生应力变形。
14、与现有技术相比,本发明的有益效果如下:
15、本发明通过优化加工工艺路线,增加稳定处理工序去除内应力,将数铣凸台改为线切割加工,关键尺寸预留余量后精加工等措施,有效解决了零件加工变形问题,确保精密尺寸(如ф161.23(0,-0.025)、长度5.4(0,-0.1)、外圆槽平行度0.03)满足设计要求。
16、配置专用数车夹具、自制工装垫块、专用对表量环和专用测量工具等,解决了零件装夹不便、测量不准确的问题,提高了加工过程的稳定性和测量精度。
17、协调放宽非必要配合尺寸公差,在不影响零件使用性能的前提下,降低了加工难度,缩短了零件交付周期。
18、通过本发明的加工工艺,级间支承前挡板的加工合格率提升,满足了航空航天器零部件的高精度生产要求。
1.一种级间支承前挡板的高精度加工工艺,其特征在于:包括如下工艺步骤:
2.根据权利要求1所述的一种级间支承前挡板的高精度加工工艺,其特征在于:步骤四中30数车加工的关键尺寸包括直径尺寸ф161.23(0,-0.025),预留余量用于后续精加工以保证尺寸精度。
3.根据权利要求1所述的一种级间支承前挡板的高精度加工工艺,其特征在于:步骤四中50数车所采用的专用数车夹具,为针对零件壁厚不足2mm的结构特点定制,能够减少装夹过程中零件的变形。
4.根据权利要求1所述的一种级间支承前挡板的高精度加工工艺,其特征在于:步骤三中85数车使用的工装垫块为自制结构,通过增加零件刚性,确保外圆槽平行度0.03符合设计要求。
5.根据权利要求1所述的一种级间支承前挡板的高精度加工工艺,其特征在于:步骤四中87数铣加工时采用专用对表量环辅助测量,保证ф2.4(+0.025,0)角向孔的尺寸精度和位置精度。
6.根据权利要求1所述的一种级间支承前挡板的高精度加工工艺,其特征在于:步骤三中29稳定处理采用专业应力消除工艺,处理温度控制在500~600℃,保温时间为2~4小时,确保充分去除零件内应力。
7.根据权利要求1所述的一种级间支承前挡板的高精度加工工艺,其特征在于:步骤四中70线切割加工凸台时,线切割的走丝速度控制在8~12m/s,放电间隙控制在0.01~0.03mm,避免加工过程中产生应力变形。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com