
深筋槽加工方法与流程
本发明涉及汽车,尤其涉及深筋槽加工方法。
背景技术:
1、目前压铸模具零件深筋槽加工主要依赖电火花设备放电加工,加工效率低、成本高,形成瓶颈工序,制约模具的产出能力。电火花加工模具筋槽时,石墨电极与零件之间瞬间产生高压电流对零件进行电蚀,在零件表面形成热影响区,如果后续热影响区去除不彻底,就会对模具寿命造成极大的影响。综上所述,现有的电加工技术已难以满足高精度、高效率的现代压铸模具制造需求。
2、目前,国内的模具厂家尚采用电火花加工零件深筋槽,虽精度尚可,却难以兼顾效率与表面质量。行业内先进的模具企业已普遍转向高精度数控铣削工艺的过渡。
3、采用数控铣削加工压铸模具深筋槽时,还存在以下问题:大切深刀具加工时,刀具悬伸部分会在切削力作用下发生弯曲,弯曲后实际切削位置会偏离编程路径,导致加工后余量不均匀或偏移;细长刀具加工深腔时产生让刀,造成后续刀具加工干涉,产生折断。
技术实现思路
1、本发明的目的在于提供一种压铸模具的深筋槽加工方法,有效的提高复杂成型零件深筋槽的加工效率,提高表面加工质量,减少抛光工序的工作量。同时降低了由于电火花加工产生的热影响区对零件使用寿命的影响。缓解瓶颈工序产能不足,缩短模具制造周期,提升企业整体竞争力。
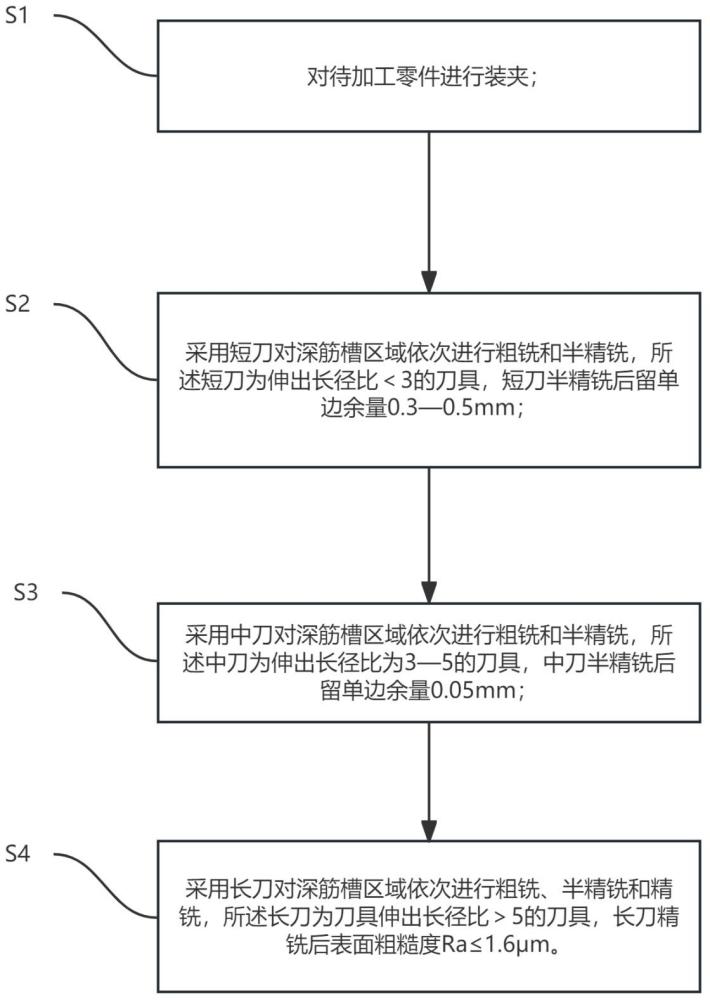
2、第一方面,本发明记载了深筋槽加工方法,应用于宽度为4mm-6.5mm,深度和宽度比例大于等于10的深筋槽,包括:
3、s1:对待加工零件进行装夹;
4、s2:采用短刀对深筋槽区域依次进行粗铣和半精铣,所述短刀为伸出长径比<3的刀具,短刀半精铣后留单边余量0.3—0.5mm;
5、s3:采用中刀对深筋槽区域依次进行粗铣和半精铣,所述中刀为伸出长径比为3—5的刀具,中刀半精铣后留单边余量0.05mm;
6、s4:采用长刀对深筋槽区域依次进行粗铣、半精铣和精铣,所述长刀为刀具伸出长径比>5的刀具,长刀精铣后表面粗糙度ra≤1.6μm。
7、优选地,对深筋槽根部的圆角部分加工时,不采用短刀加工,直接采用中刀对圆角部分依次进行粗铣和半精铣,再采用长刀对圆角部分依次进行粗铣、半精铣和精铣。
8、优选地,所述短刀为大切深刀具。
9、优选地,使用大切深刀具时,主轴转速为2300—2500r/min,进给速度为80—100mm/min,切削深度为0.5—3mm,线速度为30—40m/min。
10、优选地,对于大切深刀具加工余量偏移,根据刀具试切后的实际偏移量,在数控程序编制中进行人工补偿。
11、优选地,所述中刀为锥颈深沟圆鼻刀。
12、优选地,使用锥颈深沟圆鼻刀时,主轴转速为2500—2800r/min,进给速度为500—600mm/min,切削深度为0.05—0.15mm,线速度为35—45m/min。
13、优选地,所述长刀为锥颈深沟球头刀。
14、优选地,使用锥颈深沟球头刀时,主轴转速为3600—4000r/min,进给速度为400—500mm/min,切削深度为0.1—0.3mm,线速度为45-50m/min。
15、优选地,所述短刀、中刀、长刀的刀具的螺旋角为45°。
16、本发明与现有技术相比具有以下的优点:
17、1.本发明的数控铣削加工模具零件深筋槽技术,替代传统电火花加工深筋槽,提高加工效率20%以上,缩短模具制造电加工时间20%;通过解决大切深刀具加工余量偏移问题,提高筋槽粗铣加工效率50%;通过创新数控铣分层铣削方法,解决细长刀具加工过程中磨损严重的问题,减少刀具折断80%。
18、2.加工精度高,表面粗糙度ra≤1.6μm,完全满足制造精度要求;有效提高复杂成型零件深筋槽的加工效率,提高表面加工质量,减少抛光工序的工作量。同时,降低了由于电火花加工产生的热影响区对零件使用寿命的影响,降低模具早期龟裂的风险。
19、3.针对细长刀具易振颤、刚性不足、折断的问题,采用分层铣削技术,有效降低切削力对刀具的冲击,提升加工稳定性;采用长短配合加工及合理的加工参数,防止断刀和歪刀。
20、4.针对筋槽底部为圆角形状的部位,加工完成后,无法有效去除加工余量;如果直接进行精加工,由于根部量大导致刀具加工过程中受力增大,导致刀具震动,导致崴刀断刀等现象;在这种情况下,不采用短刀加工,直接采用中刀对圆角部分依次进行粗铣和半精铣,再采用长刀对圆角部分依次进行粗铣、半精铣和精铣,有效去除根部余量,保证圆角部位加工质量,防止过切,并避免直接精加工造成的振动、崴刀和断刀。
21、5.本发明根据刀具伸出长径比将加工分为短刀、中刀、长刀三个阶段,并分别匹配转速、进给、切深和线速度:短刀长径比<3,刚性好,采用大切深、较低转速和较大进给实现快速去量;中刀长径比3—5,刚性下降但仍能进入深腔,采用较高转速、较小切深和较高进给进行半精加工,保证余量均匀;长刀长径比>5,刚性最弱,采用高转速、小切深和适中进给进行精加工,降低切削力,避免颤振、崩刀和断刀。该长径比与加工参数的匹配,使深宽比≥10:1的深筋槽一次装夹完成加工,表面粗糙度ra≤1.6μm,刀具折断减少80%,加工效率提高20%以上。
1.深筋槽加工方法,应用于宽度为4mm-6.5mm,深度和宽度比例大于等于10的深筋槽,其特征在于,包括如下步骤:
2.根据权利要求1所述的深筋槽加工方法,其特征在于,
3.根据权利要求1所述的深筋槽加工方法,其特征在于,
4.根据权利要求3所述的深筋槽加工方法,其特征在于,
5.根据权利要求3所述的深筋槽加工方法,其特征在于,
6.根据权利要求1所述的深筋槽加工方法,其特征在于,
7.根据权利要求6所述的深筋槽加工方法,其特征在于,
8.根据权利要求1所述的深筋槽加工方法,其特征在于,
9.根据权利要求8所述的深筋槽加工方法,其特征在于,
10.根据权利要求1所述的深筋槽加工方法,其特征在于,
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com