
一种汽车二氧化碳压缩机静盘及其制备方法与流程
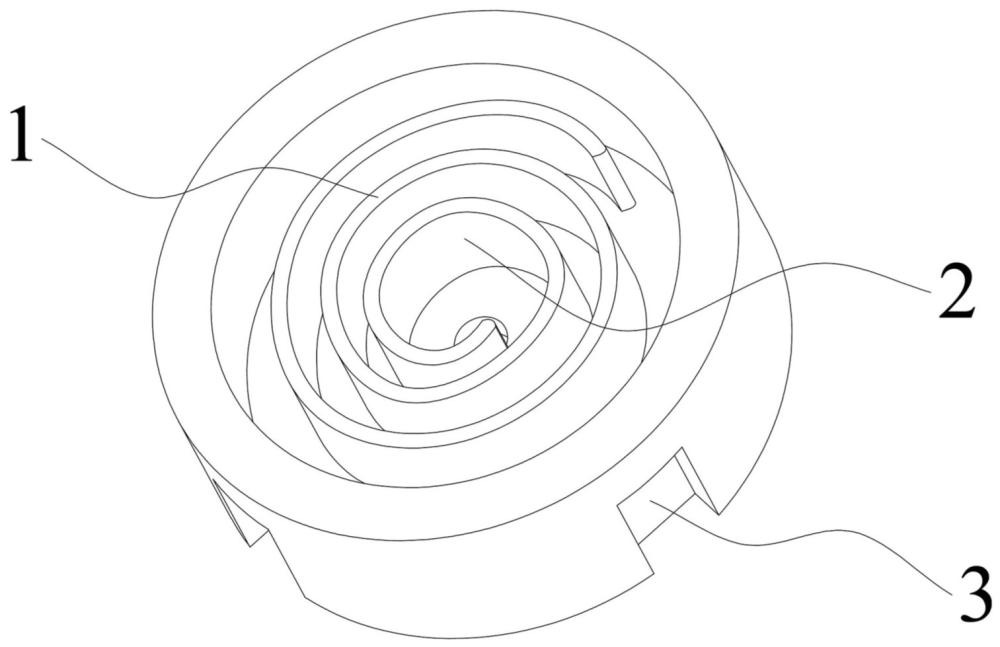
本发明涉及汽车零部件制造,尤其涉及一种汽车二氧化碳压缩机静盘及其制备方法。
背景技术:
1、随着全球对汽车排放标准的日益严苛及“双碳”目标的深入推进,电动汽车热管理系统对高效、环保制冷剂的需求愈发迫切。作为天然制冷剂,凭借极低的全球变暖潜值和优异的低温制热性能,被视为下一代汽车空调的主流技术路线。然而,制冷剂的工作压力高达传统hfc制冷剂的5-8倍,这对压缩机核心部件——涡旋静盘的力学性能、耐磨性及密封可靠性提出严苛要求,静盘的综合性能直接决定压缩机的容积效率与服役寿命。
2、目前,汽车涡旋压缩机静盘多采用4032铝合金经锻造后机械加工成型,并在涡旋工作面施以pvd(physical vapor deposition)硬质涂层以提高耐磨性。然而,现有技术仍存在以下显著缺陷:其一,静盘通常刚性固定于压缩机机架,无法补偿高压工况下热膨胀、磨损及加工误差带来的轴向间隙变化,端面泄漏损失严重,制约能效提升;其二,现有pvd涂层多在全表面统一施涂,未考虑齿顶(抗冲蚀)、齿侧(减摩)及导向机构(低阻响应)的差异化功能需求,硬质涂层脆性大、润滑涂层强度不足,两者难以兼顾;其三,导向槽等配合面最终光整时,金刚石油石易犁沟剥离脆性涂层,磨粒流(afm)高压介质则可能冲刷损伤邻近涡旋齿面功能涂层,两者均难以在保证涂层完整性的前提下精确控制装配间隙。
3、公开号为cn118167633a的中国专利公开了一种压缩机,其动涡旋齿朝向静端板的一端具有动齿顶面,该动齿顶面至少部分附着涂层部,涂层部与静端板能够接触,且附着涂层部的动涡旋材质硬度高于静涡旋件的基材硬度。该方案通过取消动涡旋齿顶部的密封环,采用硬质涂层与静端板直接接触对磨的方式,避免传统密封件在补气、排气侧向力作用下浮动所导致的串气、泄漏风险。
4、然而,该方案仍存在以下不足:1.其仅通过在动齿顶面设置单一硬质涂层来应对磨损,未考虑涡旋齿顶(抗冲蚀)与齿侧(减摩润滑)的差异化功能需求,涂层功能单一,难以同时兼顾高压密封带的抗磨粒冲蚀与齿侧啮合的低摩擦阻力;2.静涡旋件采用含碳铸铁与动涡旋件铝合金涂层对磨,虽能形成碳润滑介质,但属于被动润滑机制,缺乏针对超高压工况下主动、可控的密封间隙补偿能力;3.动涡旋齿顶面涂层与静端板之间为刚性接触,无法补偿因热膨胀、磨损及加工误差带来的轴向间隙变化,端面泄漏问题未从根本上得到解决。
5、因此,如何提供一种能够兼顾高压密封自适应补偿、齿顶与齿侧分区异质涂层协同强化、低温镀膜避免基体过时效、以及导向副低损伤的静盘,在超高压工况下长期保持稳定可靠的密封性与耐磨性,是本领域亟需解决的技术问题。
技术实现思路
1、有鉴于此,为了克服现有技术的不足,本发明旨在提供一种汽车二氧化碳压缩机静盘及其制备方法。
2、根据本发明的第一方面,提供一种汽车二氧化碳压缩机静盘的制备方法,该方法包括:
3、步骤s1:通过半精加工在静盘毛坯的涡旋齿顶面、涡旋齿侧面和导向槽内壁表面预留沉积余量后,进行超声波清洗及等离子轰击活化处理;
4、步骤s2:在涡旋齿侧面和导向槽内壁上安装第一掩膜板,在暴露的涡旋齿顶面表面制备由cr粘结合金底层、crn承力过渡层、crcn梯度应力释放层及掺钨类金刚石功能层(w-dlc)组成的复合耐磨层;
5、步骤s3:拆除第一掩膜板,在涡旋齿顶面上安装第二掩膜板,在暴露的涡旋齿侧面和导向槽内壁表面沉积掺钨非晶碳润滑层;
6、步骤s4:拆除第二掩膜板,在涡旋齿侧面和导向槽内壁上安装第三掩膜板,对涡旋齿顶面的复合耐磨层表面进行激光扫描加工,形成阵列分布的微凹坑,拆除第三掩膜板对导向槽内壁进行超声辅助流体抛光。
7、可选地,本发明的汽车二氧化碳压缩机静盘的制备方法,步骤s1中,涡旋齿顶面单边预留0.010-0.014mm的沉积余量,涡旋齿侧面单边预留0.005mm的沉积余量,导向槽内壁单边预留0.005mm的沉积余量。
8、可选地,本发明的汽车二氧化碳压缩机静盘的制备方法,步骤s1中,超声波清洗的温度为60℃,频率为40khz,时间为15min,清洗介质为弱碱性水基金属清洗剂;清洗后采用电阻率≥15mω·cm的去离子水喷淋漂洗3次,再以120℃热风循环烘干30min;等离子轰击活化处理在真空腔室中进行,通入流量200sccm的氩气,腔室工作压力为1.2pa,射频功率为300w,处理时间为8min。
9、可选地,本发明的汽车二氧化碳压缩机静盘的制备方法,步骤s2中,按以下方式在涡旋齿顶面表面沉积复合耐磨层:
10、将装配有第一掩膜板的静盘置于真空度为不大于的真空环境,升温至120-180℃,维持恒温,30min后采用纯度不小于99.99%的铬靶为溅射源,通入流量为100sccm的氩气,在气压0.3pa、基体偏压-600v、铬靶电流为5a的条件下溅射沉积10min,制得厚度为的cr粘结合金底层;
11、将氩气流量调整为80sccm,通入流量为80sccm的氮气,在气压0.3pa、基体偏压-80v,铬靶电流为5a的条件下溅射沉积40min,在cr粘结合金底层上制得厚度为的crn承力过渡层;
12、以纯度不小于99.99%的高纯石墨靶作为碳供给源,通入80sccm流量的氩气、80sccm流量的氮气和10sccm流量的乙炔,在基体偏压为-80v的条件下反应溅射沉积50min,沉积时间内,石墨靶功率由1kw匀速递增至3kw,铬靶溅射电流由5a匀速递减至2a,氮气流量匀速递减至20sccm,乙炔流量匀速递增至40sccm,在crn承力过渡层上制得厚度为的crcn梯度应力释放层;
13、采用纯度为99.99%的碳化钨靶为溅射源,将氩气流量调整为100sccm、乙炔流量调整为100sccm,在气压为0.4pa、碳化钨靶电流为1.2-2.8a、基体偏压为-60v的条件下反应溅射沉积120min,在crcn梯度应力释放层上制得厚度为的掺钨类金刚石功能层,沉积结束后随炉冷却至60℃后充氮破空取出。
14、可选地,本发明的汽车二氧化碳压缩机静盘的制备方法,步骤s3中,按以下方式在涡旋齿侧面和导向槽内壁表面沉积掺钨非晶碳润滑层:
15、将装配有第二掩膜板的静盘置于真空度不大于的真空环境,升温至150℃,通入流量200sccm氩气,在气压1.2pa、射频功率300w的条件下,同时对静盘施加-600v的基体偏压进行等离子轰击活化2min;
16、以纯度为99.99%的高纯钨靶为溅射源,通入流量为100sccm的氩气、流量为80sccm的乙炔,在0.5pa气压、钨靶电流为3a、基体偏压为-50v、沉积温度为150℃的条件下,反应溅射沉积30min,在涡旋齿侧面和导向槽内壁表面形成厚度为5.0μm的掺钨非晶碳润滑层,沉积结束随炉冷却至60℃后充氮破空取出。
17、可选地,本发明的汽车二氧化碳压缩机静盘的制备方法,步骤s4中,采用波长1064nm、脉宽100-200ns、重复频率20-50khz、功率8w的激光对涡旋齿顶面的复合耐磨层表面进行激光扫描,形成直径为、深度为、横向间距与纵向间距均为的微凹坑,微凹坑在涡旋齿顶面的面积占有率为15%。
18、可选地,本发明的汽车二氧化碳压缩机静盘的制备方法,步骤s4中,在激光扫描加工后,将静盘浸入温度为40℃的碳氢清洗剂中,采用80khz超声波与1mhz兆声波叠加震荡清洗10min。
19、可选地,本发明的汽车二氧化碳压缩机静盘的制备方法,步骤s4中,在40khz超声振动辅助下,采用粒径50nm的氧化铈抛光液对导向槽内壁流体抛光,循环抛光时间6min。
20、可选地,本发明的汽车二氧化碳压缩机静盘的制备方法,第一掩膜板、第二掩膜板和第三掩膜板均为不锈钢掩膜板,厚度为1mm,各掩膜板与静盘相应区域的贴合处均设有薄紫铜柔性垫片用于密封缝隙,各掩膜板均通过沿静盘径向分布的多个定位销固定于静盘上。
21、根据本发明的另一方面,提供一种汽车二氧化碳压缩机静盘,该汽车二氧化碳压缩机静盘根据上述制备方法制得。
22、本发明的汽车二氧化碳压缩机静盘及其制备方法,具有以下有益技术效果:
23、1.通过在静盘背部设置与排气压力连通的背压腔,可配合现有浮动式结构使用,使静盘在轴向呈浮动式安装,利用排气压力驱动静盘自动向动盘方向贴近,解决刚性固定静盘因热膨胀、磨损及加工误差导致的轴向间隙不可补偿问题,抑制端面泄漏损失。
24、2.通过选区掩膜,在涡旋齿顶面沉积复合耐磨层,利用高硬度与多层界面韧化机制抵抗高压气流携带磨粒的冲蚀;在齿侧面及导向槽内壁沉积低摩擦润滑层。两种功能层分域设置,使静盘各区域按工况需求获得最优表面功能,规避了单一涂层的性能矛盾。
25、3.在超声振动辅助下采用氧化铈抛光液对导向槽内壁表面的掺钨非晶碳润滑层流体抛光,在流体抛光过程中,氧化铈与水反应生成活性基团,活性基团与掺钨非晶碳润滑层表面发生化学键合后生成铈基化学弱化反应层,在超声振动产生的空化微射流和流体剪切作用下,通过流体摩擦力机械去除铈基化学弱化反应层,对掺钨非晶碳润滑层无犁沟切削损伤,避免传统金刚石油石珩磨的涂层剥离风险,保障了浮动导向副的低阻力响应灵敏度。
26、4.在齿顶复合耐磨层表面通过纳秒激光扫描加工出规则微凹坑阵列,利用微凹坑的润滑油储池效应,在压缩机启动或冷媒冲刷导致流体动压润滑缺失时,提供局部弹性流体动压支撑,延缓干摩擦发生,提升频繁启停及冷媒冲刷等极端边界润滑工况下的抗咬合可靠性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com