
一种超声喷丸与偶联剂协同改性的金属网导能筋及其制备方法和应用
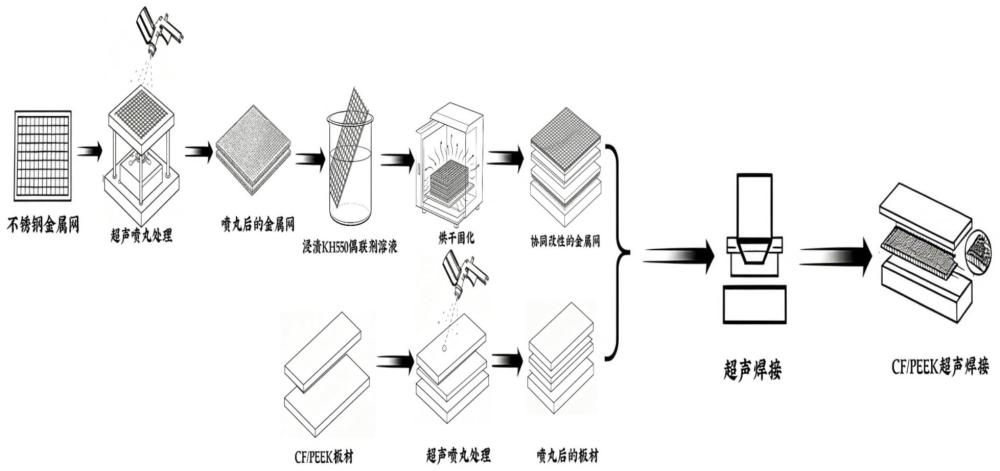
本发明属于热塑性复合材料超声焊接,尤其涉及一种超声喷丸与偶联剂协同改性的金属网导能筋及其制备方法和应用。
背景技术:
1、“轻质化、长寿命、高可靠、高效能”是新一代航空航天装备的核心发展目标,而先进复合材料是实现装备结构轻量化与高性能化的重要技术路径。碳纤维增强聚醚醚酮(cf/peek)复合材料凭借其高比强度、高比模量、优异的耐高温性能及耐腐蚀性能,在航空航天主承力结构件、高端医疗器械及新能源装备等领域具有广阔的应用前景。采用cf/peek替代铝合金等传统金属材料制造承力构件,已成为提升航空航天器结构轻量化水平与综合效能的关键技术手段之一。
2、先进复合材料结构具有突出的可设计性和整体化成型优势,然而,复合材料结构件之间的装配连接环节仍不可或缺,连接技术在整个装备制造工艺体系中占据重要地位。目前,复合材料的连接方式主要包括机械紧固连接、胶接连接和熔融焊接三大类。其中,机械连接与胶接连接均源自金属结构连接技术,在树脂基复合材料应用中存在固有局限:机械连接需预先钻孔,该过程会切断复合材料中的连续纤维增强体,导致本体力学性能显著下降,同时接头区域易产生应力集中;胶接连接则存在固化周期长、耐候性不足及不可拆卸等问题。超声波焊接技术具有升温迅速、焊接周期短、热影响区窄及易于实现自动化等优势,在cf/peek复合材料连接领域展现出良好的应用前景。其基本原理为:高频振动波(20khz~40 khz)经焊头传递至搭接工件表面,在压力作用下接触面相互摩擦生热,促使热塑性树脂熔融并在分子层面形成结合。超声波焊接无需破坏增强纤维,亦无需复杂的表面预处理,有效规避了机械连接与胶接连接的固有缺陷。
3、金属网因其良好的导电导热性能及结构可设计性,常被用作导能筋置于cf/peek超声焊接界面处,以实现超声能量的高效传导及温度场的均匀化分布。现有技术中,已有方案将热塑性树脂薄膜覆合于金属网表面制成复合导能筋,或采用火焰法在金属丝网表面原位生长碳纳米管进行修饰改性,上述方法在一定程度上提高了焊接接头的界面强度。然而,金属网丝材表面固有的光滑特性使其与peek树脂的结合主要依赖于物理机械互锁,微观尺度的锚固结构匮乏;加之peek熔体粘度较高,在光滑金属表面的浸润性较差,焊接界面易产生孔隙缺陷,限制了接头质量的进一步提升。
4、超声喷丸(ultrasonic shot peening, usp)技术利用超声振动驱动弹丸高速撞击材料表面,可使金属表层产生塑性变形、晶粒细化并引入残余压应力。目前,超声喷丸技术主要应用于焊接接头的后处理强化,例如搅拌摩擦焊及等离子弧焊接头的性能改善,可有效提升接头硬度、耐磨性及疲劳寿命;亦有研究将其与tig焊、激光焊等工艺结合使用。然而,上述应用均将超声喷丸作为焊后处理手段,尚未见将其用于金属网导能筋的焊前预处理,更未有将其引入cf/peek超声焊接领域的相关报道。偶联剂表面改性技术通过在金属表面形成有机分子层,可增强金属与树脂界面的化学键合作用,电阻焊领域已出现采用硅烷偶联剂处理金属网的技术方案,但该手段尚未在cf/peek超声焊接场景中得到应用。将超声喷丸与偶联剂两种改性方法协同作用于金属网导能筋,并应用于cf/peek超声焊接,目前尚无相关技术公开。
5、综上,开发一种通过超声喷丸与偶联剂协同改性金属网导能筋以增强cf/peek超声焊接接头性能的方法,具有重要的工程实用价值。本发明正是针对上述技术需求,提出了超声喷丸与偶联剂协同改性的金属网导能筋及其在cf/peek超声焊接中的应用方案。
技术实现思路
1、鉴于此,本发明提供一种超声喷丸与偶联剂协同改性的金属网导能筋及其制备方法和应用,以制备得到高界面强度的焊接头。
2、为实现上述目的,本发明一方面提供了一种超声喷丸与偶联剂协同改性的金属网导能筋,所述金属网导能筋为经超声喷丸与偶联剂协同改性的不锈钢金属网,其表面具有超声喷丸形成的微米级粗糙结构和偶联剂形成的化学键合层。
3、优选地,所述金属网导能筋的表面粗糙度ra为0.5 μm~5.0 μm,表层晶粒尺寸为10 nm~500 nm,偶联剂改性层厚度为10 nm~1 μm。
4、本发明还提供了一种所述超声喷丸与偶联剂协同改性的金属网导能筋的制备方法,包括以下步骤:
5、对不锈钢金属网进行超声喷丸处理;
6、将超声喷丸后的金属网浸入偶联剂溶液中进行化学改性,烘干得到偶联剂改性的金属网。
7、优选地,所述超声喷丸处理的弹丸直径为0.1 mm~1.0 mm,弹丸材质为不锈钢丸、陶瓷丸或玻璃丸中的一种;所述超声喷丸处理的处理时间为30 s~300 s,超声频率为20khz~40 khz。
8、优选地,所述偶联剂为硅烷偶联剂,所述硅烷偶联剂为kh550(γ-氨丙基三乙氧基硅烷);所述偶联剂溶液中偶联剂的质量分数为0.5%~5.0%,溶剂为乙醇-水混合溶液。
9、优选地,所述金属网浸入偶联剂溶液中的浸渍时间为10 min~60 min,烘干温度为80 ℃~120 ℃;
10、所述不锈钢金属网为304不锈钢金属网,厚度为0.3 mm~0.5 mm,网格面积为1mm2~100 mm2,丝径为0.1 mm~0.3 mm。
11、最后,本发明提供了一种所述超声喷丸与偶联剂协同改性的金属网导能筋在cf/peek复合材料超声焊接中的应用方法,包括以下步骤:
12、对cf/peek复合材料层合板的待焊接表面进行超声喷丸处理;
13、将所述金属网导能筋置于超声喷丸处理后的cf/peek复合材料层合板的搭接界面处;
14、在搭接区域的搭接接触面上施加超声振动进行焊接;
15、超声振动结束后,保持施压冷却,得到cf/peek复合材料超声焊接接头。
16、优选地,所述cf/peek复合材料层合板的搭接面积为10 mm×10 mm~25 mm×25mm;所述超声振动的振幅为15 μm~30 μm,焊接压力为0.15 mpa~0.30 mpa,超声时间为1.5 s~3.5 s;超声振动结束后保压时间为5 s~10 s。
17、优选地,对cf/peek复合材料层合板的待焊接表面进行超声喷丸处理时,弹丸直径为0.1 mm~1.0 mm,弹丸材质为不锈钢丸、陶瓷丸或玻璃丸中的一种,处理时间为30 s~300 s,超声频率为20 khz~40 khz。
18、优选地,所述cf/peek复合材料层合板为碳纤维增强聚醚醚酮树脂基复合材料层合板,其中碳纤维为连续碳纤维,纤维体积分数为52%±3%,树脂基体为聚醚醚酮。
19、与现有技术相比,本发明具有以下有益效果:
20、(1)本发明通过超声喷丸与偶联剂协同改性金属网导能筋,实现了物理锚固与化学键合的双重协同增强。超声喷丸在金属网表面形成微米级粗糙结构(ra为0.5 μm~5.0 μm)和纳米晶层(晶粒尺寸10 nm~500 nm),为peek树脂提供物理锚固点;偶联剂在金属网表面形成化学键合层(厚度10 nm~1 μm),实现金属网与peek树脂的界面化学键合。两种改性手段协同作用,显著改善了金属网与peek树脂的界面结合强度。
21、(2)采用本发明改性金属网导能筋的cf/peek超声焊接头,搭接剪切强度可达35mpa以上,相比未改性接头(22.6 mpa)提升50%以上,且优于单一超声喷丸改性(31.1 mpa)和单一偶联剂改性(29.5 mpa),具有显著的协同增强效应。
22、(3)本发明通过超声喷丸在金属网表面构筑微米级粗糙结构,增加了金属网实际表面积,改善了peek熔体对金属网表面的浸润性;偶联剂改性层进一步降低了金属网表面界面能,减少了焊接界面孔隙缺陷。
23、(4)本发明对cf/peek板材搭接表面的超声喷丸处理仅作用于表面浅层,不破坏内部连续碳纤维增强体,避免了机械连接中因钻孔导致的纤维断裂和应力集中问题。
24、(5)本发明工艺简单、操作便捷、成本低廉,不仅适用于cf/peek复合材料的超声焊接,还可推广至其他热塑性复合材料的连接,在航空航天、汽车制造、医疗器械等领域具有良好的应用前景。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com