
水池钢覆面薄板模块的车间预制焊接变形控制方法与流程
本发明涉及钢覆面焊接施工,特别涉及一种水池钢覆面薄板模块的车间预制焊接变形控制方法。
背景技术:
1、钢覆面作为水池内壁的防渗内衬结构被广泛采用。钢覆面的施工方式经历了从现场贴壁逐块安装到车间模块化预制、现场整体吊装的发展过程。钢覆面薄板模块由厚度仅3mm~6mm的薄板与型钢骨架焊接而成,焊缝数量多、密度大,薄板自身刚度低,对焊接变形的敏感程度远高于普通钢结构,模块焊后的平整度直接决定其与混凝土内壁的贴合质量和水池的整体密封性能,是钢覆面预制阶段的核心质量控制指标。
2、当前工程实践中,钢覆面薄板模块的车间预制通常在普通平台上直接装配焊接,薄板与骨架之间的焊接顺序多按工位推进的先后次序随意安排,焊接参数凭焊工个人经验掌握,焊后变形多依靠火焰烘烤校形或机械压校的方式处理,变形量的测量多采用目视或拉线等粗略手段。
3、这种处理方式引发多重技术困境:首先,薄板刚度低、焊缝密集,焊接热输入使薄板产生失稳波浪变形,装配阶段不加约束使变形在焊接过程中自由发展、相互叠加,焊后变形量远超允许范围;其次,焊接顺序缺乏对称性安排,热量集中于模块的一侧或一端,变形沿模块不对称发展,形成难以校正的整体挠曲;再次,焊后火焰烘烤校形对薄板反复加热,造成板面氧化、局部屈曲和材料性能劣化,机械压校又易在薄板表面留下压痕等损伤,校形过程本身成为新的质量隐患;此外,缺乏定量的变形测量方法和允许值判据,校形程度凭经验把握,模块平整度离散大,出厂质量不稳定。上述问题的叠加效应,使得钢覆面薄板模块的预制质量难以满足水池防泄漏要求,制约了模块化预制的推广应用
技术实现思路
1、本发明的主要目的是提出一种水池钢覆面薄板模块的车间预制焊接变形控制方法,旨在水池钢覆面薄板模块的车间预制焊接过程中,使焊接变形在焊接阶段即被控制、校形量最小化,避免校形损伤薄板,提高模块的平整度和预制质量。
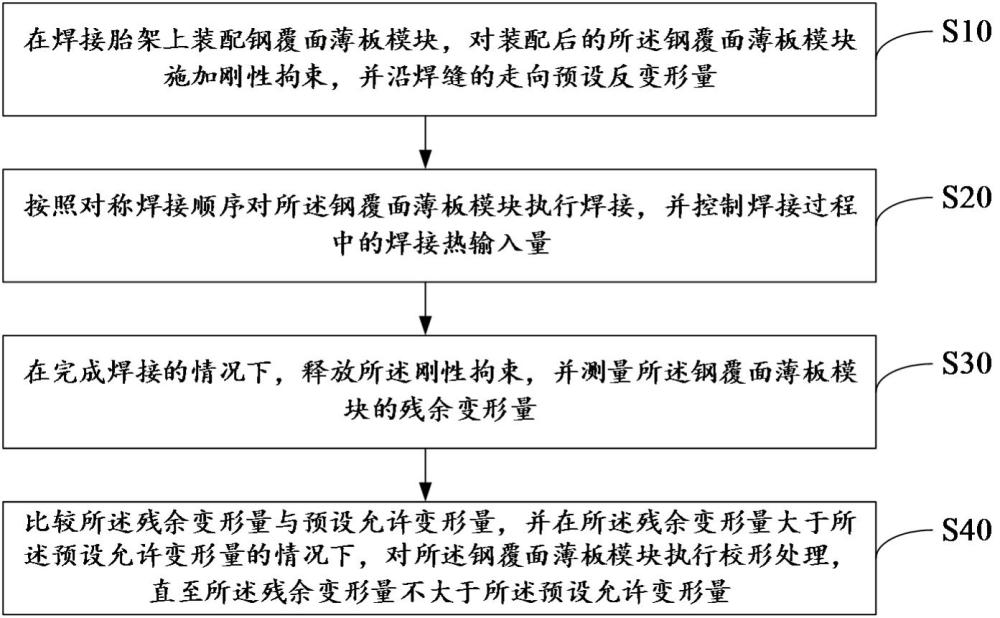
2、为实现上述目的,本发明提出的水池钢覆面薄板模块的车间预制焊接变形控制方法,用于在焊接胎架上将薄板与骨架焊接为钢覆面薄板模块并控制其焊接变形,所述钢覆面薄板模块包括薄板和与所述薄板焊接连接的骨架,所述水池钢覆面薄板模块的车间预制焊接变形控制方法包括:
3、在焊接胎架上装配钢覆面薄板模块,对装配后的所述钢覆面薄板模块施加刚性拘束,并沿焊缝的走向预设反变形量;
4、按照对称焊接顺序对所述钢覆面薄板模块执行焊接,并控制焊接过程中的焊接热输入量;
5、在完成焊接的情况下,释放所述刚性拘束,并测量所述钢覆面薄板模块的残余变形量;
6、比较所述残余变形量与预设允许变形量,并在所述残余变形量大于所述预设允许变形量的情况下,对所述钢覆面薄板模块执行校形处理,直至所述残余变形量不大于所述预设允许变形量。
7、在一实施方式中,所述对装配后的所述钢覆面薄板模块施加刚性拘束的步骤包括:
8、沿各条焊缝的两侧布置多组压紧装置,各组所述压紧装置将所述薄板压紧于所述焊接胎架,压紧后所述薄板与所述焊接胎架之间的贴合间隙不大于0.5mm;
9、同一侧焊缝的相邻两组所述压紧装置之间的间距为120mm~180mm;
10、每组所述压紧装置包括压紧件和驱动所述压紧件的驱动件,所述压紧件与所述薄板之间设置有随形压块,所述随形压块与所述薄板的接触面形状与所述薄板的板面形状匹配。
11、在一实施方式中,所述沿焊缝的走向预设反变形量的步骤包括:
12、根据所述薄板的厚度、焊缝的长度以及焊接热输入量,预设所述钢覆面薄板模块在焊后的预估挠度,所述预估挠度的方向为所述薄板背离所述骨架的一侧凸起;
13、在所述焊接胎架与所述薄板之间,沿焊缝的走向于所述薄板的下方垫设垫块,以将所述薄板沿与所述预估挠度相反的方向预弯所述反变形量,所述反变形量等于所述预估挠度的70%~90%;所述薄板的厚度为3mm~6mm。
14、在一实施方式中,所述根据所述薄板的厚度、焊缝的长度以及焊接热输入量,预设所述钢覆面薄板模块在焊后的预估挠度的步骤,包括以下任一方式:
15、测定与所述钢覆面薄板模块同材质的试焊件在与实际焊接相同的焊接条件下的焊后挠度,以测定结果作为所述预估挠度;或者,
16、按照所述薄板的厚度每增加1mm、所述预估挠度减小0.5mm~0.8mm的经验关系,根据所述薄板的厚度确定所述预估挠度。
17、在一实施方式中,所述按照对称焊接顺序对所述钢覆面薄板模块执行焊接的步骤包括:
18、将每条焊缝划分为多个焊段,每个焊段的长度为150mm~250mm;
19、对于每条焊缝,按照由焊缝的中部向焊缝的两端的方向逐段焊接;
20、对于位于所述钢覆面薄板模块的中轴线两侧的焊缝,以相同的焊接参数同步对称施焊。
21、在一实施方式中,所述控制焊接过程中的焊接热输入量的步骤包括:
22、采用熔化极气体保护焊或焊条电弧焊,将焊接电流控制为80a~140a,焊接电压控制为18v~24v,焊接速度控制为10cm/min~20cm/min;
23、控制层间温度不大于150℃;所述焊接热输入量的上限为15kj/cm。
24、在一实施方式中,所述释放所述刚性拘束,并测量所述钢覆面薄板模块的残余变形量的步骤包括:
25、在焊缝温度降至环境温度后,拆除全部所述压紧装置,释放所述刚性拘束;
26、在所述钢覆面薄板模块上划定测量网格,所述测量网格的节点间距为300mm~500mm;
27、测定各所述节点在垂直于所述薄板板面方向上的高度,取全部所述节点的高度的最大值与最小值之差作为所述残余变形量。
28、在一实施方式中,所述比较所述残余变形量与预设允许变形量,并在所述残余变形量大于所述预设允许变形量的情况下,对所述钢覆面薄板模块执行校形处理的步骤包括:
29、根据各所述节点的高度,确定所述残余变形量大于所述预设允许变形量的变形区域;
30、在所述变形区域内,于所述薄板凸起的一侧施加压力,或于所述薄板凸起的一侧加热后冷却,以使所述变形区域的残余变形量减小至不大于所述预设允许变形量;所述预设允许变形量为每米板宽不大于2mm。
31、在一实施方式中,所述于所述薄板凸起的一侧加热后冷却的步骤包括:
32、在所述变形区域内,沿所述焊缝的走向于所述薄板凸起的一侧划定多个加热斑点,相邻加热斑点之间的间距为100mm~150mm,每个所述加热斑点的直径为15mm~25mm;
33、对每个所述加热斑点加热至650℃~800℃;
34、对每个加热后的所述加热斑点施加与所述凸起方向相反的外力顶压,并空冷至环境温度。
35、在一实施方式中,所述钢覆面薄板模块为多个,多个所述钢覆面薄板模块在所述焊接胎架上循环流水预制,所述水池钢覆面薄板模块的车间预制焊接变形控制方法还包括:
36、在第一个所述钢覆面薄板模块完成焊接后,将其移出所述焊接胎架并执行测量和校形处理,同时在所述焊接胎架上装配第二个所述钢覆面薄板模块;
37、将校形处理合格的第一个所述钢覆面薄板模块的所述预估挠度,作为同批次后续所述钢覆面薄板模块的所述预估挠度。
38、本发明的技术方案通过在焊接胎架上装配薄板与骨架并对装配后的模块施加刚性拘束且沿焊缝走向预设反变形量、按照对称焊接顺序执行焊接并控制焊接热输入量、释放刚性拘束并测量残余变形量、将残余变形量与预设允许变形量比较并对超限区域执行校形处理直至合格,解决了水池钢覆面薄板模块焊接变形大、焊后校形困难且校形易损伤薄板的问题,具有焊接变形可控、校形量小、模块平整度高的优点。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com