
一种银基预置焊料封口可伐环的加工方法与流程
本发明涉及精密可伐环,尤其涉及一种银基预置焊料封口可伐环的加工方法。
背景技术:
1、可伐合金作为一种特殊的铁钴镍合金,因其独特的热膨胀性能和物理机械性能,在精密零件和芯片封装中发挥重要的作用。其中,在芯片精密封装中,会使用可伐合金制成的可伐环作为封装的连接件,在精密封装连接过程中,需要在可伐环的其中一面预置一层厚度为0.035~0.04mm的焊料层,以确保在封装连接中的精密性。目前对于具有预置焊料的封口可伐环的加工,需要先在保护氛围下将可伐合金带材复合至银铜合金带材上,然后再通过精密冲压的方式在可伐合金覆银铜合金带材上冲出预定形状的可伐环,由于可伐环中间存在一个较大的孔洞,这使得在具有焊料层的可伐合金带材在冲出可伐环后,会产生较多的含银铜金属废料,而废料中的可伐合金带材与焊料层经过烧结后已经紧密结合,回收成本较高,尤其是焊料层一般使用以银为主料铜为辅料,属于必需回收的贵重金属,这导致废料的回收成本大大提高。
技术实现思路
1、本发明的目的在于提供一种银基预置焊料封口可伐环的加工方法,具体在于提供一种可有效减少冲压废料,降低废料回收成本的银基预置焊料封口可伐环的加工方法。
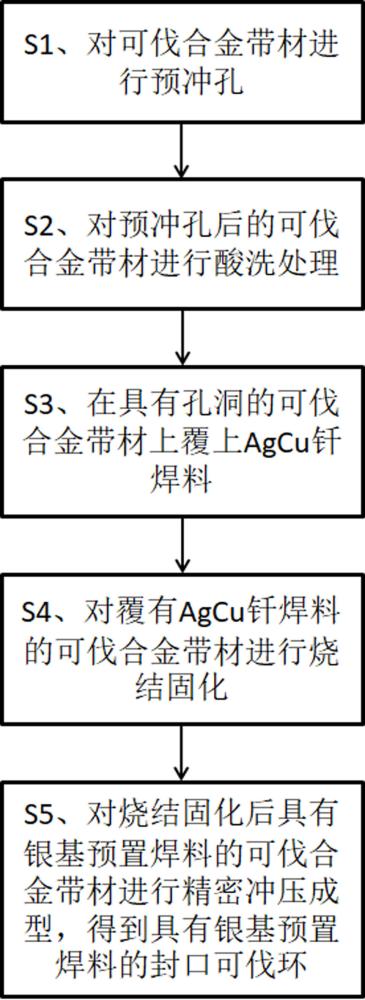
2、为达到上述目的,本发明采用如下技术方案:一种银基预置焊料封口可伐环的加工方法,包括如下步骤:
3、s1、先将可伐合金带材进行预冲压加工,先初步冲掉封口可伐环中间的孔洞。
4、s2、对经过步骤s1初步打孔后的可伐合金带材进行酸洗,去除带材上的油污和氧化层。
5、s3、在经过步骤s2酸洗后的可伐合金带材的其中一面覆上一层agcu钎焊料,所述agcu钎焊料的厚度为0.035~0.04mm。
6、s4、在保护氛围下,对经过步骤s3覆上agcu钎焊料后的可伐合金带材进行烧结处理,使agcu钎焊料固化附着在可伐合金带材上,得到具有银基预置焊料的可伐合金带材。
7、s5、对经过步骤s4烧结后的具有银基预置焊料的可伐合金带材继续进行可伐环精密冲压成型,得到具有银基预置焊料的封口可伐环。
8、具体的,步骤s3中,在可伐合金带材的其中一面覆上agcu钎焊料层时,使用agcu钎焊料箔带铺覆在可伐合金带材上,agcu钎焊料箔带与可伐合金带材之间使用预定位胶固定。
9、在另一中方案中,步骤s3中,在可伐合金带材的其中一面覆上agcu钎焊料层时,使用agcu钎焊料浆料以丝网印刷的方式涂覆在可伐合金带材上。
10、具体的,步骤s3中,将agcu钎焊料箔带铺覆在可伐合金带材上后,使用与步骤s1相同的模切冲头将可伐合金带材上具有孔洞处的agcu钎焊料箔带冲切掉,只留下具有实体部分的可伐合金带材上覆着的agcu钎焊料箔带;被冲切掉的agcu钎焊料箔带在模切模具的落料口处掉落后收集起来进行回收利用。
11、具体的,上述预定位胶采用pva胶,在agcu钎焊料箔带铺覆在可伐合金带材上前,先将预定位胶间隔涂覆在可伐合金带材上靠近带材边缘处,再将agcu钎焊料箔带铺覆在可伐合金带材上完成初步粘接固定。
12、具体的,上述pva胶使用pva粉末以5%~8%的重量比加入到80~90℃的热水中搅拌溶解,冷却后即得到pva胶。
13、具体的,agcu钎焊料浆料是由ag粉末、cu粉末和乙基纤维素经研磨均匀后得到,其中ag粉末、cu粉末和乙基纤维素以重量百分比计,分别为:ag粉末72~85%,cu粉末10~23%,乙基纤维素5%。
14、具体的,agcu钎焊料浆料中的ag粉末和cu粉末是通过称取ag钎料和cu钎料并加入无水乙醇进行球磨2h,再经80~100℃烘干后,过300~400目筛后得到;与ag粉末、cu粉末一同研磨均匀的乙基纤维素是以乙基纤维素松油醇溶液的形式加入,乙基纤维素松油醇溶液中乙基纤维素的重量百分比为1~5%。
15、具体的,步骤s4中,对覆上agcu钎焊料后的可伐合金带材进行烧结处理时,是使用保护氛围炉进行烧结处理;可伐合金带材在进入保护氛围炉前,先通入保护气体20~30min,使炉内氧气含量小于20ppm;可伐合金带材在进入保护氛围炉时,先在保护氛围炉的排胶段以150~300℃保温10~30min,接着在保护氛围炉的还原段从400℃升至600℃,随后在钎焊段以800~840℃保温3~10min,最后在冷却段冷却至300℃以下后离开保护气体范围内。
16、具体的,保护气体使用干燥的液氨在900℃下裂解成的氢气和氮气,在还原段,保护气体中的氢气对可伐合金带材上残留的氧化膜进行还原。
17、本发明的有益效果在于:通过先对可伐合金带材进行预冲孔后,再在可伐合金带材上覆上钎焊料层,接着经过烧结固化后,最后再进行后续的精密冲压得到具有银基预置焊料的封口可伐环;由于先去掉了可伐环中间的大部分孔洞,可大大降低在最后的精密冲压中产生的含银铜废料,在不影响可伐环的质量的前提下,有效降低废料的回收成本。
1.一种银基预置焊料封口可伐环的加工方法,其特征在于,包括如下步骤:
2.根据权利要求1所述的一种银基预置焊料封口可伐环的加工方法,其特征在于:所述步骤s3中,在可伐合金带材的其中一面覆上agcu钎焊料层时,使用agcu钎焊料箔带铺覆在可伐合金带材上,agcu钎焊料箔带与可伐合金带材之间使用预定位胶固定。
3.根据权利要求1所述的一种银基预置焊料封口可伐环的加工方法,其特征在于:所述步骤s3中,在可伐合金带材的其中一面覆上agcu钎焊料层时,使用agcu钎焊料浆料以丝网印刷的方式涂覆在可伐合金带材上。
4.根据权利要求2所述的一种银基预置焊料封口可伐环的加工方法,其特征在于:所述步骤s3中,将agcu钎焊料箔带铺覆在可伐合金带材上后,使用与步骤s1相同的模切冲头将可伐合金带材上具有孔洞处的agcu钎焊料箔带冲切掉,只留下具有实体部分的可伐合金带材上覆着的agcu钎焊料箔带;被冲切掉的agcu钎焊料箔带在模切模具的落料口处掉落后收集起来进行回收利用。
5.根据权利要求2所述的一种银基预置焊料封口可伐环的加工方法,其特征在于:所述预定位胶采用pva胶,在agcu钎焊料箔带铺覆在可伐合金带材上前,先将预定位胶间隔涂覆在可伐合金带材上靠近带材边缘处,再将agcu钎焊料箔带铺覆在可伐合金带材上完成初步粘接固定。
6.根据权利要求5所述的一种银基预置焊料封口可伐环的加工方法,其特征在于:所述pva胶使用pva粉末以5%~8%的重量比加入到80~90℃的热水中搅拌溶解,冷却后即得到pva胶。
7.根据权利要求3所述的一种银基预置焊料封口可伐环的加工方法,其特征在于:所述agcu钎焊料浆料是由ag粉末、cu粉末和乙基纤维素经研磨均匀后得到,其中ag粉末、cu粉末和乙基纤维素以重量百分比计,分别为:ag粉末72~85%,cu粉末10~23%,乙基纤维素5%。
8.根据权利要求7所述的一种银基预置焊料封口可伐环的加工方法,其特征在于:所述agcu钎焊料浆料中的ag粉末和cu粉末是通过称取ag钎料和cu钎料并加入无水乙醇进行球磨2h,再经80~100℃烘干后,过300~400目筛后得到;与ag粉末、cu粉末一同研磨均匀的乙基纤维素是以乙基纤维素松油醇溶液的形式加入,乙基纤维素松油醇溶液中乙基纤维素的重量百分比为1~5%。
9.根据权利要求1所述的一种银基预置焊料封口可伐环的加工方法,其特征在于:所述步骤s4中,对覆上agcu钎焊料后的可伐合金带材进行烧结处理时,是使用保护氛围炉进行烧结处理;可伐合金带材在进入保护氛围炉前,先通入保护气体20~30min,使炉内氧气含量小于20ppm;可伐合金带材在进入保护氛围炉时,先在保护氛围炉的排胶段以150~300℃保温10~30min,接着在保护氛围炉的还原段从400℃升至600℃,随后在钎焊段以800~840℃保温3~10min,最后在冷却段冷却至300℃以下后离开保护气体范围内。
10.根据权利要求9所述的一种银基预置焊料封口可伐环的加工方法,其特征在于:所述保护气体使用干燥的液氨在900℃下裂解成的氢气和氮气,在还原段,保护气体中的氢气对可伐合金带材上残留的氧化膜进行还原。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com