
一种注塑件侧边打标设备的制作方法
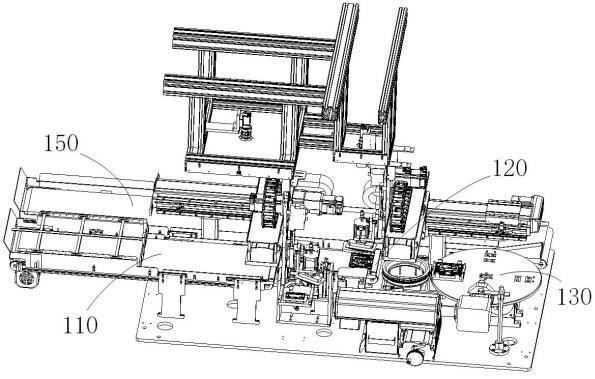
本技术涉及注塑件加工,尤其是涉及一种注塑件侧边打标设备。
背景技术:
1、在注塑行业中,壳体类注塑件成型后,需使注塑件的其中一侧边上产生条形码或二维码,以赋予产品追溯标识。
2、现有的打标设备包括载台、检测机构和打标机构。进行打标时,由人工将一个注塑件转移至载台上特定位置,再由检测机构检测该注塑件是否存在缺陷。对于不存在缺陷的注塑件,由打标机构完成打标任务。之后,再由人工将下一个注塑件转移至载台上。
3、上述中的现有技术方案存在以下缺陷:利用现有的打标设备使注塑件上产生标识时,生产节拍较低。
技术实现思路
1、为了提高生产节拍,本技术提供一种注塑件侧边打标设备。
2、本技术提供一种注塑件侧边打标设备,采用如下的技术方案:
3、一种注塑件侧边打标设备,包括:
4、上料模组,用于接收并转移注塑件;
5、缺陷分拣模组,设置于上料模组的一侧,用于接收并转移来自上料模组的注塑件,能够剔除存在缺陷的注塑件;
6、镭雕模组,设置于缺陷分拣模组远离上料模组的一侧,用于接收来自缺陷分拣模组的注塑件,并使注塑件的一侧产生标识。
7、通过采用上述技术方案,由注塑机桁架直接下料至上料模组上。上料模组朝向缺陷分拣模组输送注塑件,并将注塑件转移至缺陷分拣模组上。相较于人工上料方式,大幅度地提高了生产节拍。缺陷分拣模组向镭雕模组转移注塑件的过程中,将存在缺陷的注塑件剔除,并将不存在缺陷的注塑件转移至镭雕模组进行镭雕。由于在镭雕之前,已将存在缺陷的注塑件及时剔除,避免了不良品流入雕刻工序,有利于提高生产节拍。采用镭雕的方式产生标识,所产生的标识更浅,对产品损伤更小。整体上,通过依次衔接的上料模组、缺陷分拣模组和镭雕模组,实现了注塑件从上料、品控到标识的全流程自动化,大幅度地降低了人工干预,提高了生产节拍。相较于在注塑件顶面上产生标识的方式,侧边打标方式能够有效地避开注塑件顶面的功能性纹理或浇口痕迹。
8、本技术进一步设置为:缺陷分拣模组包括:
9、第一输送组件,用于接收并输送来自上料模组的注塑件;
10、翻转组件,设置于第一输送组件的一侧,可接收来自上料模组的注塑件,用于使注塑件进行翻转,并使翻转后的注塑件抵至第一输送组件上;
11、剔除组件,用于将第一输送组件上的注塑件转移至镭雕模组上,并在转移时剔除存在缺陷的注塑件。
12、通过采用上述技术方案,当位于上料模组上的注塑件正面朝上时,上料模组直接将注塑件转移至第一输送组件上。当位于上料模组上的注塑件反面朝上时,上料模组将注塑件转移至翻转组件上,利用翻转组件使注塑件进行翻转,并使翻转后的注塑件抵至第一输送组件上。如此,保障了进入雕刻工序的注塑件始终正面朝上,以使镭雕效果符合要求。剔除组件用于将第一输送组件上的注塑件转移至镭雕模组上,并在转移时剔除存在缺陷的注塑件,避免了不良品流入雕刻工序。整体上,由第一输送组件输送注塑件,在输送前可以利用翻转组件使反面朝上的注塑件进行翻转,在输送后利用剔除组件进行分拣,有效地减少了注塑件在不同工序间的中转等待时长。
13、本技术进一步设置为:第一输送组件包括:
14、第一输送机;
15、拦截杆,固定于第一输送机远离上料模组的一端的顶面上,用于拦截注塑件;
16、第一支撑座,设置于第一输送机远离上料模组的一端的下方;
17、滑动座,为两个,分别可滑动地安装于第一支撑座的相对两端的顶面上;
18、导向板,为两个,与两个滑动座的顶部一一对应地固定连接,分别随相对应的滑动座进行移动;两个导向板分别位于第一输送机的相对两侧,相邻侧之间构成导向通道;
19、丝杆,可旋转地安装于第一支撑座的顶部;
20、丝母,为两个,分别套设于丝杆的相对两端;两个丝母与两个滑动座的底部一一对应地固定连接;
21、第一旋转驱动器,固定于第一支撑座的一端;
22、第一主动轮,套接于第一旋转驱动器的输出端上;
23、第一从动轮,套接于丝杆的一端;
24、第一传动带,绕设于第一主动轮和第一从动轮上;
25、第一旋转驱动器能够驱使第一主动轮旋转,通过第一传动带带动第一从动轮和丝杆进行旋转,以使两个丝母相向或背向移动,进而使两个滑动座相向或背向移动,从而使两个导向板相向或背向移动;
26、翻转组件包括:
27、第二支撑座,设置于第一输送机靠近上料模组的一端的一侧;
28、翻转架,可旋转地安装于第二支撑座的顶部;
29、第二旋转驱动器,固定于第二支撑座的顶部,输出端与翻转架的一侧固定连接,用于驱使翻转架进行旋转;
30、第一载具,为两个;其中一个第一载具固定于翻转架的一端的顶面上,另一个第一载具固定于翻转架的另一端的底面上,均随翻转架进行转动;两个第一载具的顶面分别用于承载注塑件。
31、本技术进一步设置为:剔除组件包括:
32、第一环形光源,设置于第一输送机远离上料模组的一端的上方;
33、正面缺陷检测相机,设置于第一环形光源的上方;
34、第二环形光源,设置于第一输送机远离上料模组的一端;
35、反面缺陷检测相机,设置于第二环形光源的下方;
36、残品储存箱,设置于第一输送机远离上料模组的一端,用于储存存在缺陷的注塑件;
37、第一电动直线滑台,设置于第一输送机远离上料模组的一端,且沿x轴方向延伸;
38、第二电动直线滑台,设置于第一输送机远离上料模组的一端,且沿y轴方向延伸,与第一电动直线滑台的滑座固定连接;
39、第一随动板,所在面竖直设置,一侧与第二电动直线滑台的滑座固定连接;
40、第一升降座,可上下滑动地安装于第一随动板的另一侧;
41、第三旋转驱动器,固定于第一随动板的顶部;
42、第二主动轮,套接于第三旋转驱动器的输出端上;
43、第二从动轮,可旋转地安装于第一随动板的中部;
44、第二传动带,绕设于第二主动轮和第二从动轮上,与第一升降座的顶端固定连接,用于带动第一升降座进行上下移动;
45、第二升降座,可上下滑动地安装于第一升降座的一侧,顶部通过第一缓冲弹簧与第一升降座连接;
46、第四旋转驱动器,竖直固定于第二升降座上;
47、第一真空吸嘴,与第四旋转驱动器的输出端固定连接;由第四旋转驱动器驱使第一真空吸嘴绕θ轴进行旋转;
48、第一真空发生器,固定于第一随动板的顶部,与第一真空吸嘴连通。
49、本技术进一步设置为:镭雕模组包括:
50、工位调整组件,用于接收来自缺陷分拣模组的注塑件,并带动注塑件进行旋转,以使注塑件由上料工位依次抵至雕刻工位和下料工位;
51、镭雕组件,设置于工位调整组件的一侧,用于使处于雕刻工位的注塑件的一侧产生标识。
52、本技术进一步设置为:工位调整组件包括:
53、中空旋转平台;
54、转盘,安装于中空旋转平台上;由中空旋转平台驱使转盘进行旋转;
55、第二载具,为多个,沿转盘的周向均匀地固定于转盘的顶面上,均随转盘进行转动;多个第二载具的顶面分别用于承载注塑件;
56、镭雕组件包括:
57、手动直线滑台,设置于转盘的一侧,且沿y轴方向延伸;
58、镭雕机,与手动直线滑台的滑座固定连接。
59、通过采用上述技术方案,转盘和多个第二载具相配合,使得注塑件在上料工位、雕刻工位和下料工位三个工位间快速流转。当处于雕刻工位的注塑件在被打标时,上料工位可同步装载待打标的注塑件,下料工位可同步卸载已完成打标的注塑件,大幅度地提升了生产节拍。同时,有效地降低了工位调整组件所占空间。根据注塑件的形状和尺寸,操作人员通过手动直线滑台精准调整镭雕机在y轴方向上的位置,以精准调整镭雕机与处于雕刻工位的注塑件的间距,从而保障了雕刻效率和雕刻效果。
60、本技术进一步设置为:上料模组包括:
61、第二输送组件,用于接收并输送注塑件;
62、转移组件,用于将第二输送组件上的注塑件转移至缺陷分拣模组。
63、通过采用上述技术方案,第二输送组件用于直接接收注塑机桁架的注塑件,并朝向缺陷分拣模组输送注塑件。转移组件用于将第二输送组件上的注塑件转移至缺陷分拣模组上。如此,保障了上料效率,进而有利于提高生产节拍。而且,第二输送组件负责粗放式供料,转移组件负责精密取料。采用分离设计,使得转移组件不必等待输送带完全停止即可进行取放,进一步地提高了上料效率。
64、本技术进一步设置为:第二输送组件包括:
65、第二输送机;
66、第一毛刷板,安装于第二输送机的顶面上,用于使第二输送机上发生堆叠的注塑件相互分离。
67、通过采用上述技术方案,当注塑件随输送带移动时,毛刷的柔韧性仅允许单层注塑件通过,会将堆叠在上层的注塑件轻柔地拨落或推平,不仅不会损伤注塑件的表面,而且保证了转移组件单次只抓取一个注塑件,避免因重叠造成抓料故障。
68、本技术进一步设置为:转移组件包括:
69、第三环形光源,设置于第二输送机靠近缺陷分拣模组的一端的上方;
70、视觉定位相机,设置于第三环形光源的上方;
71、第三电动直线滑台,设置于第二输送机靠近缺陷分拣模组的一端,且沿x轴方向延伸;
72、第四电动直线滑台,设置于第二输送机靠近缺陷分拣模组的一端,且沿y轴方向延伸,与第三电动直线滑台的滑座固定连接;
73、第二随动板,所在面竖直设置,一侧与第四电动直线滑台的滑座固定连接;
74、第三升降座,可上下滑动地安装于第二随动板的另一侧;
75、第五旋转驱动器,固定于第二随动板的顶部;
76、第三主动轮,套接于第五旋转驱动器的输出端上;
77、第三从动轮,可旋转地安装于第二随动板的中部;
78、第三传动带,绕设于第三主动轮和第三从动轮上,与第三升降座的顶端固定连接,用于带动第三升降座进行上下移动;
79、第四升降座,可上下滑动地安装于第三升降座的一侧,顶部通过第二缓冲弹簧与第三升降座连接;
80、第六旋转驱动器,竖直固定于第四升降座上;
81、第二真空吸嘴,与第六旋转驱动器的输出端固定连接;由第六旋转驱动器驱使第二真空吸嘴绕θ轴进行旋转;
82、第二真空发生器,固定于第二随动板的顶部,与第二真空吸嘴连通。
83、本技术进一步设置为:还包括:
84、机架;机架上安装有上料模组、缺陷分拣模组和镭雕模组;
85、直通模组,安装于机架上,且位于上料模组、缺陷分拣模组以及镭雕模组的共同一侧,用于接收并转移注塑件。
86、通过采用上述技术方案,当来自注塑机桁架的注塑件无需打标时,注塑机桁架直接下料至直通模组上,不必再经过翻转、缺陷检测和打标工序。当上料模组上注塑件堆积过多时,上料模组可将一部分注塑件转移至直通模组上。当缺陷分拣模组上注塑件堆积过多时,缺陷分拣模组可将一部分注塑件转移至直通模组上。如此,提高了节拍容错性,避免某一工序发生卡滞现象。当缺陷分拣模组或镭雕模组发生故障时,也可将注塑件转移至直通模组上,以便于紧急状况下快速排料。
87、综上所述,本技术的有益技术效果为:
88、1.由注塑机桁架直接下料至上料模组上。上料模组朝向缺陷分拣模组输送注塑件,并将注塑件转移至缺陷分拣模组上。相较于人工上料方式,大幅度地提高了生产节拍。缺陷分拣模组向镭雕模组转移注塑件的过程中,将存在缺陷的注塑件剔除,并将不存在缺陷的注塑件转移至镭雕模组进行镭雕。由于在镭雕之前,已将存在缺陷的注塑件及时剔除,避免了不良品流入雕刻工序,有利于提高生产节拍。采用镭雕的方式产生标识,所产生的标识更浅,对产品损伤更小。整体上,通过依次衔接的上料模组、缺陷分拣模组和镭雕模组,实现了注塑件从上料、品控到标识的全流程自动化,大幅度地降低了人工干预,提高了生产节拍。相较于在注塑件顶面上产生标识的方式,侧边打标方式能够有效地避开注塑件顶面的功能性纹理或浇口痕迹。
89、2.当位于上料模组上的注塑件正面朝上时,上料模组直接将注塑件转移至第一输送组件上。当位于上料模组上的注塑件反面朝上时,上料模组将注塑件转移至翻转组件上,利用翻转组件使注塑件进行翻转,并使翻转后的注塑件抵至第一输送组件上。如此,保障了进入雕刻工序的注塑件始终正面朝上,以使镭雕效果符合要求。剔除组件用于将第一输送组件上的注塑件转移至镭雕模组上,并在转移时剔除存在缺陷的注塑件,避免了不良品流入雕刻工序。整体上,由第一输送组件输送注塑件,在输送前可以利用翻转组件使反面朝上的注塑件进行翻转,在输送后利用剔除组件进行分拣,有效地减少了注塑件在不同工序间的中转等待时长。
90、3.注塑件在导向通道内移动过程中,姿态和位置逐渐被调整,有利于提高后续检测效率和检测精度。第一旋转驱动器能够驱使第一主动轮旋转,通过第一传动带带动第一从动轮和丝杆进行旋转,以使两个丝母相向或背向移动,进而使两个滑动座相向或背向移动,从而使两个导向板相向或背向移动,以精准调整导向通道的宽度。如此,能够根据需要精调导向通道的宽度,既有利于提高位置和姿态校正效果,进而有利于后续抓取和检测精度,又提高了第一输送组件的通用性。当第一载具随翻转架进行转动时,带动注塑件进行翻转,而翻转后的注塑件将落至第一输送组件上。如此,保障了进入雕刻工序的注塑件始终正面朝上,以使镭雕效果符合要求。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com