
一种双层壁涡轮叶片电火花加工方法及加工深度控制方法与流程
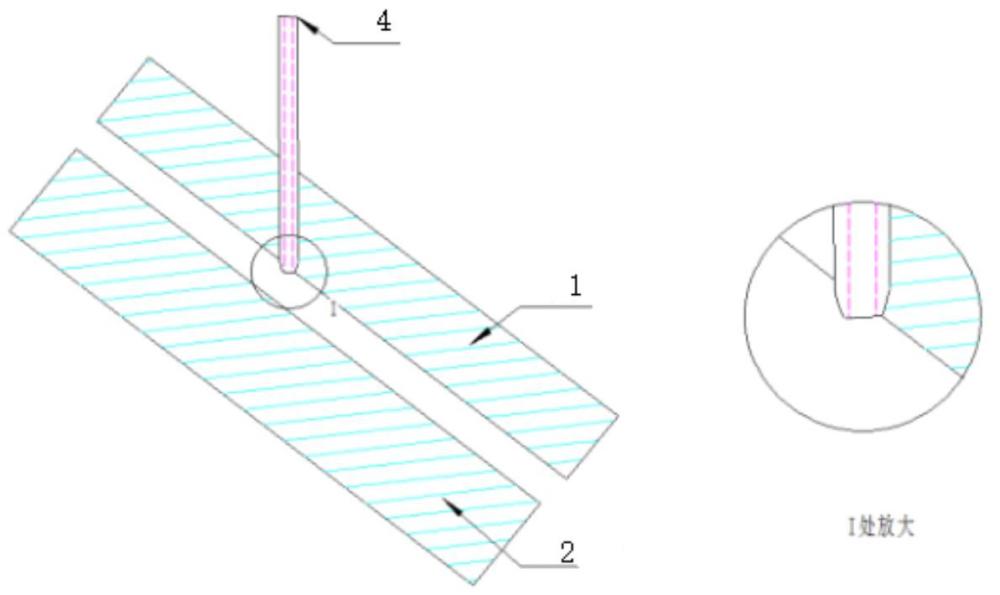
本技术属于航空发动机加工,特别涉及一种双层壁涡轮叶片电火花加工方法及加工深度控制方法。
背景技术:
1、电火花加工是航空发动机涡轮叶片气膜孔制孔的主要工艺手段。现代航空发动机为提升推力,涡轮叶片广泛采用双层壁铸造结构,外层壁与内层壁间隙仅0.5mm~0.7mm,气膜孔仅贯穿外层壁而不延伸至内层壁。同时,气膜孔依据流体力学设计,其轴线与叶身表面呈一定空间角度(通常为15°~45°),进一步增加了加工难度。
2、电火花加工时,电极打穿外层壁瞬间因尖端消耗不规则(多呈半圆形),为保证出口孔径达标,电极需继续伸入空腔修整。然而空腔间隙极小,伸入过度即会击伤内层壁导致报废。现有设备依赖电压、电流信号进行穿透检测,但电极打穿外壁的程度难以精确判断。
3、已有方案如cn115890172b提出测量壁厚并结合电极损耗比计算加工深度,但未考虑空间加工角度对深度的影响,也未考虑壁厚公差(±0.20mm)和空腔公差(±0.05mm)的修正,且依赖填充封胶进行被动防护,增加了工序复杂度。其他方案如电火花与超声钻削集成工艺依赖在线监测设备,系统复杂且成本高;变极性加工则需浇铸低熔点合金并清理残留,通用性受限。
技术实现思路
1、本技术实施例的目的在于提供一种双层壁涡轮叶片电火花加工方法及加工深度控制方法。用以解决现有技术中双层壁涡轮叶片电火花加工时电极易击伤内层壁、加工深度难以精确控制的技术问题。
2、为达到上述目的,本技术采用以下技术方案:
3、第一方面,提供了一种双层壁涡轮叶片电火花加工方法,包括如下步骤:
4、获取所述涡轮叶片的外层壁厚度c、所述涡轮叶片的外层壁与内层壁之间的空腔厚度f、气膜孔的加工角度α以及预设的所述气膜孔的深度d0;
5、根据所述外层壁厚度c和所述加工角度α,获取电极沿所述气膜孔的轴线方向加工的理论加工深度d,其中d=c/sinα;
6、根据所述电极的消耗比w,获取所述电极的实际加工深度h',其中h'=h×w,h为所述电极在零件上的理论进给深度,且h满足d+0.15mm 7、控制所述电极以所述实际加工深度h'加工所述气膜孔。 8、在一种可能的实现方式中,所述电极在零件上的理论进给深度h进一步满足: 9、(f_min+c_max+0.15mm)/sinα>h>d+0.15mm, 10、其中,c_max为所述外层壁厚度c的上偏差值,f_min为所述空腔厚度f的下偏差值。 11、在一种可能的实现方式中,所述电极的消耗比w通过如下步骤获取: 12、采用与所述涡轮叶片同材料同状态的试板,使所述电极垂直加工所述试板; 13、加工后沿孔轴线方向解剖所述试板,测量加工得到的孔深度h1,并在设备上记录所述电极的下降高度h2; 14、根据公式w=(h2-h1)/h1计算所述电极的消耗比w。 15、在一种可能的实现方式中,所述涡轮叶片上设有多个所述气膜孔,对每个所述气膜孔分别获取对应的外层壁厚度c、空腔厚度f、加工角度α和预设的所述气膜孔的深度d0,并分别计算每个所述气膜孔的所述实际加工深度,以对每个所述气膜孔分别进行加工。 16、在一种可能的实现方式中,还包括对首件加工完成的涡轮叶片进行工业ct检测,以确认所述涡轮叶片的内层壁是否被击伤;若所述涡轮叶片的内层壁未被击伤,则按照首件涡轮叶片各气膜孔的实际加工深度对后续涡轮叶片进行加工。 17、在一种可能的实现方式中,还包括对所述电极的尖部圆角高度进行测量,所述电极的尖部圆角高度不大于0.2mm。 18、第二方面,提供了一种双层壁涡轮叶片电火花加工深度控制方法,用于在电火花加工双层壁涡轮叶片的气膜孔时防止电极击伤内层壁,包括: 19、参数获取步骤:获取所述涡轮叶片的外层壁厚度c、双层空腔厚度f、所述气膜孔的加工角度α以及预设的所述气膜孔的深度d0; 20、理论深度计算步骤:根据d=c/sinα计算所述电极的理论加工深度d; 21、消耗比获取步骤:获取所述电极的消耗比w; 22、实际加工深度计算步骤:根据h’=h×w计算所述电极的实际加工深度h‘,其中h为所述电极的理论进给深度,且d+0.15mm 23、加工控制步骤:控制所述电极以所述实际加工深度h’加工所述气膜孔。 24、在一种可能的实现方式中,所述实际加工深度计算步骤中,所述电极的理论进给深度h进一步根据所述外层壁厚度c的制造公差和所述空腔厚度f的制造公差进行修正: 25、(f_min+c_max+0.15mm)/sinα>h>d+0.15mm, 26、其中,c_max为所述外层壁厚度c的上偏差值,f_min为所述空腔厚度f的下偏差值。 27、在一种可能的实现方式中,所述外层壁厚度c的制造公差为±0.20mm,所述空腔厚度f的制造公差为±0.05mm。 28、在一种可能的实现方式中,所述电极的消耗比w通过试板加工实验获取,包括: 29、使所述电极垂直加工与所述涡轮叶片同材料同状态的试板; 30、测量所述试板加工后的孔深度h1和所述电极的下降高度h2; 31、计算w=(h2-h1)/h1。 32、在一种可能的实现方式中,所述涡轮叶片上设有多个所述气膜孔,对每个所述气膜孔分别执行所述参数获取步骤、所述理论深度计算步骤和所述实际加工深度计算步骤,以分别获取每个所述气膜孔对应的实际加工深度。 33、与现有技术相比,本技术具有以下有益效果: 34、本技术提供的双层壁涡轮叶片电火花加工方法,针对电极需穿透倾斜孔并伸入极窄空腔修整孔径、但伸入过度即击伤内壁的核心技术矛盾,通过将空间加工角度纳入深度计算体系并结合几何关系精确获取理论加工深度,克服了现有技术忽略角度因素导致深度偏差进而引发对壁击伤的问题;通过构建电极理论进给深度的双向边界约束模型,从数学上严格界定了电极的安全运动范围,从根本上解决了电火花加工中“既需穿透修孔、又不可过度伸入”的技术两难;通过引入壁厚公差和空腔公差进行最不利工况修正,使批量生产中的个体差异仍能被安全加工。相较于现有技术依赖填充封胶进行被动防护或依赖在线监测设备进行反馈控制的复杂方案,本技术无需辅助材料和复杂设备即可实现加工深度的精确控制,显著简化了工艺流程、降低了生产成本。 35、在一种可能的实现方式中,通过进一步引入外层壁厚度上偏差值c_max和空腔厚度下偏差值f_min对理论进给深度h进行修正,并将这些公差参数直接嵌入加工深度计算公式,使得该计算方法能够主动适应叶片铸造过程中产生的壁厚与空腔尺寸波动,确保在所有极端公差组合下电极均不会触及内层壁,显著提高了批量加工的安全裕度和可靠性。 36、在一种可能的实现方式中,通过采用与涡轮叶片同材料同状态的试板进行垂直加工实验,并解剖测量孔深度h1与电极下降高度h2以获取电极消耗比w,使得消耗比的测定充分考虑了与实际加工相同的电极材料、工件材料及电参数条件,保证了消耗比数据的真实性和准确性,进而确保了各气膜孔实际加工深度hi’的计算精度。 37、在一种可能的实现方式中,通过对每个气膜孔分别获取对应的外层壁厚度ci、空腔厚度fi、加工角度αi并分别计算各自的实际加工深度hi‘,实现了对叶片上数百个不同位置、不同角度、不同壁厚气膜孔的逐一精确控制,避免了因采用统一加工参数导致部分孔位加工不足或过度进给的问题。 38、在一种可能的实现方式中,通过对首件加工完成的涡轮叶片进行工业ct检测确认无击伤后,再按照首件各孔的实际加工深度进行批量加工,既保证了批量加工的安全性,又避免了每件叶片逐一测量和计算的繁琐工序,在保证质量的同时有效提高了批量生产效率。 39、在一种可能的实现方式中,通过对电极尖部圆角高度进行测量并控制其不大于0.2mm,结合工程经验中电极尖部消耗后高度为0.15mm的统计参数,为该经验值在加工深度计算公式中的运用提供了可靠的测量验证基础,进一步保证了加工深度计算的精度和可靠性。 40、提供了一种双层壁涡轮叶片电火花加工深度控制方法,通过参数获取、理论深度计算、消耗比获取、实际加工深度计算和加工控制五大步骤,形成了一套完整的、可工程化实施的深度控制体系。该方法首先通过几何关系精确计算电极的理论加工深度,再结合实测的电极消耗比将其转换为设备实际执行进给量,确保计算模型与物理加工过程的一致性;同时通过构建理论进给深度的双向边界约束,为电火花加工深度控制提供了精确的定量依据。相较于现有技术依赖电压电流信号进行穿透检测的被动反馈方式,本技术通过预先计算即可精准确定每个气膜孔的加工深度,有效避免了因穿透信号误导造成的补加工和击伤问题,且不依赖在线监测设备和辅助填充材料,具有良好的工艺普适性。 41、在一种可能的实现方式中,通过限定加工角度α的范围为15°~45°,使得本方法能够完整覆盖双层壁涡轮叶片气膜孔设计的典型角度范围,确保了技术方案在主流涡轮叶片气膜孔加工场景中的广泛适用性。 42、在一种可能的实现方式中,通过限定外层壁厚度c的制造公差为±0.20mm、空腔厚度f的制造公差为±0.05mm,使得本方法能够精准适配现有涡轮叶片精密铸造工艺的典型精度等级,确保加工深度控制模型在各实际工况下均能有效运行。 43、在一种可能的实现方式中,通过采用管状黄铜作为电极,利用其良好的导电性能和加工稳定性,使电极在实际加工中的消耗模式具有良好的一致性,从而保证了消耗比w的测定值能够准确反映实际加工中的电极损耗情况,提高了加工深度控制模型的可靠性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com